Produkt-Schnellnavigation
Angebot anfordern
Welche Viskosität von Silikonfluid wird für die Formtrennung benötigt?
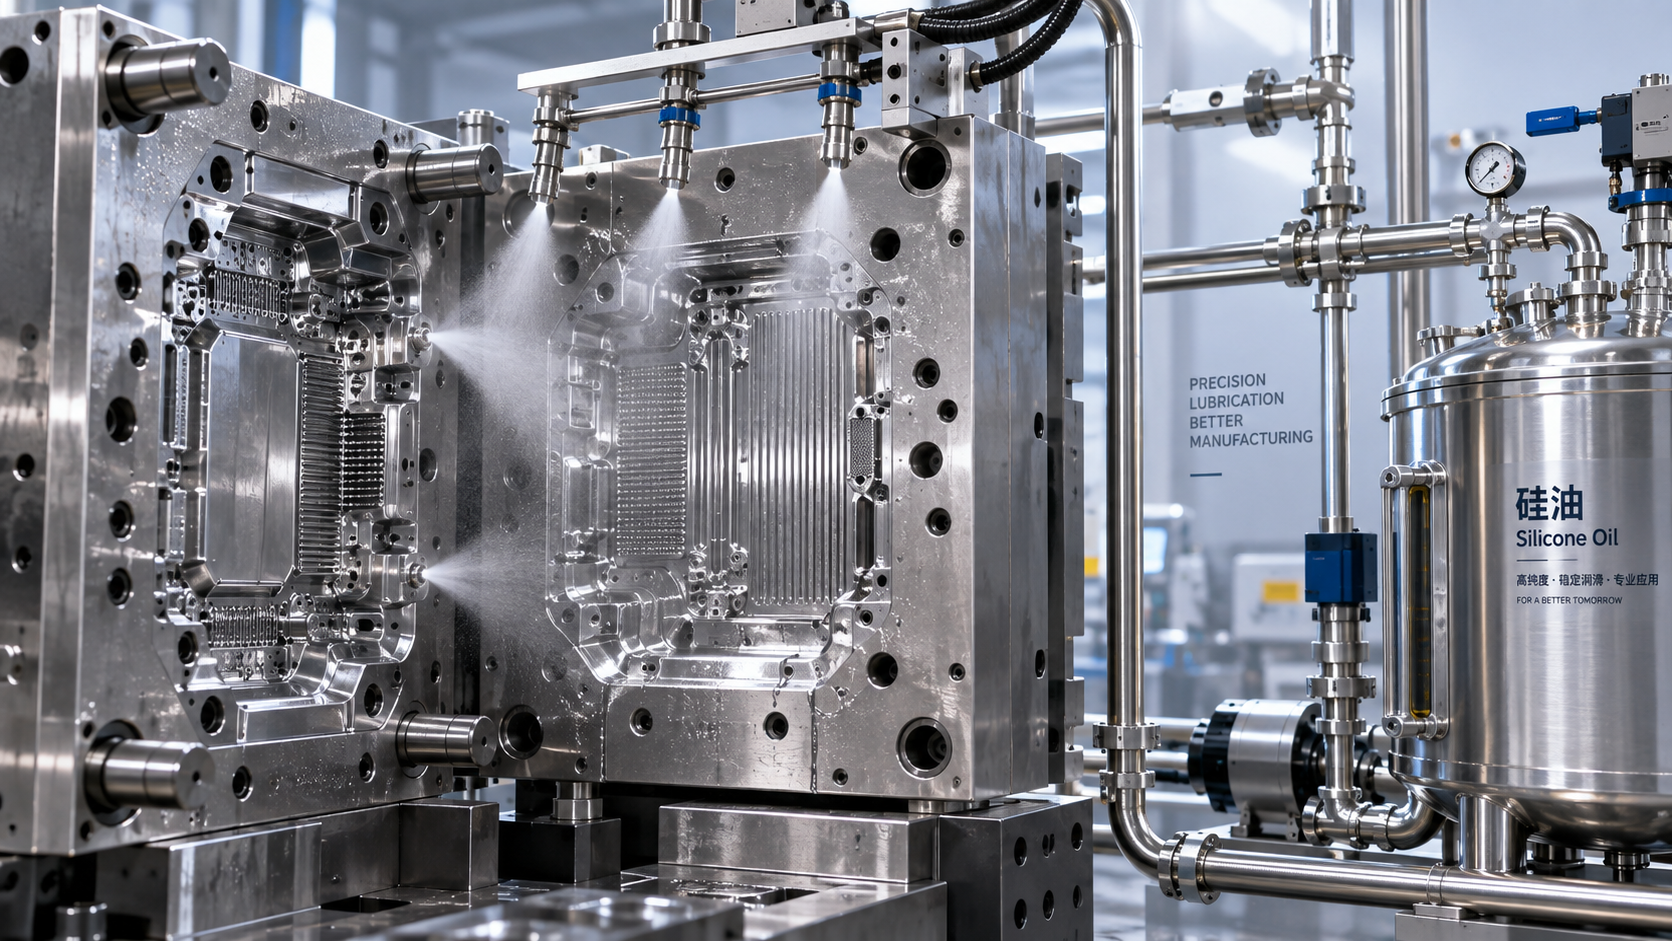
Für die Formtrennung gibt es keine einzelne „richtige“ Viskosität von Silikonfluid. In der praktischen Produktion ist die richtige Sorte diejenige, die einen gleichmäßigen Film auf der Form bildet, das Teil sauber entformt und keine vermeidbaren Rückstände, Oberflächenfehler oder Probleme bei nachgelagerten Klebeprozessen verursacht. Ein Fluid, das bei einer einfachen Gummiformpressform gut funktioniert, kann in einer engen Hochtemperatur-Spritzgussform mit tiefen Rippen und schmalen Entlüftungsbereichen vollständig versagen.
Für die meisten Anwender beginnt die Viskositätsauswahl mit einem einfachen Kompromiss. Niedrigviskose Silikonfluide verteilen sich schnell und erreichen detaillierte Formoberflächen leicht, aber ihr Trennfilm kann dünn und kurzlebig sein. Höherviskose Sorten bleiben länger an ihrem Platz und bieten in der Regel eine dauerhaftere Schmierung, können jedoch schwieriger zu zerstäuben sein, sich in Ecken ansammeln und bei unvorsichtiger Anwendung zu viel Öl auf das Formteil übertragen.
Die praktische Frage lautet daher nicht nur: „Welche cSt sollte ich kaufen?“ Sie lautet: Wie dauerhaft muss die Trennwirkung für diese Form sein, wie wird das Fluid aufgetragen und wie sauber muss das fertige Teil bleiben?
Beginnen Sie mit dem Formgebungsverfahren, nicht mit der Viskositätszahl
Die Viskosität von Silikonfluiden wird üblicherweise in Centistokes bzw. cSt angegeben. Niedrigere Zahlen kennzeichnen ein dünneres, beweglicheres Fluid; höhere Zahlen ein dickflüssigeres Material. Dies liefert dem Anwender nützliche Informationen, sagt jedoch für sich allein die Trennleistung nicht voraus. Dieselbe Nennviskosität kann sich je nach Formtemperatur, Oberflächenbeschaffenheit, Verdünnung, Additiven und dem zu formenden Material unterschiedlich verhalten.
Als praktischer Ausgangspunkt werden sehr niedrigviskose Fluide oft eingesetzt, wenn schnelle Benetzung und feine Sprühabdeckung besonders wichtig sind. Mittelviskose Sorten werden häufig für allgemeine Trennaufgaben verwendet, weil sie Abdeckung und Haltbarkeit des Films ausgleichen. Hochviskose Silikonöle sind eher relevant, wenn die Form anspruchsvoll ist, das Teil zum Anhaften neigt oder wiederholte Zyklen vor einem erneuten Auftrag erwartet werden. Dies sind Ausgangskategorien, keine allgemeingültigen Vorgaben.
Bei einer sauberen, offenen Form zur Herstellung relativ einfacher Teile kann ein niedrigviskoses Fluid vollkommen ausreichend sein. Wird das Fluid statt gesprüht mit einem fusselfreien Tuch aufgewischt, kann der Anwender häufig eine etwas höhere Viskosität verwenden, da die Zerstäubung nicht mehr der begrenzende Faktor ist. Andererseits erfordert eine Form mit feinen Entlüftungen, dünnen Kernen, tiefen Kavitäten oder matter Struktur oft zunächst eine hervorragende Benetzung. Die Wahl eines extrem dickflüssigen Öls kann in dieser Situation ungeschützte Bereiche hinterlassen, obwohl das Material im Behälter „schmierfähiger“ erscheint.
Wie die Formgeometrie die Entscheidung verändert
Die Formgeometrie ist einer der am häufigsten übersehenen Aspekte bei der Auswahl von Trennmitteln. Flache Oberflächen sind unproblematisch. Tiefe Ziehbereiche, scharfe Ecken, eingravierte Logos, Rippen, Hinterschneidungen und enge Kanäle sind es nicht. Ein dünnes Silikonfluid kann diese Bereiche schnell erreichen, insbesondere bei Auftrag als kontrollierter Sprühnebel. Dünnflüssiges Material kann jedoch auch von vertikalen Flächen ablaufen oder bereits nach wenigen Zyklen verdrängt werden.
Tritt das Anhaften nur in einem lokal begrenzten Bereich auf, ist die Umstellung des gesamten Prozesses auf ein schwereres Silikonöl häufig nicht die richtige erste Reaktion. Prüfen Sie, ob die tatsächliche Ursache eine unvollständige Abdeckung, eine beschädigte Beschichtung, Harzablagerungen, unzureichende Entlüftung, ein ungünstiger Entformungswinkel oder ein Temperaturungleichgewicht ist. Die Trennchemie kann einige Prozessprobleme ausgleichen, sollte jedoch nicht als Lösung für ein mechanisches Formproblem erwartet werden.
Strukturierte oder geätzte Formen verdienen besondere Aufmerksamkeit. Ein hochviskoses Fluid kann sich in der Struktur festsetzen und die beabsichtigte Oberflächenzeichnung des Formteils allmählich abschwächen. Bei sichtbaren Verbraucherkomponenten kann dies problematischer sein als gelegentliches Anhaften. Ein niedrigviskoses Produkt, in sehr leichten Schichten mit kontrollierter Häufigkeit aufgetragen, lässt sich oft leichter handhaben, wenn das Oberflächenbild entscheidend ist.
Passen Sie das Fluid an das Formmaterial und die Anforderungen der Nachbearbeitung an
Das zu formende Material bestimmt, wie viel Trennunterstützung benötigt wird und wie viel Silikonverunreinigung toleriert werden kann. Gummimischungen, Duroplaste, Verbundwerkstoffe, Polyurethansysteme und einige gefüllte Kunststoffe können einen dauerhafteren Trennfilm erfordern als die einfache Thermoplastverarbeitung. „Dauerhafter“ sollte jedoch nicht automatisch „höhere Viskosität“ bedeuten. Verträglichkeit und Übertragungsverhalten sind ebenso wichtig.
Silikonrückstände können Drucken, Lackieren, Beschichten, Kleben, Metallisieren und einige sekundäre Montagevorgänge beeinträchtigen. Wenn ein Teil später lackiert oder verklebt wird, muss das Trennmittel unter Berücksichtigung dieses nachgelagerten Schritts bewertet werden. Eine Form kann sich perfekt entformen lassen, während das fertige Produkt später versagt, weil eine kaum sichtbare Silikonschicht eine gute Haftung verhindert. In diesen Fällen können eine minimale Auftragsmenge, eine Chemie mit geringerer Übertragung oder ein silikonfreies Trennsystem besser geeignet sein.
Endanwendungen mit Lebensmittelkontakt, in der Kosmetik, Pharmazie oder anderen regulierten Bereichen erfordern eine gesonderte Prüfung. Anwender sollten nicht davon ausgehen, dass ein bei der allgemeinen industriellen Formgebung verwendetes Silikonfluid für jede regulierte Anwendung zulässig ist. Die betreffende Formulierung, die vorgesehene Verwendung, lokale Anforderungen, das Reinigungsverfahren und die Dokumentation sollten geprüft werden, bevor das Material in die Produktion gelangt.
Die Auftragsmethode kann wichtiger sein als ein Unterschied von 100 cSt
Ein geeignetes, aber schlecht aufgetragenes Fluid verursacht dennoch Fehler. Die Sprühanwendung begünstigt im Allgemeinen niedrigviskose Materialien oder Formulierungen, die für eine gleichmäßige Zerstäubung ausgelegt sind. Erzeugt das Sprühsystem Tropfen statt eines feinen, gleichmäßigen Nebels, können sich dicke Stellen in der Nähe von Anschnitten, Ecken und Formkanten bilden. Diese Stellen können zu Glanzunterschieden, Ölflecken oder übermäßiger Übertragung auf das Teil führen.
Aufwischen und Aufstreichen ermöglichen mehr Kontrolle, insbesondere bei großen Formen oder begrenzten Problembereichen. Sie machen auch mittel- und hochviskose Fluide besser handhabbar. Der Nachteil sind Unterschiede zwischen den Anwendern: Eine Person kann einen nahezu unsichtbaren Film hinterlassen, während eine andere genug Material aufträgt, um nach wenigen Zyklen Ablagerungen zu verursachen. Für Wiederholbarkeit lohnt es sich, das Auftragswerkzeug, die ungefähre Menge, die Zielflächen und den Auslöser für den erneuten Auftrag festzulegen, statt die Entscheidung vollständig dem individuellen Ermessen zu überlassen.
Bei automatisierten Systemen sollte die Viskosität bei der tatsächlichen Fördertemperatur bewertet werden, nicht nur bei Raumtemperatur anhand eines Produktdatenblatts. Förderfähigkeit, Leitungsdruck, Düsenkonstruktion und Sprühbild beeinflussen alle das Ergebnis. Ein Fluid, das sich in einem warmen Produktionsbereich gut bewegt, kann in einem kälteren Lager oder beim Anfahren im Winter zäh werden.
Temperatur und Zykluszeit verschieben den praktischen Viskositätsbereich
Heiße Formen verringern die scheinbare Dicke von Silikonölen. Eine Sorte, die bei manueller Handhabung schwer erscheint, kann nach Erreichen der Formoberfläche sehr beweglich werden. Dies kann die Abdeckung verbessern, aber auch die Migration, das Risiko von Rauchbildung durch Verunreinigungen oder Zersetzung an anderer Stelle im System sowie die Bewegung von Rückständen zu den Trennlinien erhöhen. Der Trennfilm sollte bei normaler Produktionstemperatur beurteilt werden, nicht nach einem kalten Versuch an einer stillstehenden Form.
Kurze Zykluszeiten können zu einer weiteren Fehlannahme führen. Wenn ein Trennmittel nach mehreren kurzen Zyklen zu versagen scheint, kann das Problem darin liegen, dass der Film nicht genügend Zeit hat, sich gleichmäßig auszubilden, und nicht in einer unzureichenden Viskosität. Umgekehrt können lange heiße Zyklen einen dünnen Film schneller verdrängen und eine dauerhaftere Sorte rechtfertigen. Die Betrachtung der Form nach dem ersten Zyklus reicht selten aus; Anwender sollten das Entformungsverhalten prüfen, nachdem sich der Prozess stabilisiert hat.
Eine praktische Methode zum Testen von Silikonfluiden ohne Produktionsunterbrechung
Der nützlichste Versuch ist kontrolliert und klein. Wählen Sie zwei oder drei Viskositätskandidaten aus, statt eine große Bandbreite zu bestellen. Halten Sie Harz oder Mischung, Formtemperatur, Aushärte- oder Abkühlzeit, Auftragswerkzeug und Arbeitsmethode des Anwenders so konstant wie möglich. Vergleichen Sie die Materialien dann über genügend Zyklen, um Ablagerungen oder nachlassende Trennleistung sichtbar zu machen.
- Einfache Anwendung: Benetzt das Fluid die erforderlichen Oberflächen, ohne abzulaufen oder sich zu sammeln?
- Entformungskraft und Beständigkeit: Lassen sich die Teile während eines normalen Laufs sauber entformen und nicht nur in den ersten wenigen Zyklen?
- Teileerscheinung: Prüfen Sie Glanz, Strukturdefinition, Flecken, ölartige Spuren und Verunreinigungen an den Kanten.
- Formzustand: Achten Sie auf Rückstände in Entlüftungen, Ecken, Auswerferbereichen und strukturierten Oberflächen.
- Nachgelagerte Verträglichkeit: Wenn das Teil lackiert, bedruckt oder verklebt wird, beziehen Sie diese Prüfung in den Versuch ein.
Beurteilen Sie den Verbrauch nicht nur danach, wie häufig das Produkt aufgetragen wird. Ein dickeres Fluid benötigt möglicherweise weniger Aufträge, kann aber mehr Reinigungsaufwand verursachen. Ein dünneres Fluid kann häufiger eingesetzt werden müssen, hinterlässt jedoch weniger Rückstände und unterstützt eine bessere Oberflächenqualität. Die wirtschaftlichere Wahl ist in der Regel diejenige mit der geringsten Gesamtbeeinträchtigung, einschließlich Ausschussteilen, Formreinigung, Arbeitsaufwand und nachgelagerter Nacharbeit.
Verwechseln Sie Formulierungsadditive nicht mit Silikontrennmitteln
Bei Arbeiten an chemischen Formulierungen begegnen Anwender manchmal Schmiermitteln, Tensiden, Dispergiermitteln, Weichmachern und Verarbeitungshilfsmitteln, die Fließ- oder Trennverhalten indirekt beeinflussen. Diese Materialien sollten nicht automatisch als Ersatz für Silikonfluide verwendet werden. Ihre Chemie, Reaktion auf Wasser, ihr thermisches Verhalten, Rückstandsprofil und ihre Wechselwirkung mit dem Formsubstrat können sehr unterschiedlich sein.
Beispielsweise ist Polyethylenglykol CAS#25322-68-3 ein separates chemisches Material, das in industriellen Formulierungen eingesetzt wird, einschließlich Anwendungen in den Bereichen Dispergierung, Emulgierung, Viskositätskontrolle und Verarbeitung. Zu seinen beschriebenen Eigenschaften gehören Wasserlöslichkeit und hygroskopisches Verhalten, die sich wesentlich von dem Verhalten unterscheiden, das von einem typischen Silikon-Formtrennfluid erwartet wird. Es kann für eine Formulierungsdiskussion relevant sein, sollte jedoch ohne Verträglichkeitsprüfung und klares Verständnis des Prozessziels nicht als direkter Ersatz für ein Silikontrennmittel ausgewählt werden.
Lieferkonstanz ist Teil der Viskositätsauswahl
Beim exportorientierten Chemikalieneinkauf ist die Konsistenz zwischen den Lieferungen nahezu ebenso wichtig wie das erste Muster. Ein auf eine bestimmte Viskosität eingestellter Formtrennprozess kann instabil werden, wenn das gelieferte Fluid hinsichtlich Fließverhalten, Sauberkeit, Verpackungszustand oder Dokumentation variiert. Dies ist besonders relevant, wenn die Produktion über mehrere Länder verteilt ist und das Material lange Lieferketten durchlaufen muss.
Lieferanten wie Huafeng Chemical, die von Shandongs etablierter Basis für chemische Herstellung und Handel aus tätig sind, werden häufig nicht nur nach einer Produktsorte gefragt, sondern auch nach reaktionsschneller Kommunikation, stabiler Exportabwicklung und unterstützenden technischen Informationen. Bestätigen Sie vor der Freigabe einer Sorte die Viskositätsprüfbedingungen, den Ansatz zur Chargenkennzeichnung, Lagerempfehlungen, die Eignung der Verpackung und die am Bestimmungsort erforderlichen Dokumente. Ein Preisangebot ohne diese Angaben kann irreführend sein.
Beginnen Sie bei Routinearbeiten mit einem niedrig- oder mittelviskosen Silikonfluid, wenn Abdeckung und Erscheinungsbild Priorität haben. Wechseln Sie erst zu höheren Viskositäten, wenn Versuche zeigen, dass der Trennfilm tatsächlich nicht lange genug hält. Wenn die Form heiß, stark strukturiert, schwer zu reinigen ist oder anschließend lackiert oder verklebt wird, testen Sie den vollständigen Prozess, statt die Auswahl allein nach der Viskosität zu treffen. So vermeiden Anwender den häufigen Kreislauf, heute das Anhaften zu lösen und morgen Rückstandsprobleme zu schaffen.
Senden Sie uns noch heute Ihre Anfrage