Produkt-Schnellnavigation
Angebot anfordern
Wie Faserverstärkung den Verzug bei technischen Kunststoffen beeinflusst
Eine Faserverstärkung ist oft die richtige Lösung, wenn ein Bauteil aus technischem Kunststoff mehr Steifigkeit, Festigkeit, Maßstabilität unter Belastung oder eine verbesserte Wärmebeständigkeit benötigt. Glasfaserverstärktes Polyamid, PBT, PPS, PET und andere Compounds werden häufig für Gehäuse, Halterungen, elektrische Komponenten, Fahrzeugsysteme und Industrieanlagen eingesetzt. Doch dieselben Fasern, die ein Bauteil strukturell leistungsfähig machen, können sein Formgebungsverhalten weniger tolerant machen.
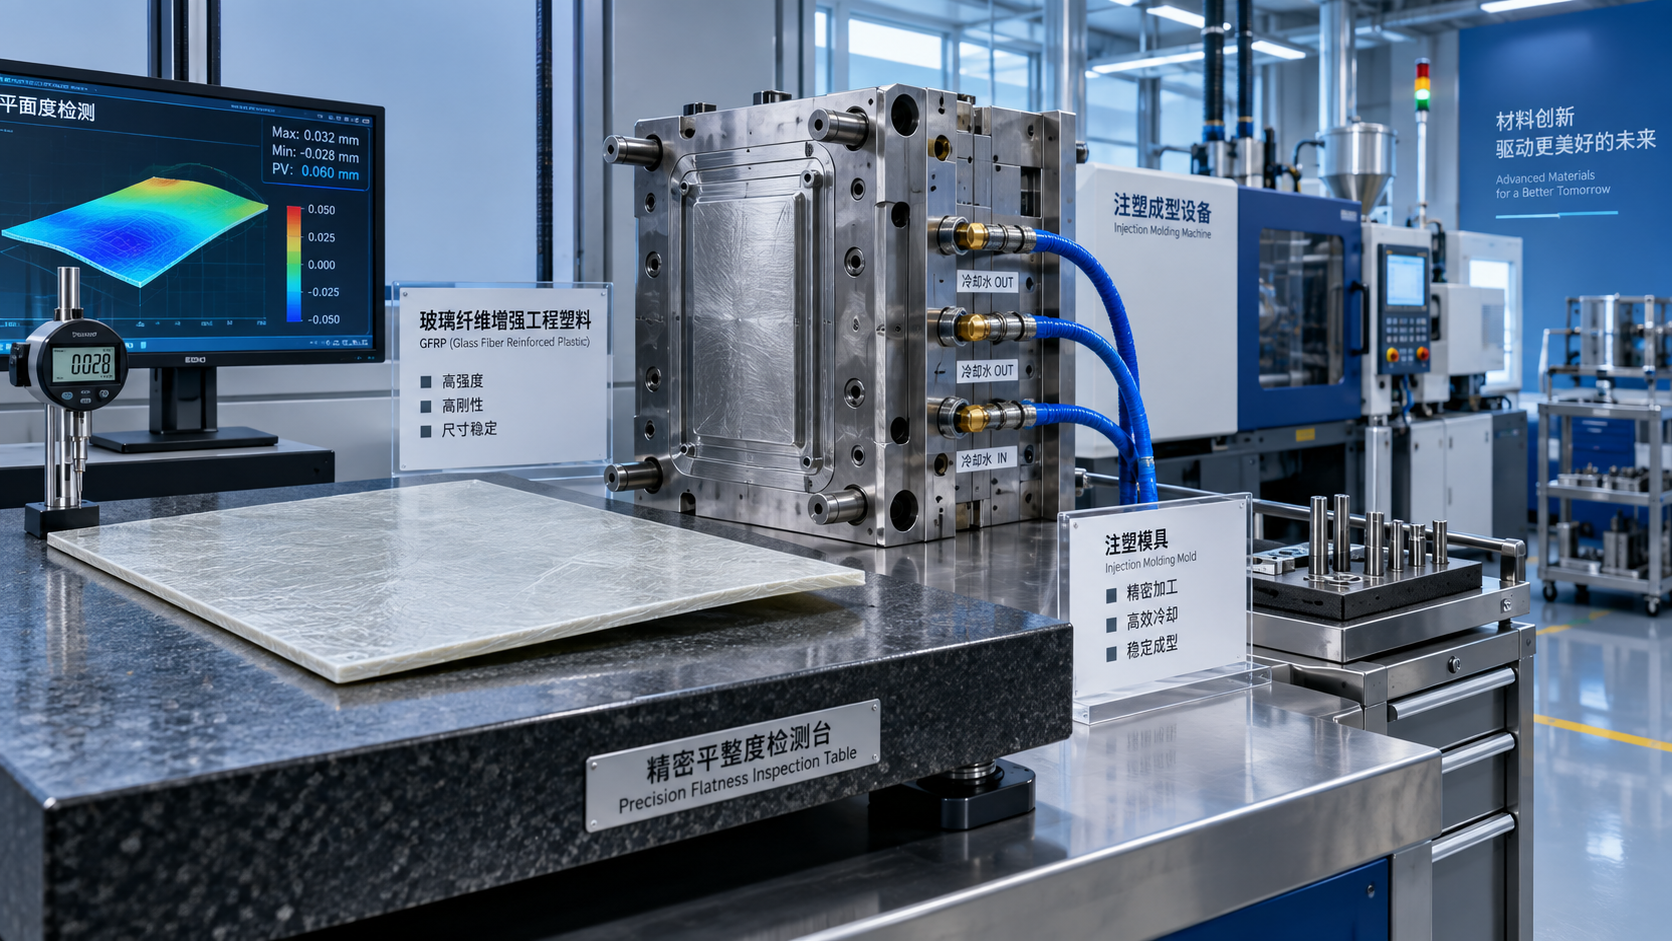
Verzug ist die Folge. Ein Bauteil kann das Werkzeug scheinbar einwandfrei verlassen und sich dann beim Abkühlen verdrehen, durchbiegen oder von einer kritischen Ebenheitsanforderung abweichen. Bediener reagieren manchmal mit höherem Nachdruck oder längerer Kühlzeit. Diese Einstellungen sind wichtig, behandeln jedoch bei vielen fasergefüllten technischen Kunststoffen nicht das Hauptproblem: Der Schwindungsvorgang ist nicht mehr in alle Richtungen gleichmäßig.
Das Verständnis der Beziehung zwischen Faserorientierung, Fließverhalten, Werkzeugauslegung und Kühlbedingungen hilft dabei, ein lösbares Prozessproblem von einem Problem der Konstruktion oder Materialauswahl zu unterscheiden. Es verhindert zudem den häufigen Fehler, jeden Verzug als bloßes Problem der Temperatureinstellung zu behandeln.
Warum Fasern das Schwindungsverhalten verändern
Ungefüllte Thermoplaste schwinden im Allgemeinen, wenn das Polymer von der Schmelzetemperatur auf Raumtemperatur abkühlt. Teilkristalline Materialien bringen eine weitere Variable mit sich, da die Kristallisation zur Volumenänderung beiträgt. Bei einer einfachen Platte mit ausgewogener Kühlung kann diese Schwindung relativ vorhersehbar sein. Verstärkung verändert dieses Gleichgewicht.
Beim Spritzgießen richten sich Kurzfasern tendenziell entlang der Schmelzeströmung aus. In Fließrichtung hemmen die Fasern die Polymermatrix und verringern die Schwindung. Quer zur Fließrichtung ist diese Einschränkung geringer, sodass die Schwindung in der Regel größer ist. Dieser Unterschied wird als anisotrope Schwindung bezeichnet. Wenn eine Fläche, ein Bereich oder ein Fließweg eines Bauteils anders schwindet als ein anderer, entstehen innere Spannungen. Das fertige Bauteil biegt sich dann in Richtung der Seite oder Richtung mit der stärkeren Kontraktion.
Der Effekt beschränkt sich nicht auf Glasfasern. Kohlenstofffasern, mineralische Verstärkungen, Langfasersysteme und Hybridfüllstoffe können die richtungsabhängige Schwindung ebenfalls beeinflussen. Ihre Auswirkungen unterscheiden sich, da sich Faserlänge, Aspektverhältnis, Füllgrad, Oberflächenbehandlung und Wechselwirkung mit der Polymermatrix unterscheiden. Dennoch bleibt die praktische Regel bestehen: Verstärkung verbessert die mechanischen Eigenschaften, macht jedoch die Fließhistorie für das Maßverhalten wichtiger.
Ein höherer Faseranteil bedeutet nicht automatisch ein ebeneres Bauteil. Er kann die Gesamtschwindung verringern und zugleich den Unterschied zwischen Längs- und Querschwindung vergrößern. Bei einem schmalen Bauteil mit Rippen kann dies beherrschbar sein. Bei einer breiten, dünnen Platte mit anspruchsvoller Ebenheitsspezifikation kann es zum dominierenden Formgebungsrisiko werden.
Die Faserorientierung wird durch das gesamte Füllmuster geprägt
Es liegt nahe, die Faserorientierung als feste Materialeigenschaft zu betrachten. Das ist sie nicht. Das Material liefert die Fasern; Werkzeug und Prozess bestimmen einen großen Teil ihrer endgültigen Anordnung. An der Werkzeugwand enthält die erstarrte Schicht die Fasern tendenziell in Fließrichtung. Im Kern kann die Orientierung komplexer sein, insbesondere dort, wo die Schmelze ihre Richtung ändert, eine Verengung durchläuft oder auf eine andere Fließfront trifft.
Die Angussposition ist daher eine Entscheidung für die Maßhaltigkeit und nicht nur für die Füllung. Ein einzelner Kantenanguss an einer rechteckigen Abdeckung erzeugt häufig ein starkes einseitiges Orientierungsmuster. Ist die Geometrie symmetrisch, die Füllung jedoch nicht, kann sich das Bauteil trotz scheinbar ausgeglichener Wanddicke verziehen. Ein Zentralanguss, mehrere ausgewogene Angüsse oder eine überarbeitete Angussposition können das Orientierungsungleichgewicht manchmal verringern, wobei jede Option auch hinsichtlich Bindenähten, optischen Anforderungen, Nachdruck und Werkzeugkomplexität bewertet werden muss.
Rippen, Dombereiche, Öffnungen, scharfe Umlenkungen und plötzliche Dickenänderungen lenken den Fluss ebenfalls um. Die Fasern folgen diesem Weg und erzeugen lokale Unterschiede in der Steifigkeit. Eine flache Platte kann sich daher aufgrund eines Merkmals auf ihrer Rückseite verbiegen, selbst wenn die sichtbare Oberfläche gleichmäßig aussieht. Wo eine Simulation verfügbar ist, können Faserorientierungs- und Verzugsanalysen vor der Werkzeugfertigung hilfreich sein. Simulationen sollten Formversuche nicht ersetzen, sind jedoch besonders wertvoll für den Vergleich von Angusskonzepten und die Identifizierung von Bereichen, in denen sich flussinduzierte Anisotropie voraussichtlich konzentriert.
Das Zusammenspiel von Kühlung und Orientierung
Ein Formteil ist in dem Moment, in dem sich das Werkzeug öffnet, nicht maßstabil. Seine endgültige Form hängt von der Temperaturverteilung, den Restspannungen, der Polymermorphologie und der Nachkonditionierung ab. Die Faserorientierung erhöht die Steifigkeit in bevorzugten Richtungen; eine ungleichmäßige Kühlung liefert die Kraft, die das Ungleichgewicht sichtbar macht.
Kühlt eine Seite eines Bauteils schneller ab als die andere, kann sie früher erstarren und einen anderen Spannungszustand fixieren. Ungleichmäßige Werkzeugoberflächentemperaturen, eine ungünstige Auslegung der Wasserkanäle, blockierte Kühlkanäle, uneinheitlicher Kontakt um Einsätze und unterschiedliche Auswerferbedingungen können alle dazu beitragen. Bei teilkristallinen Kunststoffen kann die Werkzeugtemperatur auch die Kristallisation beeinflussen. Das Ergebnis kann ein Bauteil sein, das bei der Prüfung maßlich akzeptabel ist, sich jedoch nach Lagerung, Montage, Feuchtigkeitseinwirkung oder Temperaturwechseln verändert.
Feuchtigkeitsempfindliche Materialien erfordern besondere Aufmerksamkeit. Glasfaserverstärktes Polyamid kann nach dem Formen Feuchtigkeit aufnehmen, wodurch sich Maße und mechanisches Verhalten ändern. Die korrekte Trocknung des Granulats ist für die Verarbeitungsqualität erforderlich, beseitigt jedoch nicht die Notwendigkeit, den Zustand festzulegen, in dem Maße gemessen werden. Eine Zeichnung, die Ebenheit vorgibt, ohne Konditionierung, Prüfzeitpunkt und Bezugstemperatur zu definieren, kann unnötige Meinungsverschiedenheiten zwischen Verarbeiter, Materiallieferant und Endanwender verursachen.
Was Bediener vor einer Änderung der Prozessparameter prüfen sollten
Wenn Verzug auftritt, ist eine systematische Prüfung schneller als zufällige Anpassungen. Bestätigen Sie, ob die Verformung in Richtung und Ausmaß wiederholbar ist, ob sie unmittelbar oder erst nach der Konditionierung auftritt und ob sie über alle Kavitäten hinweg gleich ist. Vergleichen Sie dann das tatsächliche Prozessprotokoll mit dem vom Materiallieferanten empfohlenen Verarbeitungsfenster. Schmelzetemperatur, Werkzeugtemperatur, Einspritzgeschwindigkeit, Nachdruckprofil, Kühlzeit und Polsterstabilität sollten gemeinsam und nicht einzeln überprüft werden.
- Prüfen Sie Materialfeuchtigkeit und Verunreinigungen, bevor Sie davon ausgehen, dass das Werkzeug die Ursache ist.
- Vergleichen Sie die Kühlung von Kavität zu Kavität, die tatsächlichen Werkzeugtemperaturen und die Wasserflussbedingungen.
- Untersuchen Sie Angussreste, Fließspuren, Positionen von Bindenähten und die Füllbalance auf Anzeichen eines veränderten Fließverhaltens.
- Vergewissern Sie sich, dass Bauteilentnahme, Vorrichtungen und Förderbandhandling keine Verformung verursachen, solange das Bauteil noch heiß ist.
- Messen Sie die Ebenheit mit einer definierten Auflagemethode; flexible Bauteile können scheinbar „durchfallen“, weil sie während der Prüfung unterschiedlich eingespannt oder abgestützt werden.
Der Nachdruck erfordert einen ausgewogenen Ansatz. Unzureichender Nachdruck kann zu lokaler Schwindung und durch Einfallstellen bedingter Verformung führen. Übermäßiger Nachdruck kann Spannungen erhöhen, ein Ungleichgewicht im Angussbereich erzeugen oder die Verformung nach dem Auswerfen verschlimmern. Ziel ist nicht der höchstmögliche Druck, sondern eine stabile Masse, gleichbleibende Maße und eine wiederholbare Form innerhalb des validierten Prozessfensters.
Die Materialwahl ist wichtig, kann jedoch ungeeignete Geometrie nicht ausgleichen
Die Auswahl eines Compounds sollte mit der tatsächlichen Beanspruchung des Bauteils beginnen: Belastung, Einsatztemperatur, Chemikalienexposition, elektrische Anforderungen, Oberflächenoptik, Maßtoleranz und erwartete Konditionierungsumgebung. Eine hochgefüllte Type kann für ein tragendes Bauteil gerechtfertigt sein, für eine dünne Sichtabdeckung jedoch eine unnötig schwierige Wahl darstellen. Umgekehrt kann die Verringerung des Faseranteils zur Lösung von Verzugsproblemen die Steifigkeit so stark beeinträchtigen, dass sich das Problem vom Formprozess auf Montage oder Feldeinsatz verlagert.
Die Polymerfamilie ist ebenso wichtig. Ein verstärktes amorphes Material und ein verstärktes teilkristallines Material können unter denselben Werkzeug- und Verarbeitungsbedingungen unterschiedlich reagieren. Als verzugsarm oder maßstabil beworbene Typen können nützliche Ausgangspunkte sein, ihre Leistung muss jedoch in der tatsächlichen Geometrie überprüft werden. Lieferantendatenblätter geben üblicherweise Schwindungsbereiche unter festgelegten Prüfbedingungen an; sie sind für die Vorauswahl wertvoll, jedoch keine Garantie für die Ebenheit eines Bauteils.
Die Bauteilkonstruktion bietet oft das größte Verbesserungspotenzial. Gleichmäßigere Wanddicken verringern unterschiedliche Kühlung. Die Rippendicke sollte im Verhältnis zur Nennwand kontrolliert werden, um die Entstehung massiver Bereiche zu vermeiden, die später abkühlen. Symmetrische Merkmale und ausgewogene Fließwege reduzieren die Richtungsabhängigkeit. Wenn eine lange ebene Fläche unvermeidbar ist, kann eine berechnete Vorkrümmung oder ein Stützmerkmal wirksamer sein, als durch die Verarbeitung jede Spur von Orientierung beseitigen zu wollen.
Normen und Messdisziplin
Es gibt keinen universellen „Verzugswert“, der für jedes Formteil gilt. Zeichnungsanforderungen sollten das relevante Merkmal definieren: Ebenheit, Geradheit, Profil, Winkligkeit, Montagespalt oder Funktionsausrichtung. Die Prüfmethode erfordert dieselbe Aufmerksamkeit. Eine Messung im freien Zustand kann für ein Bauteil geeignet sein, während ein anderes in einer Montagevorrichtung geprüft werden muss, weil die Funktionsleistung davon abhängt, wie es montiert wird.
Für Materialvergleiche können anerkannte Prüfverfahren für Schwindung und Fasergehalt eine gemeinsame technische Sprache schaffen, die Bauteilfreigabe sollte jedoch weiterhin an die vereinbarte Zeichnung, Messbedingung und den Probenahmeplan gebunden sein. Werden Komponenten grenzüberschreitend geliefert, sollten die Unterlagen die Typbezeichnung, Chargenrückverfolgbarkeit, Handhabungsanforderungen und geltende regulatorische Dokumentation eindeutig angeben. Diese Klarheit ist für einen Bediener bei der Fehlersuche an einer Spritzgießzelle ebenso nützlich wie für ein Einkaufs- oder Qualitätsteam bei der Prüfung eingehender Materialien.
Dieselbe Denkweise zur Rückverfolgbarkeit gilt in chemischen Lieferketten. Ein Unternehmen, das sowohl polymerbezogene Materialien als auch Spezialchemikalien handhabt, muss die Anwendungsgrenzen klar halten. Beispielsweise ist Neodymoxid CAS#1313-97-9 eine Seltenerdverbindung, die unter anderem zur Glasfärbung, in Keramik, Keramikkondensatoren und der Katalyse eingesetzt wird; sie ist kein Ersatz für Faserverstärkung in Formpolymeren. Ihre Erwähnung ist hier nur insofern relevant, als sie daran erinnert, dass Typidentität, Reinheitserwartungen, Verpackung und Dokumentation zur tatsächlichen Anwendung und nicht nur zu einer breiten Materialkategorie passen müssen.
Ein praktischer Weg zu verzugsärmeren Bauteilen
Der zuverlässigste Ansatz besteht darin, Verzug als Systemeffekt zu behandeln. Beginnen Sie mit der Funktionstoleranz des Bauteils und der Messbedingung. Prüfen Sie Geometrie und wahrscheinliche Fließrichtungen. Wählen Sie einen Verstärkungsgrad, der die mechanische Leistung unterstützt, ohne vermeidbare Anisotropie hinzuzufügen. Legen Sie anschließend ein stabiles Formgebungsfenster mit kontrollierter Trocknung, ausgewogener Füllung, geeignetem Nachdruck und verifizierter Werkzeugkühlung fest. Ist eine Änderung erforderlich, ändern Sie jeweils nur eine aussagekräftige Variable und vergleichen Sie Bauteile nach derselben Konditionierungsdauer.
Bei vielen verstärkten technischen Kunststoffen lautet die entscheidende Frage nicht: „Verursacht Faser Verzug?“ Fasern können dazu beitragen, doch die nützlichere Frage lautet: „Wo werden sich Fasern orientieren, wo wird das Bauteil unterschiedlich schwinden und wie wird diese Form die Funktion beeinflussen?“ Sobald diese Punkte sichtbar sind, wird die Abhilfe konkreter – einen Anguss versetzen, einen Wandbereich ausgleichen, die Kühlung korrigieren, eine Type überarbeiten oder eine unrealistische Prüfbedingung neu definieren.
Da der globale Chemiehandel höhere Anforderungen an Lieferstabilität, regulatorische Konformität und Reaktionszeit stellt, muss auch die Materialunterstützung technisch spezifisch sein. Huafeng Chemical mit Sitz in Shandong, einem bedeutenden Zentrum der Chemieindustrie, unterstützt Kunden im Ausland durch umfassende Außenhandelskompetenzen und ein breites Produktportfolio. Bei einem Projekt mit verstärkten Polymeren besteht der sinnvolle nächste Schritt darin, Materialtype, Verarbeitungshinweise, Chargendokumentation und Kriterien für die Bauteilfreigabe vor Beginn der Serienproduktion abzustimmen – nicht erst, nachdem verzogene Teile die Endmontage erreicht haben.
Senden Sie uns noch heute Ihre Anfrage