Produkt-Schnellnavigation
Angebot anfordern
Wie Feuchtigkeit in PET-Harz während des Spritzgießens Defekte verursacht
Feuchtigkeit in PET-Harz kann einen stabilen Spritzgießprozess für Bediener und Produktionsteams schnell in eine Quelle kostspieliger Defekte verwandeln.
Das Verständnis dafür, wie unsachgemäße Trocknung die Schmelzeviskosität, Oberflächenqualität, Abmessungen und Bauteilfestigkeit beeinflusst, ist entscheidend, um eine gleichbleibende Produktion sicherzustellen und vermeidbaren Ausschuss zu verhindern.
Warum Feuchtigkeit ein kritisches Verarbeitungsproblem bei PET-Harz ist
PET-Harz ist hygroskopisch, das heißt, seine Granulate nehmen während Lagerung, Transport, Förderung und der Exposition an der Spritzgießmaschine Wasser aus der Umgebungsluft auf.
Im Gegensatz zu einigen feuchtigkeitsempfindlichen Materialien kann PET vor der Verarbeitung normal aussehen, selbst wenn sein innerer Feuchtigkeitsgehalt bereits zu hoch für das Spritzgießen ist.
Sobald feuchtes PET-Harz in den beheizten Zylinder gelangt, reagiert das aufgenommene Wasser durch Hydrolyse mit den Polymerketten und reduziert das Molekulargewicht während des Schmelzens dauerhaft.
Dies ist nicht nur ein kosmetisches Problem. Die Hydrolyse verändert das Harz selbst, sodass ein Erhöhen des Nachdrucks oder eine Änderung der Werkzeugtemperatur die Leistung nicht vollständig wiederherstellen kann.
Bediener bemerken oft zuerst eine instabile Produktion und nicht einen einzelnen offensichtlichen Defekt. Schussgewicht, Schneckenvorlage, Füllverhalten und Bauteilaussehen können sich gleichzeitig verändern.
Ein hilfreicher Betriebsgrundsatz ist einfach: Wenn PET-Teile plötzlich kosmetische Defekte und mechanische Schwäche zeigen, sollten vor der Anpassung der Spritzgießparameter die Trocknungsbedingungen überprüft werden.
Was mit PET-Harz geschieht, wenn es nicht richtig getrocknet wird
PET-Polymerketten liefern die Schmelzefestigkeit, die für kontrolliertes Füllen, Nachdrücken und Erstarren erforderlich ist. Wasser spaltet diese Ketten bei erhöhten Verarbeitungstemperaturen.
Mit abnehmender Kettenlänge sinkt die Schmelzeviskosität. Das Material kann leichter fließen, doch diese scheinbare Verbesserung weist in der Regel auf einen Abbau und nicht auf eine bessere Verarbeitung hin.
PET mit niedriger Viskosität kann dünne Bereiche schnell füllen, kann jedoch zu uneinheitlichem Nachdruck, übermäßigem Grat, geringer Maßstabilität und verringerter Spannungsbeständigkeit führen.
Die Hydrolyse reduziert auch die intrinsische Viskosität, allgemein als IV bezeichnet. Da die IV mit dem Molekulargewicht zusammenhängt, bestätigt ein messbarer IV-Abfall, dass die thermische Verarbeitung einen Polymerabbau verursacht hat.
Der Abbau wird schwerwiegender, wenn das Harz über längere Zeit in einem heißen Trichter, Einfüllstutzen, Zylinder oder einer stagnierenden Schneckenzone feucht bleibt.
Hohe Zylindertemperaturen können die Reaktion beschleunigen, doch die Temperatur allein ist nicht die eigentliche Ursache. Richtig getrocknetes PET-Harz verträgt normale Verarbeitungstemperaturen.
Aus diesem Grund kann das Absenken der Zylindereinstellungen Symptome vorübergehend verdecken und zugleich andere Probleme verursachen, darunter unvollständige Füllung, schlechte Bindenähte und unzureichende Oberflächennachbildung.
Häufige durch Feuchtigkeit verursachte Spritzgießdefekte
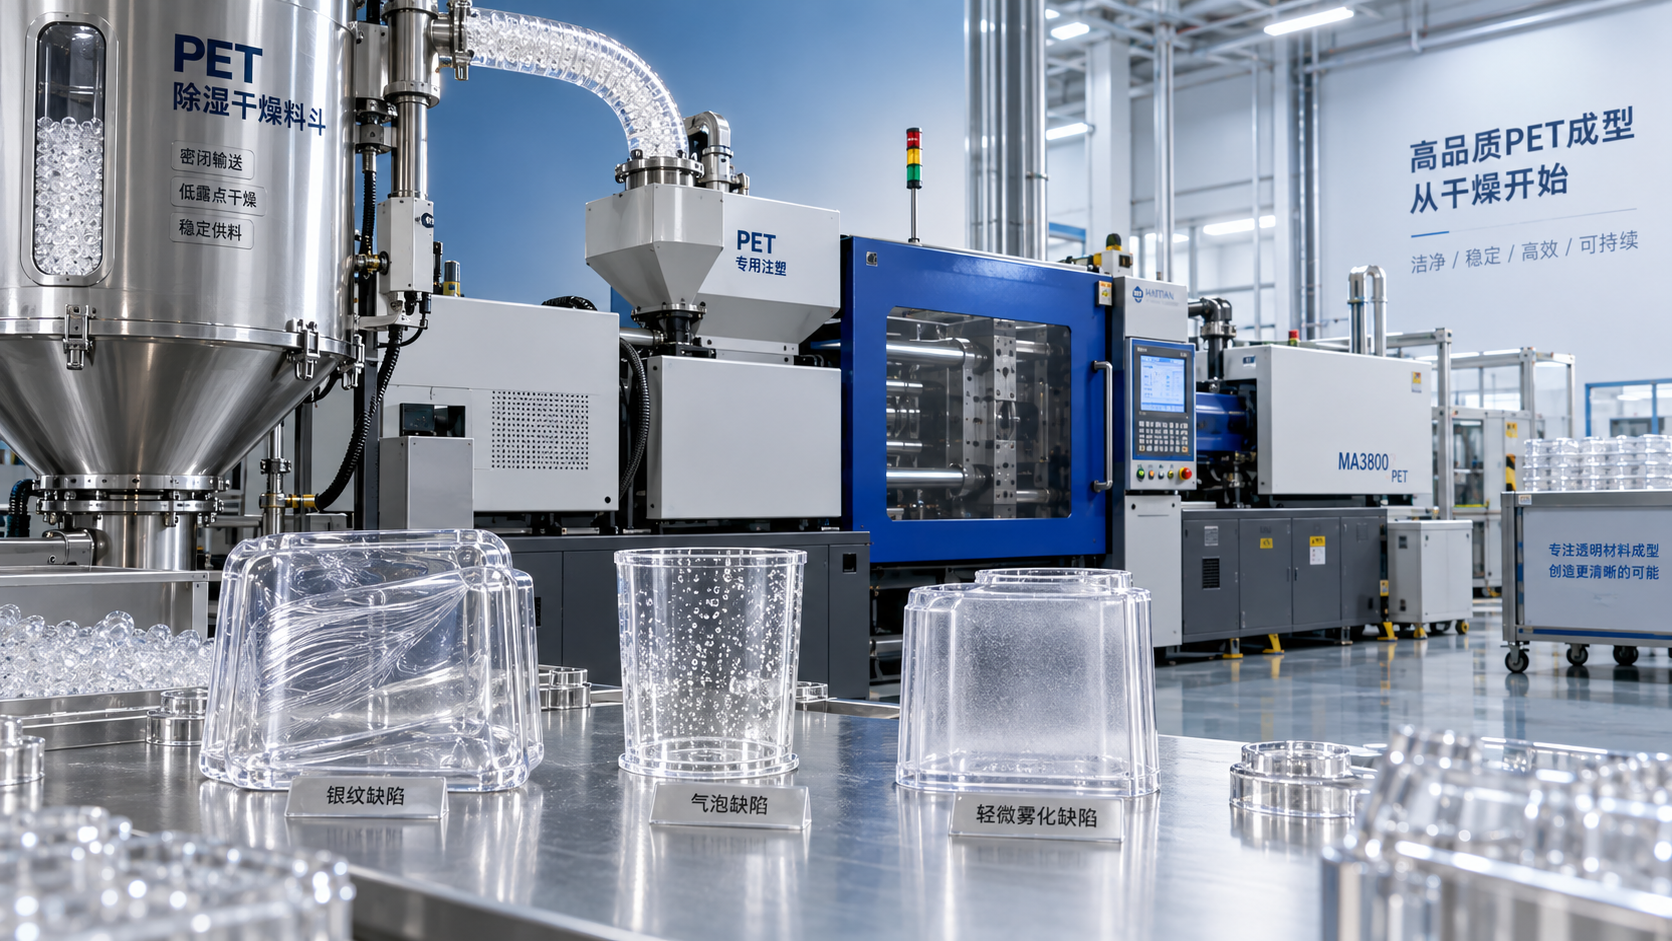
Silberstreifen und Oberflächenstreifen
Silberstreifen gehören zu den am leichtesten erkennbaren feuchtigkeitsbedingten PET-Defekten. Sie erscheinen als silbrige, weißliche oder streifenartige Muster, die sich in Fließrichtung der Schmelze erstrecken.
Wasser wird innerhalb der heißen Schmelze zu Dampf. Wenn die Schmelze in den Hohlraum eintritt, erzeugt eingeschlossener Dampf sichtbare Streifen in der Nähe von Anschnitten, dünnen Abschnitten oder Fließfronten.
Ähnliche Markierungen können auch durch Verunreinigungen, unzureichende Entlüftung oder übermäßige Scherung entstehen. Bei unsicheren PET-Trocknungsaufzeichnungen sollte jedoch zuerst die Feuchtigkeit überprüft werden.
Blasen, Hohlräume und Blasenbildung
Durch Feuchtigkeit erzeugter Dampf kann innere Blasen oder Oberflächenblasen bilden. Diese Defekte können sofort sichtbar sein oder erst später auftreten, nachdem die Teile abgekühlt und sich stabilisiert haben.
Bei transparenten PET-Komponenten sind Blasen besonders unakzeptabel, da selbst kleine Hohlräume die Transparenz verringern, optische Verzerrungen verursachen und das fertige Formteil schwächen.
Teile mit dicken Wandungen sind besonders anfällig, weil die äußere Haut erstarren kann, bevor innere Gase entweichen, wodurch unter einer scheinbar akzeptablen Oberfläche Hohlräume zurückbleiben.
Verringerte Festigkeit und Sprödigkeit
Hydrolysiertes PET kann akzeptabel aussehen, aber im Einsatz versagen. Das verringerte Molekulargewicht senkt die Schlagfestigkeit, Zugfestigkeit, Ermüdungslebensdauer und Rissbeständigkeit.
Dieses Risiko ist relevant für Behälter, elektrische Komponenten, Automobilteile, Geräteteile und jedes Formprodukt, das wiederholten Belastungen oder Temperaturänderungen ausgesetzt ist.
Bediener sollten ein optisch einwandfreies Muster nicht als Beweis dafür akzeptieren, dass die Trocknung ausreichend ist. Für kritische Anwendungen können mechanische Prüfungen oder eine IV-Überwachung erforderlich sein.
Verfärbung und Trübung
Übermäßige Feuchtigkeit kann zu Vergilbung, Trübung und verringerter Klarheit beitragen, insbesondere wenn eine lange Verweilzeit Hydrolyse und sekundären thermischen Abbau fortsetzen lässt.
Verfärbungen können stärker werden, wenn Mahlgut, Farbkonzentrate oder unverträgliche Additive vorhanden sind, wodurch eine konsequente Materialtrennung und Trocknung noch wichtiger werden.
Grat, Maßabweichungen und schwankendes Teilegewicht
Wenn Feuchtigkeit die Schmelzeviskosität senkt, kann das Polymer leichter in Spalte eindringen. Der Grat kann zunehmen, obwohl Schließkraft und Spritzgießeinstellungen unverändert bleiben.
Eine verringerte Viskosität kann auch das Nachdruckverhalten verändern. Bediener können uneinheitliche Teilegewichte, verändertes Schwinden, instabile Abmessungen oder Verzug nach dem Abkühlen feststellen.
Diese Symptome werden häufig fälschlicherweise als Werkzeugverschleiß oder Probleme bei der Druckregelung diagnostiziert. Die Überprüfung der Materialhistorie kann unnötige Änderungen an Werkzeugen oder Anlagen verhindern.
Wie sich Feuchtigkeitsdefekte von anderen Prozessproblemen unterscheiden lassen
Viele Spritzgießdefekte haben mehrere Ursachen, daher sollte die Diagnose auf Belegen und nicht allein auf dem Erscheinungsbild beruhen. Beginnen Sie mit der Feuchtemessung und der Überprüfung der Trocknung.
Verwenden Sie ein für PET geeignetes Feuchtemessgerät und messen Sie das Granulat an der Maschine, nicht nur Material aus ungeöffneten Lagerverpackungen.
Bei vielen PET-Spritzgießtypen streben Verarbeiter vor dem Spritzgießen üblicherweise einen Feuchtigkeitsgehalt von unter 50 ppm an. Befolgen Sie stets das technische Datenblatt des Harzlieferanten.
Wenn die gemessene Feuchtigkeit hoch ist, korrigieren Sie zuerst den Trocknungsprozess und fertigen Sie kontrollierte Vergleichsmuster, bevor Sie Druck, Geschwindigkeit, Temperatur oder Werkzeugeinstellungen ändern.
Dokumentieren Sie bei jeder Untersuchung Datum, Chargennummer, Feuchtemessergebnis, Trocknertemperatur, Taupunkt, Verweilzeit, Trichterbeschickungsmethode und beobachtetes Fehlermuster.
Dieser strukturierte Ansatz hilft, feuchtes Harz von unzureichender Entlüftung, Verunreinigungen, übermäßiger Scherung, abgebautem Mahlgut, verschlissenen Rückstromsperren oder einer unsachgemäßen Werkzeugtemperaturregelung zu unterscheiden.
Ein schneller Diagnosetest besteht darin, Teile unter unveränderten Bedingungen mit nachweislich trockenem Neuware-PET zu spritzen. Verbesserte Klarheit und Stabilität weisen stark auf eine Feuchtigkeitsbeteiligung hin.
PET-Harz vor dem Spritzgießen richtig trocknen
PET-Harz sollte mit Trockenluftgeräten mit Trockenmittel getrocknet werden, die konstant Luft mit niedrigem Taupunkt liefern können, statt nur mit einem einfachen Heißlufttrichter.
Heißluft entfernt Oberflächenfeuchtigkeit langsam, senkt die innere Feuchtigkeit jedoch möglicherweise nicht ausreichend. Trockenlufttrockner liefern trockene Luft, die eine wirksame Feuchtigkeitsentfernung unterstützt.
Typische Trocknungsbedingungen für PET liegen je nach Typ, Granulatgröße, Ausrüstung und Ausgangsfeuchte häufig bei etwa 150 bis 180 Grad Celsius für vier bis sechs Stunden.
Diese Werte sind Betriebsrichtwerte und keine allgemeinen Anweisungen. Übermäßige Temperatur oder zu lange Verweilzeit können zum Verkleben des Granulats, zur Vergilbung oder zum Abbau führen, bevor das Spritzgießen beginnt.
Der Trocknerluftstrom muss für die Trichtergröße und den Durchsatz ausreichend sein. Eine korrekt eingestellte Temperatur kann schlechten Luftstrom oder überlastete Trocknungsanlagen nicht ausgleichen.
Der Taupunkt ist ebenso wichtig. Viele PET-Trocknungsprozesse zielen auf Trockenluft mit einem Taupunkt von minus 40 Grad Celsius oder niedriger ab.
Überwachen Sie den tatsächlichen Taupunkt am Trockner, nicht nur den Sollwert des Reglers. Gesättigtes Trockenmittel, Luftleckagen oder mangelhafte Regeneration können zu verdeckten Trocknungsfehlern führen.
Die Trocknungszeit beginnt erst, nachdem das Granulat die Zielmaterialtemperatur erreicht hat. Das Einfüllen von kaltem Material in einen Trichter bedeutet nicht, dass es sofort einsatzbereit ist.
Führen Sie nach Möglichkeit ein First-in-First-out-System. Gemischte Verweilzeiten können dazu führen, dass ein Teil des Trichterinhalts trocken ist, während neu hinzugefügtes Material feucht bleibt.
Materialhandhabungspraktiken zur Vermeidung von Feuchtigkeitsaufnahme
Eine korrekte Trocknung kann schnell wirkungslos werden, wenn heißes, trockenes Granulat feuchter Hallenluft ausgesetzt wird. Schützen Sie das Harz vom Trockneraustrag bis zum Spritzgießen.
Verwenden Sie, wo praktikabel, abgedichtete oder richtig ausgelegte geschlossene Fördersysteme. Offene Transferbehälter und unbedeckte Trichterbeschickung führen zu unnötiger Feuchtigkeitsexposition.
Halten Sie Trichterdeckel geschlossen und prüfen Sie Dichtungen an Beschickeranschlüssen, Schaugläsern, Vakuumleitungen und Materialschläuchen. Kleine Leckagen können lange Produktionsläufe beeinträchtigen.
Lassen Sie getrocknetes PET-Harz nicht in offenen Behältern neben der Presse stehen. Das Harz kann vor der nächsten Schicht oder Produktionsumstellung wieder Feuchtigkeit aufnehmen.
Kennzeichnen Sie beim Wechsel von Materialchargen die Behälter eindeutig mit Harztyp, Farbe, Lieferantencharge, Beginn der Trocknung und bestätigtem Status der Feuchteprüfung.
Mahlgut erfordert eine separate Kontrolle, da es Feuchtigkeit, Staub, Feinanteile, Verunreinigungen oder eine vorherige thermische Belastung enthalten kann. Gehen Sie nicht davon aus, dass Mahlgut trocken ist, weil es bereits einmal geformt wurde.
Begrenzen Sie den Mahlgutanteil entsprechend den Produktanforderungen und Lieferantenvorgaben. Hohe Mahlgutanteile können Viskositätsschwankungen verstärken und die Ursache von Defekten verschleiern.
Die Lagerungsdisziplin gilt für alle chemischen Materialien. Beispielsweise erfordern hygroskopische Produkte wieNatriumsulfid CAS#1313-82-2 eine streng kontrollierte Handhabung, da Feuchtigkeitsexposition erhebliche Sicherheits- und Qualitätsrisiken verursachen kann.
Maschinenbedingungen, die Feuchtigkeitsschäden verstärken können
Selbst ausreichend getrocknetes PET kann abgebaut werden, wenn Maschinenbedingungen zu übermäßiger thermischer Belastung führen. Der Zylinder sollte auf die tatsächliche Schussgröße und Zykluszeit abgestimmt sein.
Sehr kleine Schüsse in einem großen Zylinder erhöhen die Verweilzeit. Das Material bleibt länger geschmolzen, wodurch die Wahrscheinlichkeit eines thermischen Abbaus und der Acetaldehydbildung steigt.
Vermeiden Sie längere Stillstandszeiten mit PET im Zylinder. Befolgen Sie ein festgelegtes Spül- oder Abschaltverfahren, wenn die Produktion stoppt, insbesondere bei erhöhten Verarbeitungstemperaturen.
Hoher Staudruck, übermäßige Schneckendrehzahl, eingeschränkte Düsen und enge Anschnitte können Scherwärme erzeugen. Diese Bedingungen können durch Feuchtigkeit bereits ausgelöste Defekte verschlimmern.
Prüfen Sie auf Totzonen rund um Einfüllstutzen, Schneckenspitze, Rückstromsperre, Düse und Heißkanalsystem. Stagnierendes PET baut sich ab und verunreinigt frische Schmelze.
Auch die Werkzeugentlüftung ist wichtig. Eine gute Entlüftung korrigiert kein feuchtes Harz, doch eine schlechte Entlüftung kann Gasmarkierungen verstärken und feuchtigkeitsbedingte Silberstreifen sichtbarer machen.
Verwenden Sie stabile Schmelzetemperaturprofile, anstatt kurzfristigen Defekten mit großen Temperaturänderungen nachzujagen. Häufige Anpassungen machen die Ursachenanalyse weniger zuverlässig.
Eine praktische Fehlerbehebungsreihenfolge für Bediener
Wenn Silberstreifen, Blasen, Trübung, spröde Teile oder instabile Gewichte auftreten, beginnen Sie mit einer kontrollierten Fehlerbehebungsreihenfolge, anstatt alle Maschineneinstellungen gleichzeitig anzupassen.
Prüfen Sie zunächst den Rohstoff. Bestätigen Sie PET-Typ, Chargenidentität, Verpackungszustand, Lagerungsexposition, Mahlgutanteil und ob das Granulat unbedeckt gelassen wurde.
Messen Sie zweitens die Harzfeuchtigkeit am Maschineneinlass. Vergleichen Sie das Ergebnis mit der Lieferantenvorgabe und bewahren Sie den Messwert zusammen mit dem Auftragsprotokoll auf.
Überprüfen Sie drittens die Trocknerleistung. Kontrollieren Sie tatsächliche Lufttemperatur, Taupunkt, Luftstrom, Regenerationszyklus, Trichterverweilzeit, Filterzustand und Beschickungspraxis.
Fertigen Sie viertens nach bestätigter Trocknung eine begrenzte Musterreihe. Halten Sie die wesentlichen Spritzgießeinstellungen stabil, damit Änderungen der Teilequalität dem Materialzustand zugeordnet werden können.
Bewerten Sie fünftens sowohl Aussehen als auch Funktion. Prüfen Sie gegebenenfalls Klarheit, Streifen, Blasen, Grat, Abmessungen, Teilegewicht, Anschnittqualität und Bruchverhalten.
Prüfen Sie sechstens die Prozessbedingungen erst, nachdem das Feuchtigkeitsproblem unter Kontrolle ist. Überprüfen Sie Verweilzeit, Zylinderprofil, Schneckenrücklauf, Staudruck und Werkzeugentlüftung.
Diese Reihenfolge reduziert verschwendete Produktionsversuche. Sie schützt Bediener außerdem davor, für Defekte verantwortlich gemacht zu werden, die vorgelagert durch Fehler bei Lagerung, Trocknung oder Materialhandhabung verursacht wurden.
Aufbau einer zuverlässigen PET-Harz-Qualitätssicherungsroutine
Zuverlässiges PET-Spritzgießen hängt von wiederholbaren Kontrollen und nicht vom Erinnerungsvermögen der Bediener ab. Schriftliche Trocknungsstandards sollten jeden Harztyp, den zulässigen Feuchtigkeitsbereich und die Prüfhäufigkeit definieren.
Schulen Sie Bediener darin, frühe Fehlersignale zu erkennen, insbesondere schwache Streifenbildung, veränderte Transparenz, schwankende Schneckenvorlage, ungewöhnlichen Geruch und verändertes Schneckenrücklaufverhalten.
Legen Sie Alarme oder dokumentierte Reaktionsmaßnahmen für Taupunktabweichungen, Wartungsfehler am Trockner, Förderanlagenleckagen und ungeplante Exposition getrockneten Materials gegenüber feuchter Luft fest.
Stimmen Sie sich mit Einkauf und Lieferanten ab, wenn Feuchtigkeitsprobleme wiederholt auftreten. Verpackungsqualität, Transportbedingungen, Lagerfeuchtigkeit und Chargenkonsistenz können Spritzgießergebnisse beeinflussen, bevor die Produktion beginnt.
Für exportorientierte chemische Lieferketten sind Dokumentation und reaktionsschnelle Kommunikation wichtig, da Verarbeiter rückverfolgbare Materialinformationen benötigen, um standortübergreifend stabile und regelkonforme Abläufe aufrechtzuerhalten.
Routine-Feuchtigkeitsprüfungen kosten weitaus weniger als das Sortieren fehlerhafter Teile, die Nacharbeit von Werkzeugen, die Untersuchung von Feldausfällen oder der Verlust von Produktionszeit nach einer Qualitätsbeanstandung.
Fazit
Feuchtigkeit in PET-Harz verursacht Defekte, weil Wasser das Polymer während des Schmelzens hydrolysiert und dadurch Molekulargewicht, Schmelzefestigkeit, Bauteilaussehen und mechanische Leistung verringert.
Für Spritzgießbediener besteht die wirksamste Maßnahme darin, die Feuchtigkeit zu messen, die Trockenlufttrocknung zu überprüfen, getrocknetes Granulat vor feuchter Luft zu schützen und Prozessbedingungen zu dokumentieren.
Wenn PET-Defekte auftreten, gleichen Sie diese nicht sofort durch Änderungen von Druck oder Temperatur aus. Bestätigen Sie zuerst den Harzzustand und nehmen Sie dann auf Grundlage von Belegen kontrollierte Maschinenanpassungen vor.
Eine konsequente Trocknungs- und Handhabungsroutine erzeugt klarere Teile, stabilere Abmessungen, stärkere Formprodukte, geringere Ausschussraten und einen besser vorhersehbaren Spritzgießprozess.
Senden Sie uns noch heute Ihre Anfrage