Produkt-Schnellnavigation
Angebot anfordern
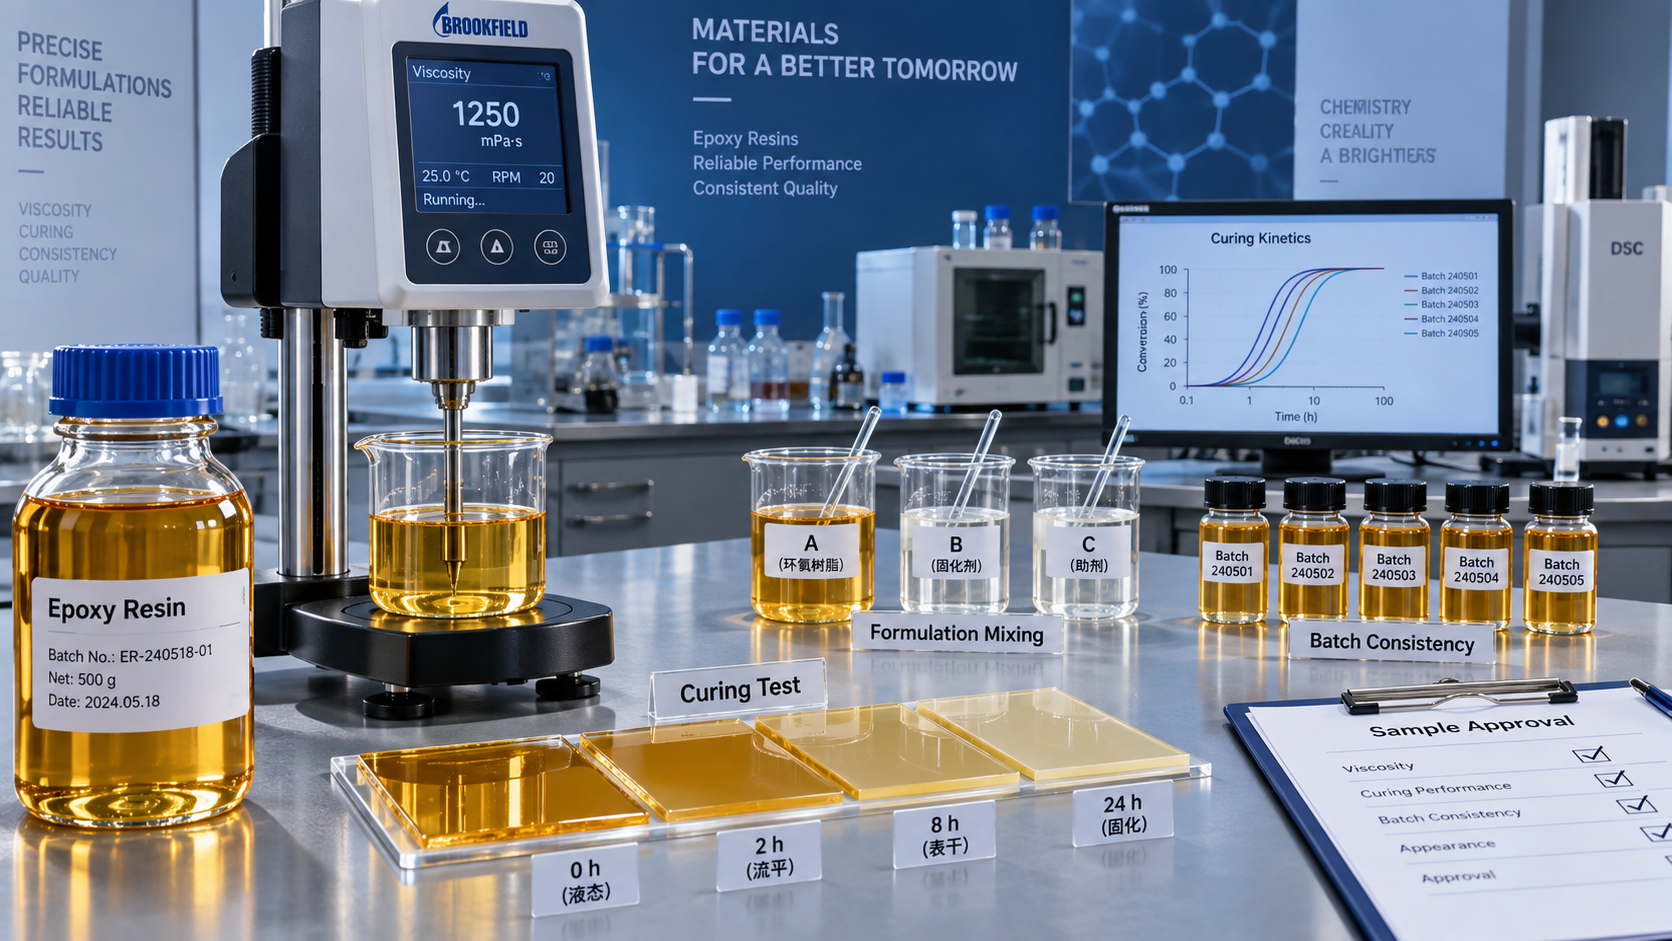
Die Musterfreigabe für ein Epoxidharz sollte als Entscheidung über Prozess- und Leistungsfähigkeit behandelt werden, nicht als schneller Vergleich eines Analysezertifikats. Ein Harz kann klar erscheinen, innerhalb eines angegebenen Viskositätsbereichs liegen und dennoch Probleme bei Beschichtungs-, Klebstoff-, Verbundwerkstoff-, Gieß- oder elektrischen Anwendungen verursachen. Am wichtigsten sind die Spezifikationen, die Reaktivität, Formulierungsbalance, Verarbeitungsfenster und Konsistenz von einer Lieferung zur nächsten steuern.
Für die meisten Käufer bilden Epoxidäquivalentgewicht, Viskosität, Farbe, hydrolysierbares Chlorid oder gegebenenfalls Gesamtchlor, Feuchtigkeit und Aushärtungsverhalten den Ausgangspunkt. Ihre Bedeutung ändert sich je nach vorgesehenem System. Ein Harz für eine schnell härtende Bodenbeschichtungsformulierung sollte nicht nach derselben Logik freigegeben werden wie ein Harz für Faserwickelverfahren oder eine Hochspannungs-Vergussmasse.
Mit der Anwendung beginnen, nicht mit dem Datenblatt
Bevor Annahmegrenzen festgelegt werden, sollte definiert werden, was das Harz nach seiner Einbindung in die Formulierung leisten muss. Dasselbe Basisharz kann in einem System verarbeitbar und in einem anderen ungeeignet sein, da Härter, Reaktivverdünner, Pigmentpaket, Füllstoffanteil, Temperatur und Produktionsausrüstung alle das Ergebnis beeinflussen.
Dies ähnelt der Frage: „Wie prüfe ich die Verträglichkeit eines Polycarboxylat-Fließmittels?“ Ein Laborwert allein beantwortet die wirtschaftliche Frage nur selten. Das Material muss mit den tatsächlichen nachgelagerten Bestandteilen und unter Bedingungen geprüft werden, die der Produktion ausreichend nahekommen, um Unverträglichkeiten aufzudecken. Bei Epoxidharz ist die relevante Prüfung in der Regel ein kleiner, aber repräsentativer Formulierungsversuch und keine reine Harzprüfung.
Eine hilfreiche Vorlage für die Musterfreigabe sollte Folgendes enthalten:
- Die Harzqualität und die vorgesehene Endanwendung.
- Das im Versuch einzusetzende Härtungsmittel, der Beschleuniger, Verdünner, Füllstoff, das Pigment oder die Verstärkung.
- Die erforderliche Mischtemperatur, Auftragsmethode und zulässige Verarbeitungszeit.
- Die Leistungsmerkmale, die über die Annahme entscheiden, etwa Aushärtungsgeschwindigkeit, Härte, Haftung, Chemikalienbeständigkeit, elektrisches Verhalten oder Aussehen.
- Welche Eigenschaften kritische Freigabekontrollen und welche nur Referenzwerte sind.
Ohne diese Definition können Käufer leicht messbare Eigenschaften überbewerten und zugleich die Variablen übersehen, die später zu zurückgewiesenen Chargen oder einer instabilen Produktion führen.
Das Epoxidäquivalentgewicht bildet die Grundlage der Formulierung
Das Epoxidäquivalentgewicht, üblicherweise als EEW abgekürzt, ist meist die erste zu überprüfende Spezifikation, da es bestimmt, wie viel Härter für ein stöchiometrisches Gleichgewicht erforderlich ist. Es gibt die Masse des Harzes an, die ein Äquivalent an Epoxidfunktionalität enthält. Wenn sich das EEW ändert, ändert sich auch die erforderliche Härterdosierung.
Bei einem festen Härterverhältnis kann ein Harz mit einem höher als erwarteten EEW zu einer unzureichend vernetzten ausgehärteten Struktur führen. Ein niedrigeres EEW kann die Formulierung in Richtung eines Härterüberschusses oder einer schnelleren, weniger kontrollierbaren Aushärtung verschieben. Mögliche Folgen sind verringerte mechanische Eigenschaften, weichere Filme, unvollständige Chemikalienbeständigkeit, eine veränderte Topfzeit oder Schwankungen der Exothermie.
Die richtige Freigabefrage lautet daher nicht einfach, ob der EEW-Wert des Lieferanten plausibel erscheint. Entscheidend ist, ob die Schwankungsbreite zwischen den Chargen für die Dosiermethode und Formulierungstoleranz des Käufers eng genug ist. Eine manuelle Laboranpassung kann eine Schwankungsbreite verdecken, die in einem Werk mit festen Rezepturen oder automatisierter Dosierung teuer wird.
Fordern Sie den vom Lieferanten angegebenen Spezifikationsbereich an und vergleichen Sie ihn mit dem zulässigen Anpassungsbereich der Formulierung. Wenn die Härterzugabe chargenweise angepasst wird, prüfen Sie, ob die Anpassungsmethode praktikabel, rückverfolgbar und für die Produktion schnell genug ist. Bei einem Prozess mit festem Verhältnis verdient eine engere EEW-Kontrolle während der Qualifizierung in der Regel höhere Priorität.
Die Viskosität ist wichtig, weil sie die Verarbeitung steuert, nicht weil sie Qualität definiert
Die Viskosität ist bei einer Musterbewertung häufig die sichtbarste Harzspezifikation, lässt sich jedoch leicht zu weitreichend interpretieren. Ein Viskositätswert ist nur aussagekräftig, wenn Prüftemperatur, Prüfverfahren und Harzzustand bekannt sind. Temperaturänderungen können die Viskosität stark verschieben, und ein bei einer Labortemperatur gemessenes Ergebnis sagt das Verhalten in einem wärmeren Mischraum oder einem kälteren Lager möglicherweise nicht voraus.
Bei Beschichtungen und Klebstoffen beeinflusst die Viskosität Benetzung, Verlauf, Ablaufsicherheit, Spritzfähigkeit und Einarbeitung von Füllstoffen. In Verbundwerkstoffen beeinflusst sie die Faserimprägnierung und Luftfreisetzung. Beim Gießen und Vergießen wirkt sie sich auf die Formfüllung, Blasenentfernung und Wärmeübertragung während der Aushärtung aus.
Ein Muster sollte daher sowohl unter der angegebenen Prüfbedingung als auch bei der tatsächlichen Verarbeitungstemperatur des Käufers geprüft werden. Beobachten Sie mehr als nur die Ausgangsviskosität. Dokumentieren Sie, wie sich das Harz nach Zugabe des vorgesehenen Härters, Verdünners, der Füllstoffe oder Pigmente verhält. Ein Harz, das sich allein problemlos mischen lässt, kann sich nach der Füllstoffzugabe unerwartet verdicken, während ein anderes zwar ein akzeptables Anfangsfließverhalten aufweist, dessen Viskosität während der Verarbeitungszeit jedoch unbrauchbar schnell ansteigt.
Die Viskosität sollte auch mit der Lagerung verknüpft betrachtet werden. Wenn ein Harz durch unterschiedliche Klimazonen transportiert oder auf Lager gehalten wird, ist zu bewerten, ob eine vorübergehende Einwirkung niedriger Temperaturen Kristallisation, Trübung oder eine anhaltende Viskositätsverschiebung verursacht. Ein Material kann eine Prüfung an einem frischen Muster bestehen und nach Transport oder Lagerung dennoch betriebliche Schwierigkeiten verursachen.
Beim Aushärtungsverhalten entscheiden sich viele Musterfreigaben
Epoxidharz erreicht seine endgültige Leistungsfähigkeit erst, wenn es mit dem ausgewählten Härtungssystem reagiert. Dadurch ist die Bewertung der Aushärtung wichtiger als das Aussehen allein, insbesondere wenn der Käufer eine eigene Härtermischung, einen Beschleuniger oder ein gefülltes System verwendet.
Der Versuch sollte mindestens Gelzeit, Topfzeit, Zeit bis zur Handhabungsfestigkeit, Härtetemperatur, Exothermieneigung und den endgültigen Aushärtungszustand untersuchen. Die genaue Prüfsequenz hängt von der Anwendung ab, doch das Prinzip bleibt gleich: Sowohl das Prozessfenster als auch die Endeigenschaft müssen gemessen werden.
Ein Harz, das schneller als erwartet aushärtet, ist nicht automatisch besser. In einem Prozess mit hohem Durchsatz kann dies die Zykluszeit verbessern. Bei einem großen Guss, einer dicken Beschichtung oder einem Handlaminierverfahren kann dieselbe Veränderung jedoch übermäßige Wärme, eingeschlossene Blasen, eine verkürzte Verarbeitungszeit oder eine ungleichmäßige Aushärtung über den Querschnitt verursachen. Umgekehrt kann ein langsameres Material Fließverhalten und Imprägnierung verbessern, jedoch das Entformen verzögern oder einen Engpass in der Produktionslinie schaffen.
Bewerten Sie das Muster mit dem vorgesehenen Mischungsverhältnis und Aushärtungsplan. Vermeiden Sie es, ein Harz ausschließlich auf Grundlage eines „besten Ergebnisses“ freizugeben, das nach Änderung der Härterdosierung, Härtetemperatur oder Beschleunigermenge erzielt wurde, sofern diese Änderungen nicht für die normale Produktion zulässig sind. Der Zweck besteht darin, eine reproduzierbare Versorgungsoption zu qualifizieren, nicht eine einmalige Laborplatte zu optimieren.
Auf gleichmäßige Aushärtung achten, nicht nur auf Spitzenleistung
Eine ausgehärtete Prüfplatte mit guter Härte oder Haftung ist ein nützlicher Nachweis, beweist jedoch nicht, dass das System ein stabiles Verarbeitungsfenster besitzt. Vergleichen Sie Doppelansätze und beobachten Sie, ob Gelzeit, maximale Exothermie, Klebfreiheit und endgültiges Aussehen ähnlich bleiben. Große Schwankungen bei diesen Ergebnissen können darauf hindeuten, dass eine geringe Änderung der Harzeigenschaften im großen Maßstab schwer beherrschbar sein wird.
Bei Anwendungen mit anspruchsvollen Einsatzbedingungen sollte die abschließende Prüfung den tatsächlichen Ausfallmechanismus widerspiegeln. Eine dekorative Beschichtung kann Glanz, Farbstabilität und Oberflächenverlauf priorisieren. Ein Strukturklebstoff kann Haftfestigkeit nach Feuchtigkeits- oder Wärmeeinwirkung erfordern. Eine elektrische Vergussmasse kann dielektrische Leistung und geringe ionische Verunreinigungen benötigen. Die Freigabekriterien sollten an die Aufgabe des Produkts gebunden sein und nicht an eine allgemeine Liste von Epoxidharzeigenschaften.
Farbe, Klarheit und Feuchtigkeit können auf nachgelagerte Risiken hinweisen
Die Farbe wird je nach Harz und lokaler Praxis häufig über Gardner- oder APHA-ähnliche Skalen spezifiziert. Sie ist unmittelbar wichtig für klare Beschichtungen, helle Bodensysteme, dekorative Gussstücke und Formulierungen mit begrenzter Pigmentzugabe. Selbst wenn die Farbe keine kundenseitige Anforderung ist, kann eine unerwartete Veränderung auf Oxidation, Lagerhistorie, Rohstoffschwankungen oder Verunreinigungen hinweisen.
Sichtprüfungen sollten Klarheit, Schwebstoffe, Trübung, Gelpartikel und Anzeichen von Kristallisation umfassen. Diese Beobachtungen ersetzen keine analytischen Prüfungen, können jedoch schnell ein Muster erkennen lassen, das nicht für ein sauberes, stabiles Handelsmaterial repräsentativ ist.
Feuchtigkeit verdient Aufmerksamkeit, wenn das Härtungsmittel oder die Anwendung feuchtigkeitsempfindlich ist. Je nach System kann Wasser zu Oberflächenfehlern, Aminröte, verminderter Haftung, Blasen oder uneinheitlichem Aushärtungsverhalten beitragen. Das akzeptable Niveau sollte durch die vollständige Formulierung definiert und nicht von einer nicht verwandten Harzqualität übernommen werden. Ein Feuchtigkeitsgehalt, der in einer robusten gefüllten Masse tolerierbar ist, kann in einer Klarbeschichtung oder einem elektrischen Isoliersystem unzulässig sein.
Verunreinigungsbezogene Spezifikationen prüfen, wenn die Endanwendung dies erfordert
Nicht jede Epoxidanwendung erfordert dieselben Kontrollen von Verunreinigungen. Hydrolysierbares Chlorid, Gesamtchlor, ionische Verunreinigungen und verwandte Parameter können jedoch bei elektrischen, elektronischen, korrosionsempfindlichen und hochzuverlässigen Anwendungen wichtig werden. Diese Werte können das Isolationsverhalten, Korrosionsrisiko, die Härtungschemie oder die langfristige Zuverlässigkeit im Einsatz beeinflussen.
Käufer sollten vermeiden, eine Spezifikation für ein Allzweckharz automatisch als geeignet für eine Anwendung mit hoher Zuverlässigkeit zu betrachten. Wenn das Endprodukt eine interne Anforderung an Chloride, extrahierbare Stoffe, ionische Rückstände oder geringe Kontamination hat, muss festgestellt werden, ob das Harzprüfverfahren und der angegebene Grenzwert tatsächlich mit dieser Anforderung übereinstimmen. Unterschiedliche Verfahren können Werte liefern, die nicht direkt vergleichbar sind.
Dieselbe Vorsicht gilt für Restlösemittel oder den Gehalt an flüchtigen Bestandteilen, wenn eine Formulierung empfindlich auf Geruch, Filmfehler, Porosität oder Emissionen reagiert. Das Standardzertifikat eines Lieferanten enthält möglicherweise nicht jeden für eine spezialisierte nachgelagerte Anwendung erforderlichen Punkt. Solche Ergänzungen sollten vor der kommerziellen Qualifizierung vereinbart werden, nicht erst nach dem Auftreten eines Produktionsproblems.
Regulatorische Dokumentation sollte zusammen mit dem Muster geprüft werden
Physische Leistungsfähigkeit und Konformität sind getrennte Freigabepfade. Ein Harz kann in einer Laborformulierung gut funktionieren und dennoch für einen Zielmarkt ungeeignet sein, wenn seine Dokumentation die regulatorischen, kundenspezifischen oder beschränkten Stoffanforderungen des Käufers nicht unterstützt.
In einer Exportlieferkette müssen Käufer üblicherweise die Harzidentität, Sicherheitsdokumentation, gegebenenfalls die Transportklassifizierung, den Status in länderspezifischen Chemikalieninventaren und die Verfügbarkeit von Erklärungen bestätigen, die vom Markt für das Endprodukt verlangt werden. Die genauen Dokumente hängen vom Bestimmungsort und der Verwendung ab. Anwendungen im Lebensmittelkontakt-, Medizin-, Verbraucher-, Elektronik- und Industriebereich können sehr unterschiedliche Erwartungen haben.
Gehen Sie nicht davon aus, dass ein Sicherheitsdatenblatt alle nachgelagerten Konformitätsansprüche belegt. Es dient hauptsächlich der Gefahrenkommunikation. Aussagen zur Produktzusammensetzung, Stoffdeklarationen und anwendungsspezifische Konformitätsnachweise können eine separate Prüfung erfordern. Wenn ein Anspruch vom ausgehärteten Artikel und nicht allein vom flüssigen Harz abhängt, bewerten Sie das gesamte System einschließlich Härter, Additiven, Pigmenten und Verarbeitungsbedingungen.
Die Handelsqualität freigeben, nicht nur das Labormuster
Ein Muster kann technisch akzeptabel sein, für eine Freigabe jedoch dennoch nicht ausreichen, wenn seine Produktionsidentität unklar ist. Bestätigen Sie, ob es die reguläre Handelsproduktion, eine Pilotcharge, Rückstellmuster oder ein speziell ausgewähltes Los repräsentiert. Dies ist besonders wichtig, wenn das Material international beschafft wird und der Käufer über mehrere Beschaffungszyklen hinweg eine wiederholte Lieferung erwartet.
Das Spezifikationsblatt sollte Qualität, Prüfmethoden, Annahmebereiche, Verpackung, Lagerbedingungen, Haltbarkeit und Chargenrückverfolgbarkeit festlegen. Bei Eigenschaften, die die Formulierung stark beeinflussen, sollte vereinbart werden, was geschieht, wenn eine Charge nahe an einem Ende des angegebenen Bereichs liegt. Ein breiter Lieferantenbereich kann kommerziell gültig sein, für eine bestimmte Formulierung jedoch weiterhin zu breit bleiben.
Eine praktische Qualifizierungsabfolge besteht darin, das erste Muster zu prüfen und anschließend eine oder mehrere weitere Chargen mit einem reduzierten, aber gezielten Prüfplan zu verifizieren. Die Folgechargen müssen nicht jede Entwicklungsprüfung wiederholen, sollten jedoch die Eigenschaften bestätigen, die die Produktion am ehesten stören können: EEW, Viskosität, Farbe, Aushärtungsverhalten und jede anwendungsspezifische Verunreinigungskontrolle.
Die Musterfreigabe wird zuverlässig, wenn der Käufer drei Fragen eindeutig beantworten kann: Liegt das Harz chemisch innerhalb des Kontrollbereichs der Formulierung? Lässt es sich mit dem vorgesehenen Härtungssystem vorhersehbar verarbeiten? Kann der Lieferant dieselbe Handelsqualität im Zeitverlauf dokumentieren und reproduzieren? Wenn diese Antworten durch definierte Prüfungen statt durch einen günstigen ersten Eindruck gestützt werden, ist die Freigabeentscheidung wesentlich besser begründbar.
Senden Sie uns noch heute Ihre Anfrage