Produkt-Schnellnavigation
Angebot anfordern
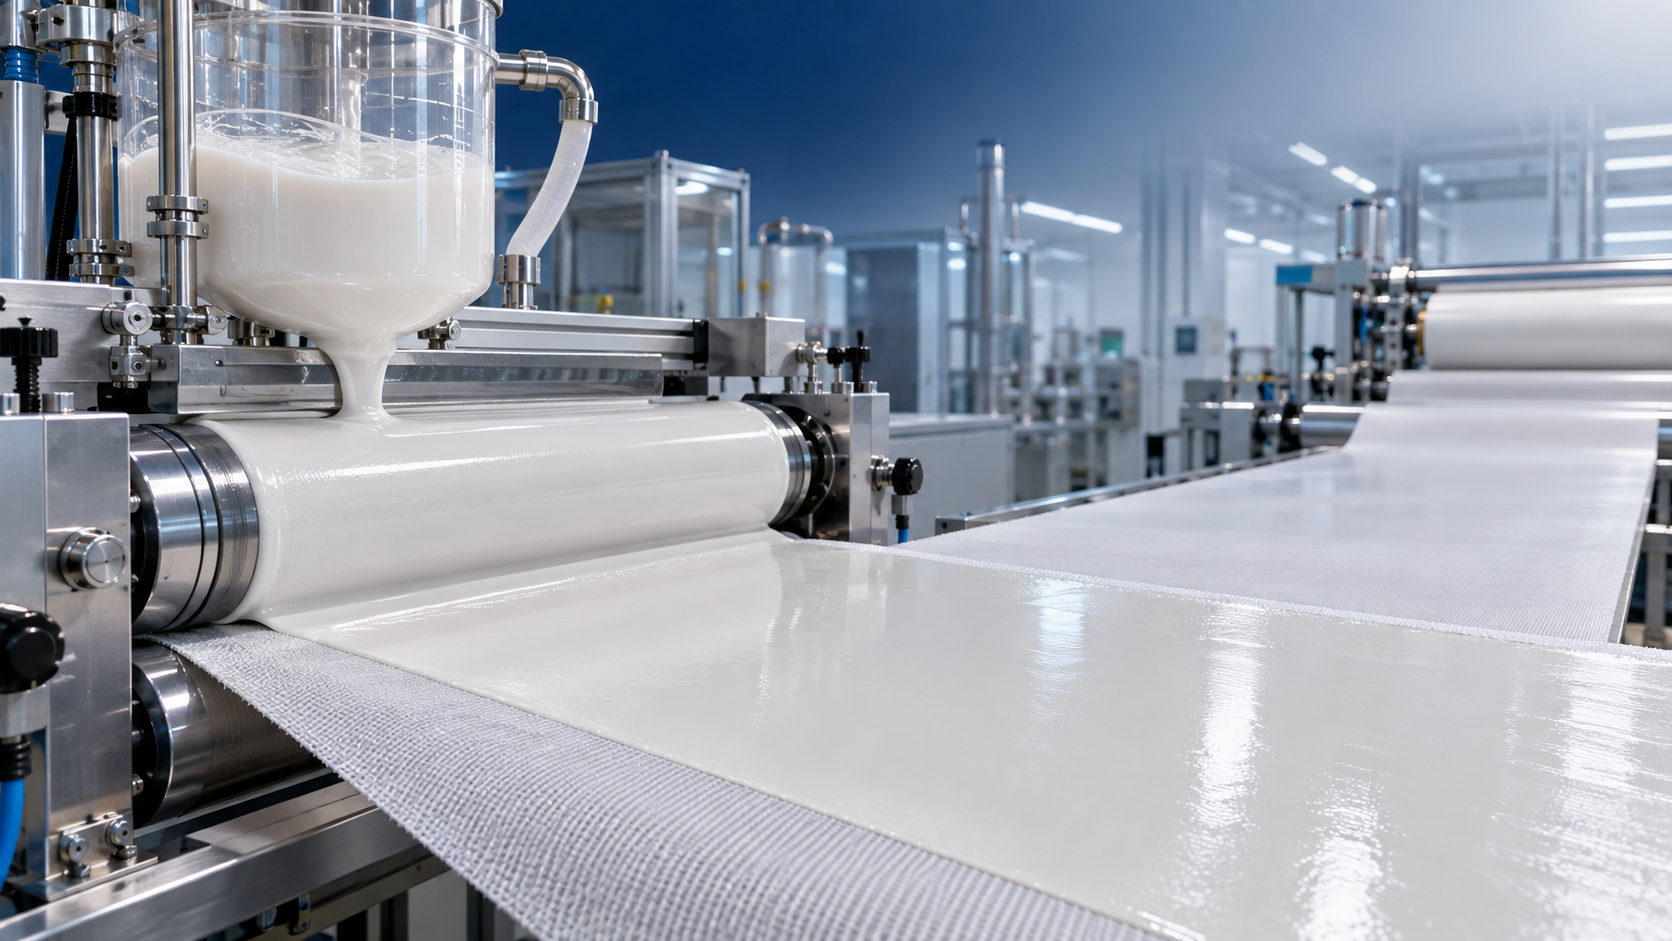
Die beste PVC-Pastenharzqualität für eine Beschichtungsanwendung ist selten diejenige mit dem niedrigsten angebotenen Preis oder der höchsten Nennviskosität. Es ist die Qualität, die bei dem erforderlichen Feststoffgehalt ein stabiles Plastisol erzeugt, sich auf der gewählten Anlage sauber auftragen lässt und nach dem Gelieren die erforderliche Haptik, Deckkraft, Haftung und Haltbarkeit bietet.
Für die meisten Beschichtungsanwendungen ist ein PVC-Pastenharz mittlerer Viskosität auf Emulsionsbasis ein praktischer Ausgangspunkt. Es bietet ein praktikables Gleichgewicht zwischen Weichmacheraufnahme, Dispergierung und Steuerung des Beschichtungsgewichts. Textilbeschichtungen, Kunstleder, Bodenbeläge, Wandverkleidungen, Fördergurte und industrielle Schutzbeschichtungen stellen jedoch nicht dieselben Anforderungen an das Harz. Eine Qualität, die in einer Rakelwalzen-Textilrezeptur gut funktioniert, kann für eine Dickschichtbeschichtung oder eine geschäumte Lederschicht ungeeignet sein.
Die Frage sollte daher nicht mit einer einzigen universellen Harzbezeichnung beantwortet werden. Käufer sollten zunächst den Beschichtungsprozess und die von dem Fertigartikel erwartete Leistung definieren und anschließend Harzqualitäten anhand einer repräsentativen Rezeptur und eines Verarbeitungstests vergleichen.
Beginnen Sie mit dem Beschichtungsprozess, nicht mit dem Harznamen
PVC-Pastenharz wird danach ausgewählt, wie es sich nach dem Mischen mit Weichmachern, Stabilisatoren, Pigmenten, Füllstoffen und Additiven verhält. Das entstehende Plastisol muss während Lagerung und Transport handhabbar bleiben, beim Auftrag korrekt fließen und unter den verfügbaren Heizbedingungen zu einem gleichmäßigen Film gelieren.
Die Beschichtungsanlage grenzt den akzeptablen Viskositätsbereich stark ein. Ein Plastisol für den Rotationssiebdruck benötigt eine kontrollierte Rheologie und einen gleichmäßigen Durchtritt durch das Sieb. Beim Rakelbeschichten sind ein vorhersehbarer Verlauf und ausreichend Standfestigkeit erforderlich, um ein übermäßiges Eindringen in ein Textilsubstrat zu vermeiden. Walzenbeschichtung kann ein anderes Gleichgewicht zwischen Fließverhalten und Filmaufbau erfordern. Tauchbeschichtung und Slush-Molding bevorzugen häufig Qualitäten, die ohne vorzeitiges Eindicken eine gleichmäßige Schicht bilden können.
Eine hilfreiche erste Unterscheidung besteht zwischen Pastenharzqualitäten mit niedriger, mittlerer und hoher Viskosität. Diese Kategorien sind nicht vollständig austauschbar, da Lieferanten unterschiedliche Prüfmethoden, Weichmachersysteme und Berichtsbedingungen verwenden können. Dennoch geben sie eine praktische Orientierung für die erste Vorauswahl.
Für einen Käufer, der fragt, welche Qualität die „beste“ ist, ist ein Harz mittlerer Viskosität häufig der sicherste erste Kandidat für die allgemeine Beschichtungsproduktion. Es sollte jedoch nicht als automatische endgültige Wahl betrachtet werden. Die Rheologie der vollständigen Mischung ist wichtiger als der Viskositätswert des trockenen Harzes allein.
Partikelstruktur und Weichmacheraufnahme beeinflussen das Beschichtungsverhalten
PVC-Pastenharz wird üblicherweise durch Emulsionspolymerisation oder Mikrosuspensionspolymerisation hergestellt. Beide können in Beschichtungsrezepturen eingesetzt werden, doch ihre Partikeleigenschaften beeinflussen Mischen, Viskositätsentwicklung, Luftentweichung, Gelierung und Oberflächenqualität. Eine Beschaffungsspezifikation, die nur „PVC-Pastenharz“ angibt, lässt zu viel Spielraum für Leistungsschwankungen.
Eine feine und relativ gleichmäßige Partikelverteilung unterstützt im Allgemeinen die Bildung eines glatten Plastisols und einer gleichmäßigeren Beschichtungsoberfläche. Grobe Partikel, Agglomerate oder eine uneinheitliche Partikelmorphologie können Defekte verursachen, die nach dem Gelieren sichtbar werden: Rauheit, Nadelstiche, Gele, ungleichmäßiger Glanz oder eine schwach wirkende Farbentwicklung. Diese Defekte können Pigmenten, Füllstoffen oder der Beschichtungsanlage zugeschrieben werden, obwohl das Harz selbst zum Problem beiträgt.
Die Weichmacheraufnahme verdient dieselbe Aufmerksamkeit. Ein Harz mit hoher Aufnahme kann flexible Rezepturen unterstützen und zum Aufbau der Viskosität beitragen, kann jedoch auch eine genauere Kontrolle der Weichmacherauswahl und der Zugabereihenfolge erfordern. Dickt die Mischung nach dem Mischen zu schnell ein, kann das Verarbeitungsspielraum verloren gehen, bevor die Beschichtung beginnt. Steigt die Viskosität während der Lagerung unvorhersehbar an, werden Beschichtungsgewicht und Oberflächenerscheinung schwer kontrollierbar.
Käufer sollten nach Möglichkeit Viskositätsdaten anfordern, die das vorgesehene Weichmachersystem widerspiegeln. Eine gemeldete Viskosität, die mit einem Standardweichmacher gemessen wurde, kann das Verhalten mit einem anderen nicht immer vorhersagen. Dasselbe gilt für Rezepturen mit erheblichen Füllstoffanteilen, Recyclingmaterial, Flammschutzmitteln, Treibmitteln oder Spezialweichmachern. Diese Zusätze können das Plastisolverhalten so stark verändern, dass ein Harzvergleich, der nur auf einem Lieferantendatenblatt basiert, irreführend wird.
Die Qualität an die Anforderungen der fertigen Beschichtung anpassen
Kunstleder und beschichtete Textilien erfordern in der Regel ein Harz, das eine glatte Filmbildung, gute Flexibilität, stabile Farbe und eine Oberfläche unterstützt, die sich prägen oder mit nachfolgenden Deckschichten versehen lässt. Bei einer kompakten Grundbeschichtung muss das Harz das Textil benetzen und darauf verankern, ohne übermäßig durchzuschlagen. Bei einer Deckschicht werden Aussehen, Glanzkontrolle und Widerstandsfähigkeit gegen Oberflächenfehler wichtiger. Geschäumte Schichten stellen zusätzliche Anforderungen, da das Plastisol lange genug stabil bleiben muss, um eine kontrollierte Expansion zu ermöglichen, und während der Gelierung eine geeignete Zellstruktur beibehalten muss.
Bei Bodenbelägen, Wandverkleidungen und schweren industriellen Gewebebeschichtungen kann der gewünschte Film dicker und stärker gefüllt sein. Das Harz muss die erforderliche Rezeptur ohne übermäßigen Viskositätsanstieg oder schlechte Gelierung um Füllstoffpartikel herum vertragen. Eine niedrigviskose Qualität kann für das Mischen attraktiv erscheinen, kann jedoch die Aufrechterhaltung der Filmdicke auf vertikalen oder strukturierten Substraten erschweren. Umgekehrt kann ein Harz mit zu hoher Viskosität zu schlechtem Verlauf führen und Auftragsmarkierungen hinterlassen.
Bei Schutzbeschichtungen liegt der Schwerpunkt häufig stärker auf Haftung, Abriebfestigkeit, Chemikalienbeständigkeit oder Haltbarkeit bei Biegebeanspruchung. Die Harzauswahl bleibt wichtig, kann jedoch ein inkompatibles Substrat, einen ungeeigneten Primer, eine falsche Weichmacherauswahl oder eine unzureichende Gelierung nicht ausgleichen. Treten Haftungsfehler auf, ist der Wechsel zu einer „stärkeren“ PVC-Pastenharzqualität nicht unbedingt die richtige Reaktion. Die Schnittstelle zwischen Substrat, Vorbehandlung, Primer und PVC-Schicht muss gemeinsam überprüft werden.
Bei Anwendungen, bei denen die Beschichtung mit Haut, lebensmittelbezogenen Verpackungskomponenten, Medizinartikeln oder streng regulierten Konsumgütern in Kontakt kommt, ist die Harzqualität nur ein Teil der Konformitätskontrolle. Die vollständige Rezeptur einschließlich Weichmachern, Stabilisatoren, Pigmenten und Verarbeitungshilfsmitteln muss anhand der Markt- und Endnutzungsanforderungen bewertet werden. Ein konformes Basisharz macht eine ansonsten ungeeignete Mischung nicht konform.
Nicht allein anhand der Anfangsviskosität auswählen
Die Anfangsviskosität des Plastisols ist wichtig, da sie das Mischen und Beschichten beeinflusst, doch die Viskositätsstabilität ist in der Produktion oft wertvoller. Eine Mischung, die mit der gewünschten Viskosität beginnt, aber nach ein oder zwei Tagen stark ansteigt, kann Ausschussmaterial, ein uneinheitliches Beschichtungsgewicht und Notfallrezepturanpassungen an der Anlage verursachen.
Das Viskositätsverhalten während der Lagerung hängt vom Harz, Weichmacher, der Temperatur, Mischenergie, dem Füllstoffpaket und den Additiven ab. Es sollte über die erwartete Zeitspanne zwischen der Herstellung der Mischung und ihrer Verwendung bewertet werden, nicht nur unmittelbar nach dem Mischen. Dies ist besonders für Exportlieferketten relevant, bei denen Material vor der Rezepturherstellung gelagert und anschließend vor der Produktion erneut bereitgehalten werden kann. Ein Harz, das in einem Laborversuch am selben Tag technisch akzeptabel ist, kann in einem längeren Produktionszyklus betrieblich schwierig sein.
Weitere Verarbeitungsprüfungen sollten Dispergierqualität, Luftentweichung, Gelpartikelgehalt, Verlauf der Beschichtung, Gelierverhalten und Konsistenz nach dem Erhitzen umfassen. Bei beschichtetem Gewebe sind die Kontrolle des Eindringens und die Verbundfestigkeit wesentlich. Bei dekorativen Oberflächen können Glanz, Farbgleichmäßigkeit, Druckschärfe und Prägeverhalten stärker gewichtet werden. Die Spezifikation sollte diese Prioritäten widerspiegeln, statt sich auf einen allgemeinen Harzqualitätscode zu verlassen.
Ein praktischer Qualifizierungsansatz für Käufer
Verwenden Sie vor der Freigabe eines PVC-Pastenharzes für die reguläre Beschichtungsproduktion dieselbe Rezeptur und dieselben Anlagenbedingungen, die kommerziell relevant sind. Kleine Änderungen des Weichmacherverhältnisses oder Füllstoffanteils können Unterschiede zwischen Qualitäten in einer Laborprobe verdecken; daher sollte der Versuch der vorgesehenen Produktionsmischung so weit wie möglich entsprechen.
- Definieren Sie Auftragsmethode, Zielbeschichtungsgewicht, Substrat, Gelierbedingungen und erforderliche Filmeigenschaften, bevor Sie Muster anfordern.
- Vergleichen Sie Harzqualitäten mit derselben Rezeptur, anstatt mehrere Variablen gleichzeitig zu verändern.
- Messen Sie die Anfangsviskosität und die Viskosität nach dem erwarteten Lagerintervall.
- Prüfen Sie den aufgetragenen Nassfilm auf Verlauf, Nadelstiche, Eindringen in das Substrat und gleichmäßige Dicke.
- Bewerten Sie die gelierte Beschichtung hinsichtlich Aussehen, Flexibilität, Haftung, gegebenenfalls Geruch sowie der für die Endanwendung erforderlichen Beständigkeitseigenschaften.
- Bestätigen Sie Chargenkonsistenz, Verpackungszustand, technische Dokumentation und Lieferzuverlässigkeit, bevor Sie vom Testvolumen zur regulären Belieferung übergehen.
Es ist außerdem sinnvoll, sich auf die Prüfmethoden hinter jeder Einkaufsspezifikation zu einigen. Viskosität, Gehalt an flüchtigen Bestandteilen, Partikeleigenschaften und Verunreinigungsgrenzwerte können in verschiedenen Lieferantendokumenten ähnlich erscheinen, obwohl sie unter unterschiedlichen Bedingungen gemessen werden. Klare Prüfmethoden verringern Streitfälle, wenn sich ein Material anders als erwartet verhält.
Wenn eine andere Qualität die bessere Antwort ist
Eine niedrigviskosere Qualität kann die bessere Wahl sein, wenn schnelle Benetzung, feine Details oder ein kontrolliertes Eindringen in das Substrat erforderlich sind. Sie kann zudem den Bedarf an starkem Verdünnen verringern, was zur Erhaltung der Filmeigenschaften beitragen kann. Der Kompromiss besteht darin, dass die Rezeptur möglicherweise Rheologiemodifizierer oder Prozessanpassungen benötigt, um übermäßiges Fließen zu verhindern.
Eine höher viskose Qualität kann für dicke Beschichtungen, vertikalen Auftrag, tiefe Prägungen oder Rezepturen gerechtfertigt sein, die vor der Gelierung mehr Standfestigkeit benötigen. Sie kann auch für einige Schäumungssysteme geeignet sein, sofern Expansion, Gelierung und Oberflächenfinish gemeinsam geprüft werden. Höhere Viskosität sollte nicht einfach eingesetzt werden, um eine schlecht entwickelte Rezeptur zu korrigieren; sie kann Misch- und Pumpprobleme verursachen, die mehr kosten als der scheinbare Vorteil.
Qualitäten auf Mikrosuspensionsbasis können eine Bewertung verdienen, wenn ein bestimmtes Oberflächenfinish, ein niedriges Viskositätsprofil oder ein spezifisches Verarbeitungsverhalten erforderlich ist. Ihre Eignung hängt von der jeweiligen Rezeptur ab und sollte durch Versuche festgestellt werden, statt sie allein aus dem Herstellungsweg abzuleiten.
Für viele Käufer besteht die beste Entscheidung darin, zwei Qualitäten zu qualifizieren: eine primäre Qualität, die für die normale Produktion optimiert ist, und eine freigegebene Alternative mit vergleichbarem Verarbeitungsverhalten. Dies ist besonders nützlich, wenn Beschichtungspläne empfindlich auf Lieferunterbrechungen reagieren oder Exportlogistik längere Wiederbeschaffungszeiten verursacht. Die Alternative muss tatsächlich erprobt werden; eine ähnliche Beschreibung auf dem Papier reicht nicht aus.
Die zuverlässigste Antwort ist daher bedingt: Wählen Sie für allgemeine Beschichtungsarbeiten ein konsistentes PVC-Pastenharz mittlerer Viskosität und gehen Sie nur dann zu einer niedrigeren oder höheren Viskosität über, wenn der Anwendungsprozess und die Anforderungen an den fertigen Film dies rechtfertigen. Ein klar definierter Rezepturversuch zeigt mehr als eine allgemeine Qualitätsbezeichnung und verdeutlicht, ob das Harz eine reproduzierbare Produktion unterstützt, statt lediglich ein akzeptables erstes Muster zu liefern.
Senden Sie uns noch heute Ihre Anfrage