Produkt-Schnellnavigation
Angebot anfordern
Die Leistungsfähigkeit eines Epoxidharzes wird nicht allein durch das Harz bestimmt. Das Härtungssystem bestimmt, wie weit sich das Epoxidnetzwerk entwickelt, wie gleichmäßig es sich bildet und ob das fertige Material das erforderliche Gleichgewicht aus Festigkeit, Zähigkeit, Wärmebeständigkeit, Chemikalienbeständigkeit, elektrischen Eigenschaften und Verarbeitbarkeit erreicht.
Für eine technische Bewertung lautet die hilfreichste Frage nicht einfach „Welcher Härter ist besser?“. Sie lautet:Welche Kombination aus Harz, Härter und Temperatur kann unter den tatsächlichen Fertigungsbedingungen den erforderlichen Aushärtungszustand erreichen? Eine Formulierung, die nach einer langen Härtung bei erhöhter Temperatur gut funktioniert, kann für ein wärmeempfindliches Substrat, einen dicken Guss, eine schnelle Produktionslinie oder eine Anwendung vor Ort bei niedriger Umgebungstemperatur ungeeignet sein.
Temperatur und Härterauswahl müssen daher gemeinsam bewertet werden. Die Änderung eines dieser Faktoren kann Gelzeit, Topfzeit, Viskositätsentwicklung, Exothermie, Vernetzungsdichte, Restreaktivität und das endgültige Einsatzverhalten verändern.
Auswirkungen der Härtung auf ein Epoxidharz
Die meisten Epoxidharzsysteme härten durch eine Reaktion zwischen Epoxidgruppen im Harz und reaktiven Gruppen in einem Härter aus. Vor der Härtung kann das Harz ein flüssiges, halbfestes oder festes Material sein, das zur Verarbeitung geschmolzen oder gelöst werden kann. Nach der Härtung wird es zu einem vernetzten duroplastischen Netzwerk. Im Gegensatz zu einem Thermoplasten kann es nicht erneut geschmolzen und umgeformt werden, ohne dass das Material geschädigt wird.
Die praktischen Folgen dieser Netzwerkbildung sind erheblich. Eine vollständigere und angemessen strukturierte Härtung verbessert im Allgemeinen die Dimensionsstabilität, Lösungsmittelbeständigkeit, mechanische Integrität und Kriechbeständigkeit unter Belastung. Ein übermäßig starres Netzwerk kann jedoch auch die Schlagzähigkeit oder die Beständigkeit gegenüber Temperaturwechseln verringern. Das Ziel ist nicht in jedem Fall die höchstmögliche Vernetzungsdichte, sondern die für die Anwendung richtige Netzwerkstruktur.
Ein Härtungsprofil muss ausreichend molekulare Beweglichkeit ermöglichen, damit die Reaktion fortschreiten kann, und anschließend genügend Energie und Zeit für die Reifung des Netzwerks bereitstellen. Geliert das Material zu früh, können nicht reagierte Gruppen in einem eingeschränkten Netzwerk eingeschlossen werden. Ist die Härtung zu langsam, steigen Produktionsdurchsatzrisiken und das Kontaminationsrisiko. Ist die Härtung zu aggressiv, können Wärmestau, Schrumpfspannungen, Hohlräume oder Rissbildung entstehen.
Die Temperatur steuert sowohl die Reaktionsgeschwindigkeit als auch die Entwicklung des finalen Netzwerks
Eine höhere Härtungstemperatur beschleunigt in der Regel Epoxidreaktionen. Dies kann die Zykluszeit verkürzen und dem System helfen, eine vollständigere Härtung zu erreichen, insbesondere wenn die Formulierung eine erhöhte Temperatur benötigt, um die vorgesehene thermische und chemische Leistungsfähigkeit zu erzielen. Dieser Vorteil hat jedoch Grenzen. Dieselbe Temperaturerhöhung kann die Verarbeitungszeit deutlich verkürzen, die Viskosität schneller als erwartet erhöhen und bei großen Volumina eine übermäßige Exothermie verursachen.
Es ist sinnvoll, zwischenHärtungstemperatur und Einsatztemperatur zu unterscheiden. Eine Beschichtung kann bei Umgebungstemperatur aushärten, jedoch im Einsatz nur eine begrenzte Wärmebeständigkeit aufweisen. Umgekehrt benötigt ein für den Einsatz bei erhöhter Temperatur ausgelegtes Epoxidharz häufig eine kontrollierte Nachhärtung, um diese Leistungsfähigkeit zu entwickeln. Die Annahme, dass eine Härtung bei Raumtemperatur dieselben Eigenschaften wie eine spezifizierte Wärmehärtung erzeugt, ist ein häufiger Bewertungsfehler.
Härtung bei Umgebungstemperatur
Bei Umgebungstemperatur härtende Systeme werden häufig für Instandhaltungsbeschichtungen, Bauklebstoffe, Bodensysteme, Reparaturmassen und Anwendungen ausgewählt, bei denen eine Ofenhärtung unpraktisch ist. Aminbasierte Härter werden häufig eingesetzt, weil sie bei moderaten Temperaturen mit Epoxidgruppen reagieren können.
Die Einschränkung besteht darin, dass Umgebungsbedingungen selten konstant sind. Niedrige Temperaturen können die Reaktion erheblich verlangsamen, die Zeit bis zur Klebfreiheit verlängern, die Frühfestigkeit verringern und dazu führen, dass das Material während der Einwirkung von Feuchtigkeit, Staub oder Handhabung unvollständig ausgehärtet bleibt. Hohe Luftfeuchtigkeit kann zudem einige amingehärtete Oberflächen beeinflussen und Oberflächenfilme erzeugen, die die Zwischenhaftung oder das Erscheinungsbild beeinträchtigen. Formulierungsdesign, Substratvorbereitung und Baustellenbedingungen müssen als ein Gesamtsystem bewertet werden.
Härtung bei erhöhter Temperatur und Nachhärtung
Eine Wärmehärtung wird häufig eingesetzt, wenn die Anwendung ein höheres Glasübergangsverhalten, eine stärkere Chemikalienbeständigkeit, verbesserte elektrische Eigenschaften oder zuverlässigere Langzeiteigenschaften erfordert. Industrielle Verbundwerkstoffe, elektrische Vergussanwendungen, Hochleistungswerkzeuge und anspruchsvolle Schutzsysteme können aus diesem Grund eine Härtung bei erhöhter Temperatur verwenden.
Ein stufenweises Profil ist häufig zuverlässiger, als sofort die höchste Temperatur anzuwenden. Eine erste Stufe bei niedrigerer Temperatur kann Benetzung, Fließen, Luftentweichung und eine gleichmäßigere Reaktion ermöglichen. Eine spätere Stufe bei höherer Temperatur fördert dann die Netzwerkentwicklung. Das geeignete Profil hängt von der Harzchemie, dem Härtertyp, der Bauteilgeometrie, dem Füllstoffanteil und der Wärmetoleranz des Substrats ab.
Für die technische Freigabe sollte die Härtungstemperatur als vollständiges Profil spezifiziert werden: gegebenenfalls Aufheizbedingungen, Haltetemperatur, Haltezeit, zulässige Bauteildicke und Anforderungen an die Nachhärtung. „Bei hoher Temperatur härten“ ist keine verwendbare Prozessspezifikation.
Die Härterchemie bestimmt das Verarbeitungsfenster
Die Auswahl des Härters verändert weit mehr als die Härtungsgeschwindigkeit. Sie beeinflusst Viskosität, Topfzeit, Härtungstemperatur, Haftung, Flexibilität, Feuchtigkeitstoleranz, Chemikalienbeständigkeit, Farbstabilität und Wärmebeständigkeit. Zwei Formulierungen auf Basis desselben Epoxidharzes können sich daher sehr unterschiedlich verhalten.
Diese Beschreibungen geben eine Richtung vor und ersetzen keine formulierungsspezifischen technischen Unterlagen. Innerhalb jeder Härterfamilie können Molekularstruktur und Modifizierung das Verhalten erheblich verändern. Ein modifiziertes Amin kann beispielsweise ausgewählt werden, um die Handhabung zu verbessern, Blushing zu reduzieren, die Flexibilität zu erhöhen oder die Reaktivität anzupassen; diese Vorteile können jedoch mit Kompromissen bei Wärmebeständigkeit, Härtungsgeschwindigkeit oder chemischer Beständigkeit einhergehen.
Die Stöchiometrie ist kein nebensächliches Mischdetail
Epoxidsysteme werden auf ein vorgesehenes Verhältnis zwischen Epoxidfunktionalität und Härterreaktivität formuliert. Ein falsches Mischungsverhältnis verändert nicht nur die Härtungszeit. Es kann überschüssiges Harz oder überschüssigen Härter im ausgehärteten Material hinterlassen, was zu geringerer Netzwerkintegrität, weicheren Oberflächen, reduzierter Chemikalienbeständigkeit, schlechter Haftung oder uneinheitlichen mechanischen Eigenschaften führt.
Volumenbasiertes Mischen kann nur dann akzeptabel sein, wenn das System speziell für diese Methode ausgelegt und dokumentiert ist. Für technische Arbeiten ist eine massenbasierte Kontrolle in der Regel besser begründbar, da sich die Dichten von Harz und Härter unterscheiden und sich mit der Temperatur ändern können. Die Mischqualität ist ebenso wichtig wie die Genauigkeit des Mischverhältnisses. Material nahe den Wänden und am Boden des Behälters ist eine häufige Quelle für unvollständig gemischtes Harz oder Härter.
Bei gefüllten Compounds sollte die Bewertung auch Sedimentation, temperaturabhängige Viskosität und den Einfluss der Füllstoffe auf den Wärmetransport berücksichtigen. Ein nominell korrektes Mischungsverhältnis kann dennoch zu variablen Eigenschaften führen, wenn nicht jede Komponente vor dem Mischen einheitlich konditioniert und homogenisiert wird.
Die Bauteildicke verändert das Härtungsverhalten
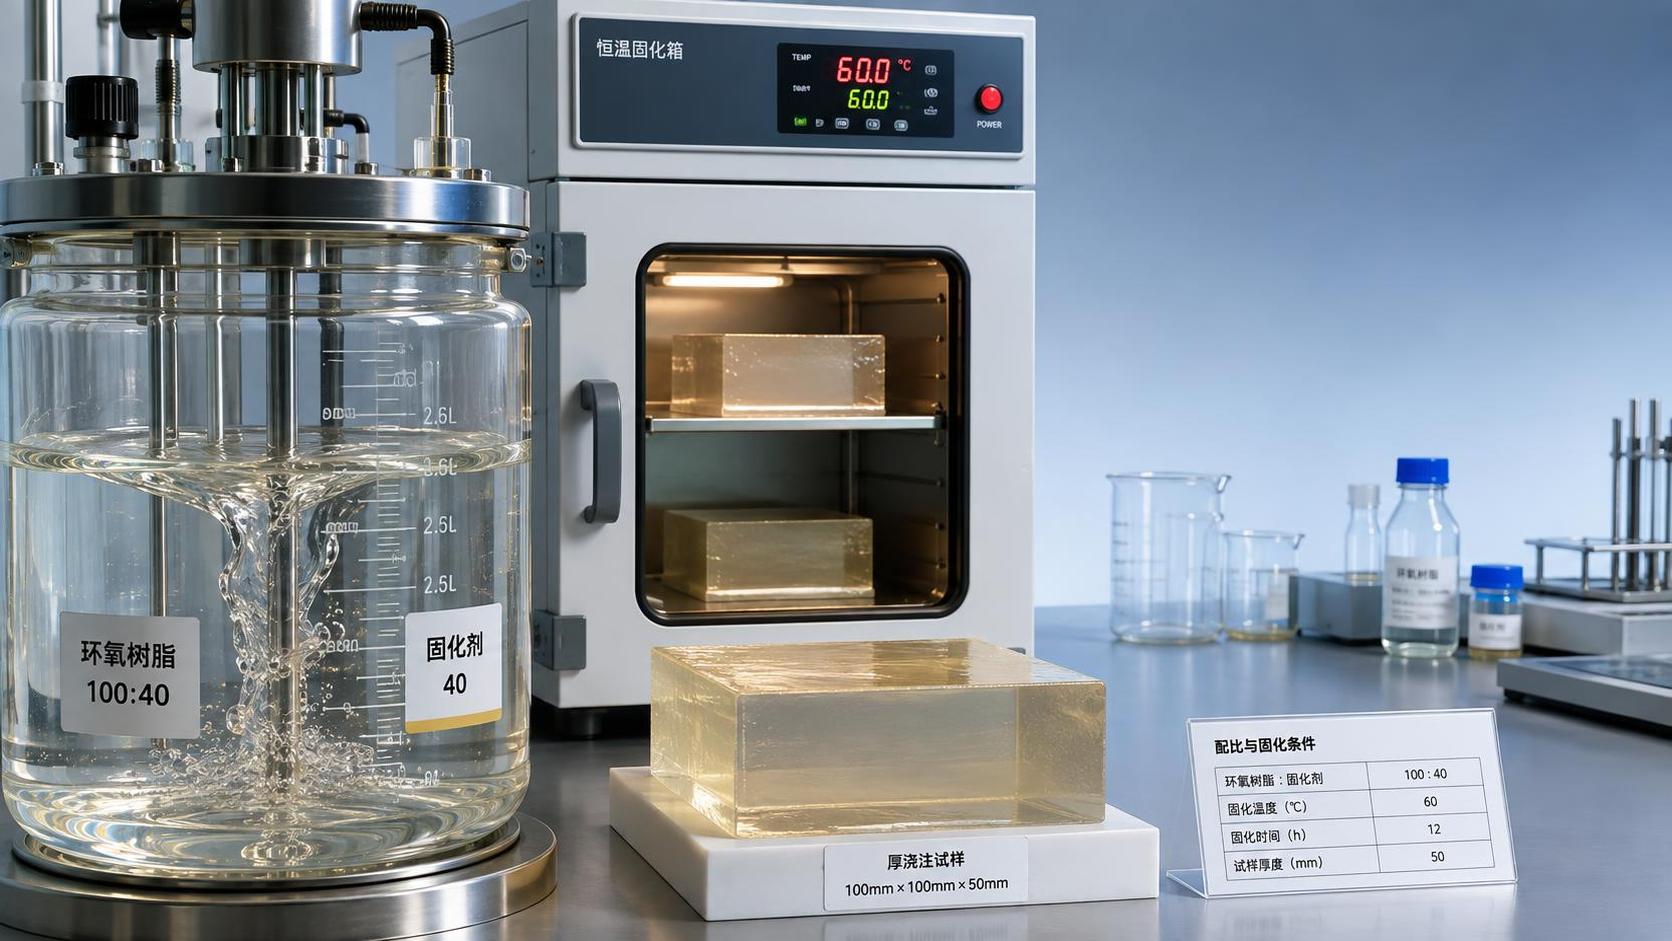
Bei einer Epoxidhärtungsreaktion wird Wärme freigesetzt. In einem dünnen Beschichtungsfilm kann ein großer Teil dieser Wärme in das Substrat und die Umgebungsluft abgeführt werden. In einem dicken Guss, einer Klebefuge oder einer großen Charge kann die Wärme im Material zurückgehalten werden. Die Innentemperatur kann daher deutlich höher werden als die Ofen- oder Raumtemperatur.
Dadurch entsteht ein Rückkopplungseffekt: Eine steigende Innentemperatur beschleunigt die Reaktion, die wiederum mehr Wärme freisetzt. Dies kann zu schneller Gelierung, Verfärbung, Hohlraumbildung, thermischen Spannungen, Rissbildung oder einem Härtungsgradienten zwischen Zentrum und Oberfläche führen. Eine für ein dünnes Laminat geeignete Formulierung ist möglicherweise nicht für einen tiefen Guss unter demselben nominalen Härtungsprofil geeignet.
Die technische Bewertung sollte nicht nur die Harz- und Härterqualität, sondern auch die maximale Auftragsdicke oder Chargengröße definieren. Wo dicke Querschnitte unvermeidbar sind, können ein langsamer reagierender Härter, eine niedrigere anfängliche Härtungstemperatur, stufenweises Gießen oder ein neu formuliertes System erforderlich sein.
Beurteilen Sie die Härtung nicht nur anhand der Oberflächentrockenheit
Eine trockene oder klebfreie Oberfläche zeigt an, dass das Material ein frühes Härtungsstadium überschritten hat. Sie belegt jedoch nicht, dass der gesamte Querschnitt die erforderliche Vernetzungsdichte erreicht hat. Diese Unterscheidung ist wichtig, wenn das Material Lösungsmitteln, Wärme, elektrischer Belastung, Immersion, wiederholter Belastung oder einem sekundären Klebevorgang ausgesetzt sein wird.
Je nach Anwendung kann ein Validierungsplan die Entwicklung der Härte, Lösungsmittelbeständigkeit, thermische Analyse, mechanische Prüfung, dielektrische Prüfung, Haftungsbewertung oder kontrollierte Expositionsprüfungen umfassen. Die gewählte Methode sollte mit dem tatsächlichen Ausfallrisiko in Zusammenhang stehen. Eine dekorative Beschichtung und ein elektrisches Vergussmaterial erfordern nicht dieselben Nachweise für die Härtungsqualität.
Auch die Nachhärtungsbedingungen sollten von den Handhabungsbedingungen getrennt werden. Ein Bauteil kann sicher entformt oder bewegt werden, bevor es seine volle Einsatzfähigkeit erreicht hat. Die Gleichsetzung von „Handhabungsfestigkeit“ mit „Endleistung“ kann zu vorzeitigen Prüfungen oder Installationen vor Ort führen.
Eine praktische Bewertungsreihenfolge
Beginnen Sie beim Vergleich von Epoxidharz-Härtungssystemen mit den Randbedingungen der Anwendung und nicht mit einer bevorzugten Härterfamilie. Die folgende Reihenfolge richtet die Entscheidung auf Leistungsfähigkeit und Herstellbarkeit aus:
- Definieren Sie die Einsatzumgebung: erwartete Temperatureinwirkung, Chemikalien, Feuchtigkeit, elektrische Anforderungen, Belastungsart und erforderliches Langzeitverhalten.
- Definieren Sie die Prozessbeschränkungen: Härtung bei Umgebungstemperatur oder im Ofen, akzeptable Topfzeit, Auftragsdicke, verfügbare Mischgeräte, Belüftung und zulässiger Produktionszyklus.
- Ermitteln Sie die Einschränkungen des Substrats: Wärmeempfindlichkeit, Oberflächenzustand, Wärmeausdehnungskoeffizient und ob das Material eine poröse oder unregelmäßige Oberfläche benetzen muss.
- Vergleichen Sie vollständige Härtungsprofile anstatt nur nominale Härtungstemperaturen, einschließlich einer gegebenenfalls erforderlichen Nachhärtung.
- Validieren Sie das ausgewählte System bei repräsentativer Dicke und unter repräsentativen Konditionierungsbedingungen, nicht nur an einer kleinen Laborprobe.
- Legen Sie vor der Skalierung Kontrollen für eingehende Materialien, Komponentenidentifikation, Anweisungen zum Mischungsverhältnis, Lagerbedingungen und Chargenrückverfolgbarkeit fest.
Der letzte Schritt ist insbesondere bei der internationalen Beschaffung relevant. Ein technisch geeignetes Epoxidharzsystem kann dennoch ein Produktionsrisiko darstellen, wenn Harz und Härter nicht zuverlässig geliefert werden, die Dokumentation unvollständig ist oder die Handhabungsanforderungen nicht klar zwischen den Standorten kommuniziert werden. Bei exportorientierter Chemikalienbeschaffung umfasst das zweckmäßige Lieferantengespräch die Produktidentität, Verpackung, Lagerung, technische Dokumentation, für den Zielmarkt erforderliche regulatorische Dokumentation sowie die Fähigkeit, die Spezifikationskontinuität aufrechtzuerhalten.
Huafeng Chemical mit Sitz in Shandong unterstützt die internationale Chemikalienbeschaffung durch ein breites Produktportfolio und Kompetenz im Außenhandelsservice. Bei einem Epoxidprojekt ist eine spezifikationsorientierte Anfrage der produktive Ausgangspunkt: Geben Sie Harztyp, vorgesehene Härterchemie, Härtungsmethode, Zielanwendung, Verpackungsanforderungen und Dokumentationserwartungen an. Dadurch bleiben Liefergespräche auf das tatsächliche Härtungssystem ausgerichtet, anstatt Epoxidharz als einen einzelnen austauschbaren Rohstoff zu behandeln.
Wo Bewertungen häufig fehlschlagen
Der erste Fehler besteht darin, einen Härter ausschließlich deshalb auszuwählen, weil er schneller aushärtet. Eine schnelle Härtung ist wertvoll, wenn Durchsatz oder eine schnelle Wiederinbetriebnahme wichtig sind, sie kann jedoch die Verarbeitungszeit verkürzen, das Exothermierisiko erhöhen oder Benetzung und Luftentweichung erschweren. Ein langsameres System kann bei großen Gusskörpern, komplexen Verbundlaminaten oder manuellen Anwendungen ein zuverlässigeres Ergebnis liefern.
Der zweite Fehler besteht in der Annahme, dass eine höhere Härtungstemperatur die Leistung immer verbessert. Eine höhere Temperatur kann den Umsatz und die thermischen Eigenschaften verbessern, wenn die Chemie dies unterstützt, aber übermäßige Wärme kann ein empfindliches Substrat schädigen, ein Verbundbauteil verformen, innere Spannungen erzeugen oder in dicken Querschnitten eine unkontrollierte Reaktion auslösen.
Der dritte Fehler besteht darin, Harz und Härter als unabhängig voneinander austauschbar zu behandeln. Kompatibilität, Verhältnis, Härtungsprofil, Additive und vorgesehene Endanwendung bilden ein Gesamtpaket. Der Austausch einer Komponente ohne erneute Bewertung des Systems kann frühere Leistungsannahmen ungültig machen.
Eine fundierte Entscheidung zur Epoxidhärtung ist daher eine kontrollierte Abstimmung zwischen Chemie, Temperaturprofil, Geometrie und Einsatzanforderungen. Sobald diese Bedingungen definiert sind, wird die Härterauswahl mehr als ein Katalogvergleich: Sie wird zu einer nachvollziehbaren Entscheidung, die in eine reproduzierbare Produktion und zuverlässige Leistung im Einsatz überführt werden kann.
Senden Sie uns noch heute Ihre Anfrage