Produkt-Schnellnavigation
Angebot anfordern
Wie die Topfzeit von Epoxidharz die Produktionsplanung beeinflusst
Für einen Projektleiter ist die Topfzeit von Epoxidharz keine unbedeutende Zeile in einem technischen Datenblatt. Sie ist eine Produktionsvorgabe mit einer laufenden Uhr. Sobald Harz und Härter kombiniert werden, müssen Arbeitskräfte, Ausrüstung, Substrate, Transportwege, Prüfzeitfenster und nachgelagerte Arbeitsschritte innerhalb eines immer kürzer werdenden Verarbeitungszeitraums arbeiten.
Dies ist besonders relevant bei Beschichtungen, Bodenbelägen, Klebeverbindungen, Verguss, elektrischer Verkapselung, Verbundwerkstofffertigung und Reparaturarbeiten. Ein Team kann bereitstehen, das Substrat kann vorbereitet sein und das Material die Wareneingangsprüfung bestanden haben – dennoch kann ein schlecht getimter Mischvorgang eine geplante Schicht in Nacharbeit, Ausschuss oder eine verzögerte Übergabe verwandeln.
Die praktische Frage lautet nicht einfach: „Wie lang ist die Topfzeit dieses Epoxidharzes?“ Die nützlichere Frage ist: „Wie viel zuverlässige Produktionszeit steht uns nach dem Mischen unter den bei diesem Projekt verwendeten Bedingungen hinsichtlich Temperatur, Chargengröße, Anlagenaufbau und Applikationsmethode tatsächlich zur Verfügung?“ In diesem Unterschied entscheidet sich, ob viele Zeitpläne eingehalten werden oder ins Rutschen geraten.
Topfzeit ist Verarbeitungszeit, nicht der gesamte Aushärtungszyklus
Die Topfzeit beschreibt im Allgemeinen den Zeitraum nach dem Mischen, in dem ein Harzsystem in seinem Behälter verarbeitbar bleibt. Sie sollte nicht mit Klebfreiheit, Gelierzeit, Aushärtezeit, Schleifzeit oder dem Zeitpunkt verwechselt werden, ab dem eine Beschichtung belastet werden kann oder eine geklebte Baugruppe belastbar ist. Diese Meilensteine hängen zusammen, dienen jedoch unterschiedlichen Planungsentscheidungen.
Ein Material kann noch flüssig aussehen, obwohl es bereits schwierig wird, es gleichmäßig aufzutragen. Bei einer Bodenbeschichtung kann sich dies in schlechtem Verlauf, Rollspuren, ungleichmäßiger Schichtdicke oder verkürzter Überarbeitungszeit zeigen. Bei Klebeverbindungen kann die zunehmende Viskosität die Benetzung verringern und zu wenig Zeit für Ausrichtung und Verpressung lassen. Beim Gießen oder Vergießen kann ein Viskositätsanstieg Luft einschließen oder das vollständige Füllen enger Hohlräume verhindern.
Deshalb sollte eine veröffentlichte Topfzeit als Ergebnis eines kontrollierten Tests und nicht als garantierte Dauer vor Ort behandelt werden. Das technische Datenblatt des Lieferanten gibt in der Regel die Temperatur und Mischmenge an, auf die sich der Wert bezieht. Ändert ein Produktionsteam einen dieser Faktoren, kann sich das Verarbeitungsverhalten erheblich ändern.
Ein praxistaugliches Planungsmodell trennt daher mindestens drei Zeitabläufe: die verfügbare Zeit zum Mischen und Auftragen des Materials, die Zeit bis zum Beginn des nächsten Arbeitsschritts und die Zeit, bevor das fertige Bauteil oder die Oberfläche in Betrieb genommen werden kann. Werden diese zu einer einzigen „Aushärtezeit“ zusammengefasst, führt dies in Produktionsbesprechungen zu Verwirrung und zu falscher Sicherheit bei Lieferplänen.
Warum sich die Topfzeit auf dem Papier in der Produktion verändert
Die Temperatur ist in der Regel die erste zu untersuchende Variable. Die meisten Epoxidsysteme reagieren bei höheren Temperaturen schneller und bei niedrigeren Temperaturen langsamer. Eine Formulierung, die sich in einem klimatisierten Mischraum gut verarbeiten lässt, kann in der Nähe einer beheizten Prozesslinie, auf einer warmen Dachfläche oder bei sommerlichen Verladebedingungen deutlich schneller reagieren. Das umgekehrte Problem tritt in kalten Umgebungen auf: Die Mischung bleibt möglicherweise länger verarbeitbar, aber die Aushärtung kann sich so stark verlangsamen, dass die nächste Schicht blockiert wird.
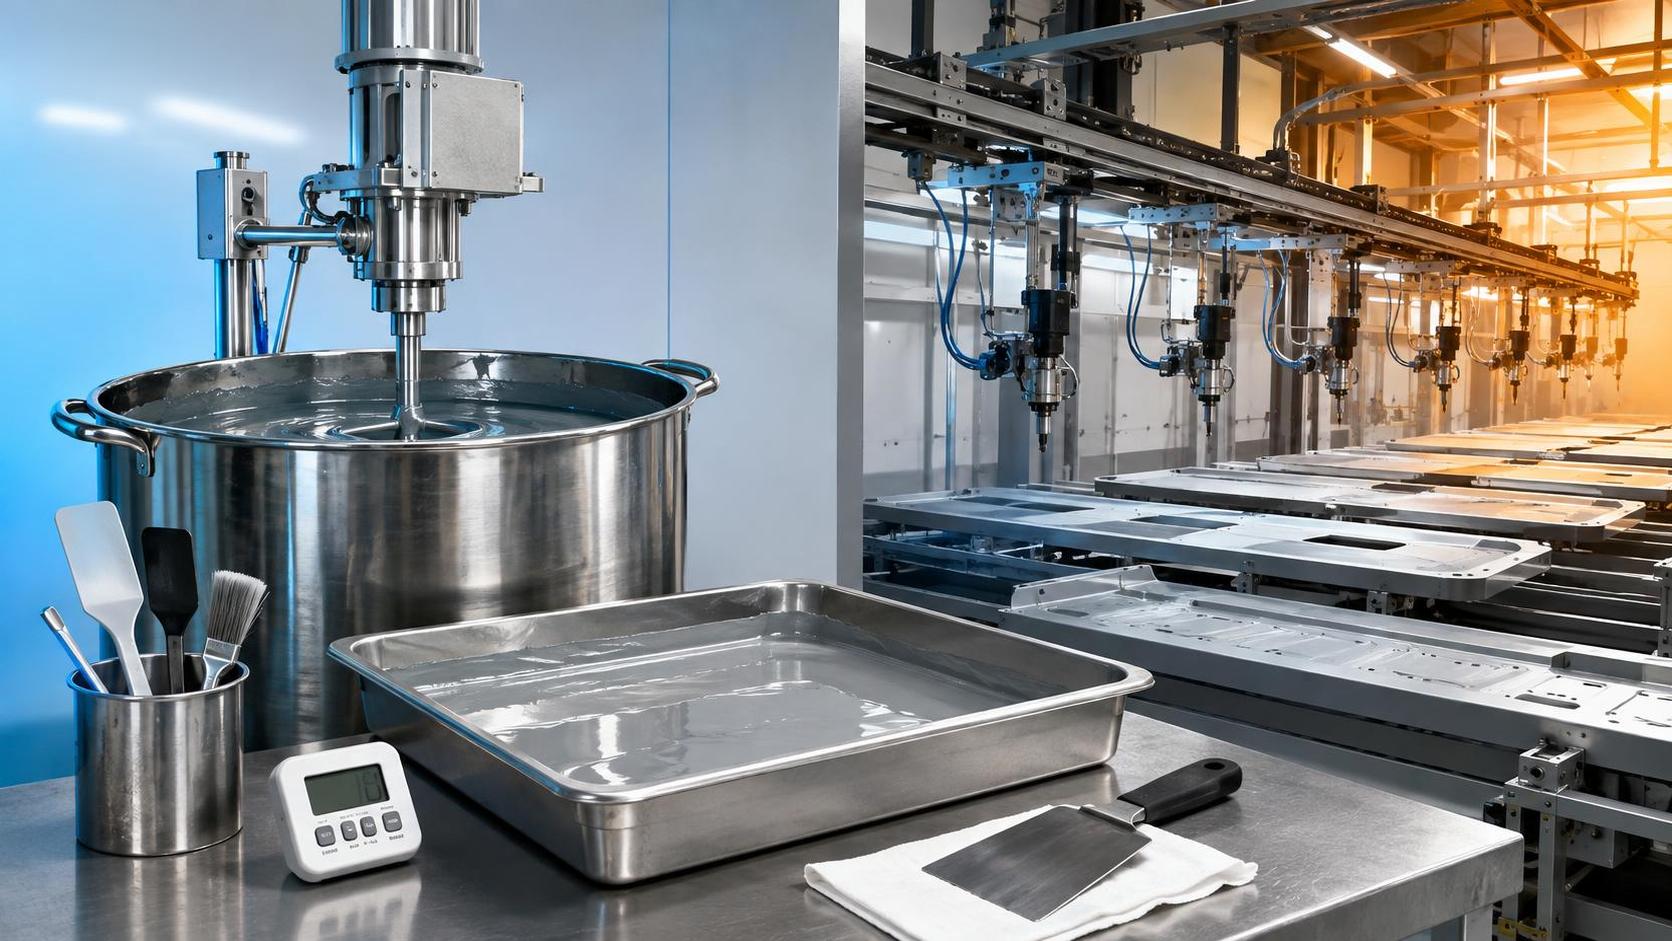
Das Chargenvolumen ist ebenso wichtig. Die Aushärtung von Epoxidharz ist exotherm, das heißt, die Reaktion erzeugt Wärme. Ein größeres Volumen in einem tiefen Eimer hält diese Wärme wirksamer zurück als dieselbe Materialmenge in einer flachen Wanne. Mit steigender Temperatur kann sich die Reaktion beschleunigen. Teams gehen manchmal davon aus, dass eine Topfzeit von 20 Minuten bedeutet, dass jeder Behälter 20 Minuten lang verwendbar bleibt. Tatsächlich kann eine große gemischte Charge viel früher heiß werden und eindicken als eine kleinere Charge unter denselben Umgebungsbedingungen.
Die Behältergeometrie ist kein nebensächliches Detail. Das Umfüllen von gemischtem Material in Rollwannen, flache Schalen oder kleinere Behälter kann die nutzbare Verarbeitungszeit verlängern, indem der Wärmestau verringert wird. Dies verändert weder die Chemie noch ersetzt es die Notwendigkeit, die Anweisungen des Lieferanten zu befolgen, kann jedoch eine wichtige betriebliche Maßnahme sein, wenn die Applikationsmethode dies zulässt.
Mischungsverhältnis und Mischqualität beeinflussen ebenfalls den Zeitplan, wenn auch nicht immer offensichtlich. Ein falsches Verhältnis kann nicht reagierte Komponenten zurücklassen, ein weiches oder sprödes ausgehärtetes Material erzeugen oder zu uneinheitlichen Eigenschaften zwischen Chargen führen. Das Hinzufügen von zusätzlichem Härter, um die Arbeit zu „beschleunigen“, ist keine gültige Planungsmaßnahme, sofern die Formulierung eine Anpassung nicht ausdrücklich zulässt. Häufig entsteht dadurch ein Qualitätsproblem, das erst entdeckt wird, nachdem das Team bereits weitergearbeitet hat.
Substrattemperatur, direkte Sonneneinstrahlung, Belüftung und die Wärme benachbarter Anlagen können die tatsächlichen Arbeitsbedingungen zusätzlich verändern. Die Feuchtigkeitsempfindlichkeit hängt vom jeweiligen System ab, insbesondere von der Härterchemie und der Anwendung. Wenn Oberflächenvorbereitung und Umgebungsbedingungen entscheidend sind, sollte das Team die Produktdokumentation und Projektspezifikation befolgen, anstatt sich auf eine allgemeine Regel zum Verhalten von Epoxidharz zu verlassen.
Die Planung beginnt vor dem Mischen der ersten Charge
Die zuverlässigsten Zeitpläne für Epoxidharz werden vom Applikationszeitfenster rückwärts geplant. Bevor mit dem Mischen begonnen wird, sollte der Projektleiter wissen, welche Fläche, wie viele Baugruppen oder wie viele Einheiten innerhalb einer kontrollierten Charge realistisch fertiggestellt werden können. Diese Berechnung muss mehr als die nominale Applikationsgeschwindigkeit berücksichtigen. Sie sollte den Materialtransport zum Arbeitsbereich, Randarbeiten, Abkleben, Fugenausrichtung, Werkzeugreinigung, Qualitätsprüfungen und kurze Unterbrechungen einbeziehen.
Ein häufiger Planungsfehler besteht darin, den Materialverbrauch anhand der Flächenleistung zu berechnen und dann die für eine gesamte Zone erforderliche Menge zu mischen. Das kann für die Bestandszählung effizient sein, ist jedoch bei einem schnell reagierenden System riskant. In vielen Arbeitsabläufen ist es sicherer, eine kleinere „Chargeneinheit“ festzulegen, die der nachgewiesenen Leistung des Teams während eines konservativ angesetzten Anteils der nutzbaren Verarbeitungszeit entspricht.
Der erste Produktionslauf sollte selbst an einem erfahrenen Standort als Zeitstudie behandelt werden. Dokumentieren Sie Materialtemperatur, Umgebungs- und Substratbedingungen, Chargenmasse, Mischbeginn, Zeitpunkt der ersten Anwendung und den Zeitpunkt, an dem die Mitarbeiter eine Veränderung des Verlaufs oder der Verarbeitung bemerken. Dies muss keine komplizierte Laborübung werden. Eine sorgfältige Dokumentation im Einsatz reicht oft aus, um zu erkennen, ob die geplante Chargengröße realistisch ist.
Die verborgenen Auswirkungen auf Arbeitskräfte, Ausrüstung und Reihenfolge
Epoxidharzsysteme mit kurzer Topfzeit erfordern synchronisierte Arbeitsabläufe. Wenn eine Person mischt, während eine andere noch nach einem kalibrierten Dosiergerät, einem sauberen Rollenbügel, einer Trennfolie oder einer Klemme sucht, geht vermeidbar Verarbeitungszeit verloren. Bei größeren Aufträgen geht es nicht nur um die Anzahl der Mitarbeiter, sondern auch um die Rollenverteilung. Mischen, Transport, Applikation, Nachbearbeitung und Prüfung sollten festgelegt sein, bevor die chemische Reaktion beginnt.
Die Einsatzbereitschaft der Ausrüstung verdient dieselbe Aufmerksamkeit. Dosieranlagen müssen gereinigt und überprüft werden. Beheizte Schläuche oder Pumpen müssen, sofern verwendet, unter stabilen Betriebsbedingungen arbeiten. Ersatzmischer, Behälter, Rührblätter, nach Arbeitsanweisung zulässige Löse- oder Reinigungsmittel und Abfallbehälter sollten bereits verfügbar sein. Eine Produktionslinie verliert selten Zeit, weil die Mitarbeiter nicht verstehen, dass Epoxidharz aushärtet. Sie verliert Zeit, weil eine kleine Vorbereitungslücke kritisch wird, sobald die Charge angesetzt ist.
Die Reihenfolge sollte auch Zugangsbeschränkungen berücksichtigen. Muss ein Klebstoff aufgetragen werden, bevor eine Platte positioniert wird, kann das Hebeteam nicht vage „etwa zur gleichen Zeit“ eingeplant werden. Es muss innerhalb des offenen Montagezeitfensters des Klebstoffs bereitstehen. Muss eine Beschichtung innerhalb eines festgelegten Intervalls überarbeitet werden, müssen das nächste Team und das Material um dieses Intervall herum geplant werden, einschließlich möglicher Temperaturänderungen über Nacht. Ein Zeitplan ohne Spielraum für Übergaben ist in der Regel eher optimistisch als effizient.
Lösen Sie kein Planungsproblem durch eine Änderung der Chemie mitten im Projekt
Wenn ein Team feststellt, dass die Topfzeit zu kurz ist, liegt die Versuchung nahe, die Mischung zu verändern, ein Verdünnungsmittel hinzuzufügen oder den Härter durch etwas vermeintlich „Langsameres“ zu ersetzen. Diese Maßnahmen können Viskosität, Aushärteprofil, Chemikalienbeständigkeit, Haftung, Farbstabilität, Schichtdicke und die endgültige mechanische Leistung beeinflussen. Sie können außerdem dazu führen, dass die Arbeit nicht mehr dem zugelassenen System oder den Projektanforderungen entspricht.
Besser ist es, festzustellen, ob das Problem betrieblich oder formulierungsbedingt ist. Sind die Temperaturen höher als erwartet, können eine Verringerung der Chargengröße und eine bessere Bereitstellung das Problem lösen. Erfordert das Projekt tatsächlich ein längeres Applikationsfenster, kann ein anderes Harz-Härter-System geeignet sein – diese Entscheidung sollte jedoch vor der Produktion getroffen werden, unter Prüfung der relevanten technischen Daten und Leistungsanforderungen der fertigen Anwendung.
Dieselbe Vorsicht gilt für die Beschleunigung. Eine schnellere Aushärtung kann einen Engpass in einer Schicht beheben, während sie in einer anderen zu unzumutbaren Verarbeitungsschwierigkeiten oder Wärmeentwicklung führt. Das richtige Gleichgewicht hängt vom Prozess ab: Ein kleiner elektronischer Vergussvorgang, eine strukturelle Klebelinie und ein großflächiges Schutzbeschichtungsprojekt werden nicht nach derselben Zeitvorgabe optimiert.
Was mit einem Epoxidharzlieferanten zu klären ist
Bevor ein Produktionszeitplan festgelegt wird, sollten Projektteams das aktuelle technische Datenblatt und die Sicherheitsdokumentation für das genau gelieferte System anfordern. Die Topfzeit sollte zusammen mit Mischungsverhältnis, Prüftemperatur, empfohlenen Applikationsbedingungen, Viskosität, Aushärteplan, gegebenenfalls Anforderungen an Überarbeitungs- oder Deckbeschichtungen, Lagerbedingungen sowie allen angegebenen Einschränkungen hinsichtlich Chargengröße oder Materialkonditionierung geprüft werden.
Bei Exportprojekten kann die Dokumentenkontrolle ebenso wichtig sein wie die Chemie selbst. Material kann verschiedene Klimazonen durchqueren, bei der Zollabfertigung lagern oder in Einrichtungen gelangen, die eigene Verfahren zur Chemikalienfreigabe haben. Lager- und Transportbedingungen sollten frühzeitig berücksichtigt werden, da Material, das außerhalb der empfohlenen Lagerbedingungen eintrifft, bereits vor Beginn der Anwendung ein Planungsproblem verursachen kann.
Anbieter von Chemikalienexportdienstleistungen mit breitem Produktzugang können in dieser Phase hilfreich sein, nicht nur bei der Beschaffung von Harz, sondern auch bei der Abstimmung von Produktdokumentation, Erwartungen an die Chargenrückverfolgbarkeit, Versandkoordination und der Beantwortung technischer Fragen. Huafeng Chemical mit Sitz in Shandong ist in einer Region mit einer starken chemischen Produktionsbasis tätig und unterstützt internationale Kunden mit einem vielfältigen Chemikalienportfolio. Für Projekteinkäufer lautet die wertvolle Frage nicht: „Welches Epoxidharz ist am günstigsten?“, sondern: „Welches dokumentierte System passt zu unserem Applikationszeitfenster, unserem Logistikplan und unseren erforderlichen Aushärtemeilensteinen?“
Planen Sie Puffer um die chemische Uhr herum ein
Ein guter Zeitplan für Epoxidharz geht nicht davon aus, dass jede Charge unter idealen Datenblattbedingungen funktioniert. Er berücksichtigt Temperaturschwankungen, Materialbewegungen, Gerätereinigung, Prüfunterbrechungen und die gelegentlich zurückgewiesene Charge. Dieser Puffer sollte um das Verarbeitungsfenster und die von der Aushärtung abhängige Übergabe herum eingeplant werden und nicht als vager zusätzlicher Tag am Ende des Projekts verborgen sein.
Die wirksamste betriebliche Gewohnheit ist einfach: Messen Sie das tatsächliche Verarbeitungsverhalten während der ersten kontrollierten Chargen und passen Sie anschließend Chargengröße und Arbeitsrhythmus des Teams vor Beginn der Serienproduktion an. Die Topfzeit ist nicht nur eine Harzeigenschaft. In der täglichen Fertigung wird sie zu einer Planungsdisziplin – und Teams, die sie so behandeln, werden weit seltener ein Zeitproblem entdecken, nachdem das Material bereits zu reagieren begonnen hat.
Senden Sie uns noch heute Ihre Anfrage