









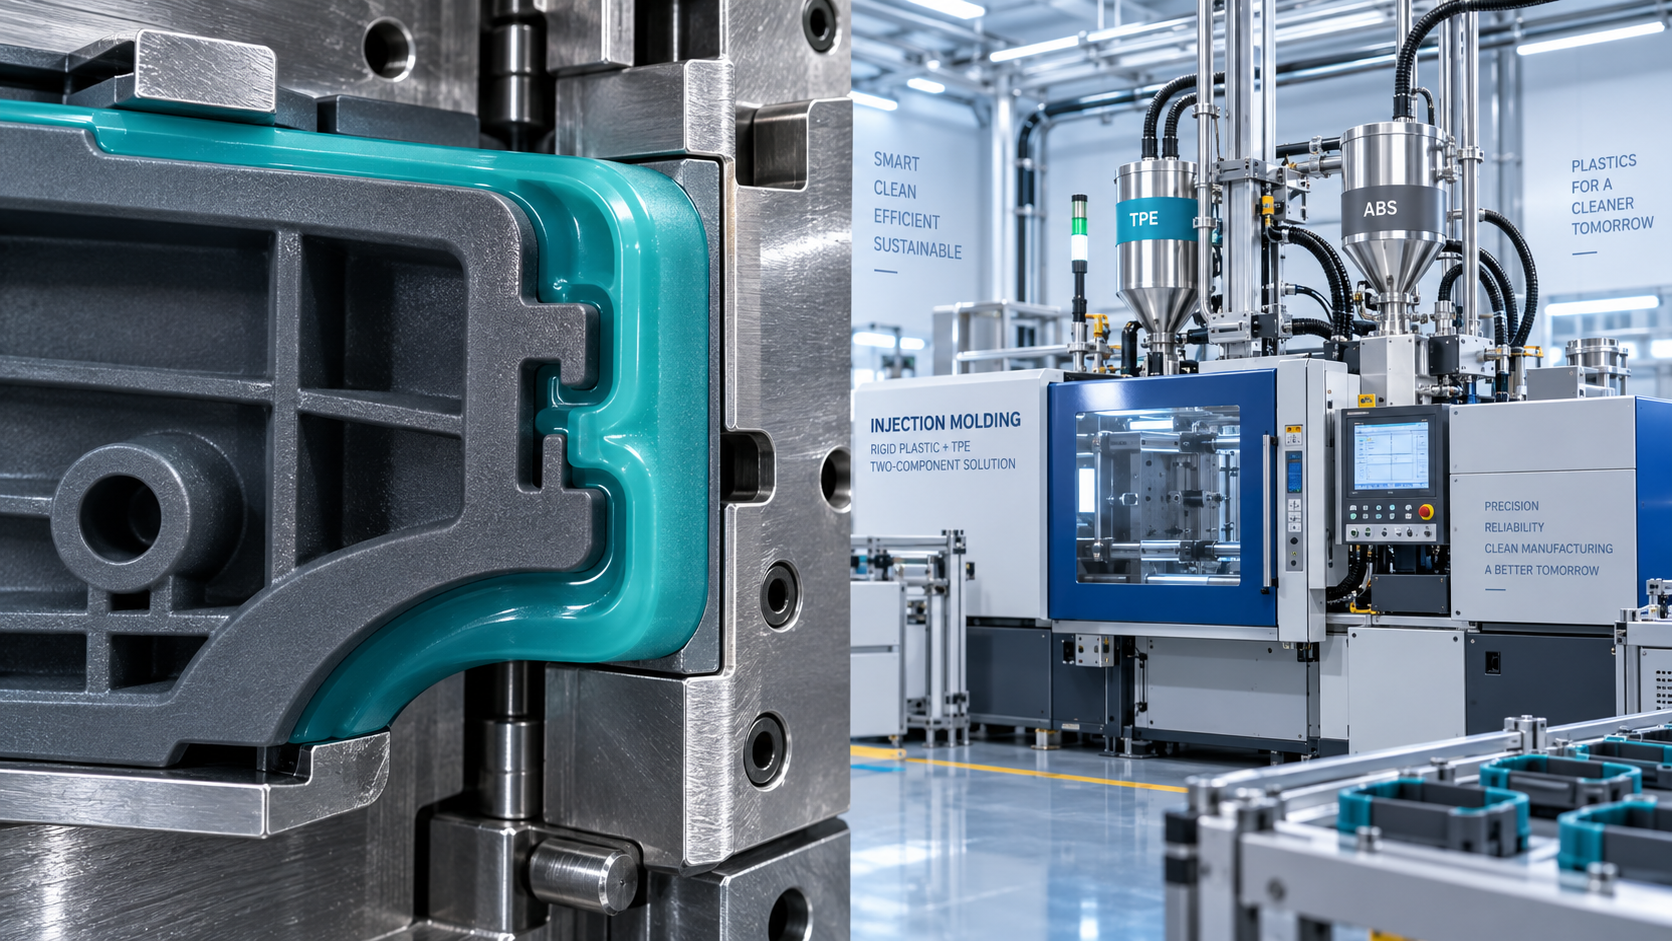
Eine zuverlässige Haftung beim Umspritzen ist für Anwender, die langlebige Hochleistungsformteile herstellen möchten, unerlässlich. Thermoplastische Elastomere bieten Flexibilität, Griffigkeit und Verarbeitungseffizienz, doch eine erfolgreiche Verbindung erfordert eine konsequente Material- und Prozesskontrolle.
Der zentrale praktische Punkt ist einfach: Eine hohe Haftfestigkeit entsteht nur selten allein durch eine Temperaturerhöhung. Sie hängt von kompatiblen Materialien, einem sauberen Substrat, der richtigen Grenzflächentemperatur, ausreichendem Druck und stabilen Zeitabläufen ab.
Beginnen Sie mit der Materialkompatibilität, nicht mit Versuch-und-Irrtum-Einstellungen
Wenn thermoplastische Elastomere keine Verbindung eingehen, passen Anwender häufig zuerst die Zylindertemperatur oder den Einspritzdruck an. Diese Einstellungen sind wichtig, können jedoch eine grundlegend inkompatible Polymerchemie nicht zuverlässig ausgleichen.
Die Haftung beim Umspritzen entsteht, wenn das geschmolzene Elastomer das starre Substrat benetzt, eng mit ihm in Kontakt kommt und molekulare Wechselwirkungen, Diffusion, mechanische Verankerung oder eine Kombination dieser Mechanismen erzeugt.
Das Substrat kann aus Polypropylen, Polyethylen, ABS, Polycarbonat, Nylon, Polyester oder einem Metalleinsatz bestehen. Jedes Material weist eine unterschiedliche Oberflächenenergie, Polarität, Wärmebeständigkeit und ein anderes Haftverhalten auf.
Beispielsweise haften viele TPE-Typen wirksam auf Polypropylen, da ihre Formulierung kompatible Polyolefinphasen enthält. Ein für PP ausgewähltes TPE kann auf ABS oder Polycarbonat eine schlechte Leistung zeigen.
Fordern Sie stets die Haftungsempfehlungen des Lieferanten für den genauen Substrattyp an. Allgemeine Aussagen wie „haftet auf Kunststoffen“ reichen für Produktionsentscheidungen und die Qualitätsplanung nicht aus.
Prüfen Sie, ob das Substrat Füllstoffe, Flammschutzmittel, Trennmitteladditive, Rezyklatanteile, Pigmente oder Schmierstoffe enthält. Diese Bestandteile können das Oberflächenverhalten verändern, auch wenn die Harzfamilie unverändert bleibt.
Führen Sie einen kleinen, kontrollierten Kompatibilitätsversuch durch, bevor Sie den gesamten Produktionsprozess ändern. Formen Sie Muster mit dem vorgesehenen Substrat, dem vorgesehenen TPE-Typ, der Zielgeometrie und repräsentativen Zyklusbedingungen.
Bewerten Sie sowohl die unmittelbare Haftung als auch die Haftung nach Konditionierung. Ein Teil, das nach dem Formen sicher erscheint, kann sich nach Hitzeeinwirkung, Feuchtigkeit, Chemikalienkontakt, Schlagbeanspruchung, wiederholtem Biegen oder Temperaturwechseln lösen.
Verwenden Sie für das Bauteil geeignete Schäl-, Zug-, Zugfestigkeits-, Überlappungsscher- oder Funktions-Trennprüfungen. Der Test sollte nachbilden, wie das Formteil im tatsächlichen Einsatz belastet wird.
Kontrollieren Sie die Substratoberfläche, bevor sie in die Form gelangt
Oberflächenverunreinigungen zählen zu den häufigsten Ursachen für eine inkonsistente Haftung beim Umspritzen. Öl, Staub, Fingerabdrücke, Feuchtigkeit, Migrationsrückstände und Trennmittel können einen engen Polymerkontakt verhindern.
Ein optisch sauberes Substrat ist nicht zwangsläufig haftbereit. Geringe Mengen an Silikon, Wachs, Antistatikadditiven oder Bearbeitungsflüssigkeit können eine schwache Grenzfläche erzeugen, die erst bei der Prüfung sichtbar wird.
Legen Sie ein definiertes Handhabungsverfahren für Einsätze und vorgeformte Substrate fest. Verwenden Sie bei Bedarf saubere Handschuhe, abgedeckte Behälter, festgelegte Arbeitsflächen und kurze Expositionszeiten vor dem Formen.
Wenn Teile gereinigt werden, vergewissern Sie sich, dass der Reinigungsprozess selbst keine Rückstände hinterlässt. Einige wässrige Reinigungsmittel, Lösungsmittel oder Mineralien aus Spülwasser können die Haftung beeinträchtigen, wenn die Trocknung unvollständig ist.
Trocknen Sie das Substrat gründlich, wenn feuchtigkeitsempfindliche Materialien beteiligt sind. Nylon, Polyester und bestimmte gefüllte technische Kunststoffe können Wasser aufnehmen und beim Umspritzen Grenzflächendefekte oder dampfbedingte Hohlräume verursachen.
Bei schwierigen Materialkombinationen kann eine Oberflächenaktivierung erforderlich sein. Plasma-, Corona- und Flammbehandlung, Lasertexturierung sowie chemische Primer können die Oberflächenenergie erhöhen oder nützliche Merkmale zur mechanischen Verankerung erzeugen.
Die Oberflächenbehandlung sollte validiert und nicht nur als wirksam angenommen werden. Messen Sie, soweit praktikabel, die Oberflächenenergie und bestätigen Sie die Verbesserungen anschließend durch Formteilprüfungen unter normalen Fertigungsbedingungen.
Der Zeitpunkt nach der Aktivierung ist wichtig. Einige behandelte Oberflächen verlieren durch Alterung, Verunreinigung oder Migration allmählich ihren hochenergetischen Zustand. Definieren Sie daher die maximal zulässige Zeit bis zum Umspritzen.
Eine mechanische Textur kann den Halt verbessern, ersetzt jedoch keine kompatiblen Materialien. Rändelungen, Löcher, Hinterschneidungen, Rippen und Nuten sollten die Verbindung unterstützen, statt eine schlechte Grenzflächenhaftung zu verdecken.
Nutzen Sie die Temperatur zur Verbesserung der Benetzung, ohne die Grenzfläche zu beschädigen
Die Temperatur beeinflusst thermoplastische Elastomere beim Umspritzen stark, da die Viskosität bestimmt, wie gut die Schmelze das Substrat benetzt und kleine Grenzflächenmerkmale ausfüllt, bevor sie erstarrt.
Eine zu kalte Schmelze kann die Kavität zwar ausreichend füllen, dennoch keinen engen molekularen Kontakt bilden. Die resultierende Verbindung erscheint häufig schwach, ungleichmäßig oder leicht abschälbar.
Eine Erhöhung der Schmelzetemperatur kann die Benetzung verbessern, jedoch nur innerhalb des vom Lieferanten empfohlenen Verarbeitungsfensters. Übermäßige Hitze kann das TPE abbauen, das Teil verfärben, Geruch verursachen oder Gratbildung erhöhen.
Die Temperatur des starren Substrats ist ebenso wichtig. Ein kaltes Substrat lässt die erste TPE-Schicht schnell erstarren, wodurch die Benetzung reduziert und die Diffusion an der Grenzfläche begrenzt wird.
Erhöhen Sie die Formtemperatur schrittweise und vergleichen Sie die Haftungsergebnisse mit Zykluszeit, Maßhaltigkeit und Oberflächenqualität. Eine wärmere Form verbessert die Konsistenz der Haftung häufig wirksamer als eine übermäßige Zylindertemperatur.
Das Vorwärmen von Einsätzen kann sinnvoll sein, wenn Metallteile oder dicke starre Komponenten Wärme schnell abführen. Verwenden Sie jedoch eine kontrollierte Erwärmung, um Verformungen, Oxidation, Gefahren für Bediener oder uneinheitliche Einsatztemperaturen zu vermeiden.
Überwachen Sie die tatsächlichen Temperaturen, statt sich nur auf die Maschinensollwerte zu verlassen. Zylinderzonen, Düsentemperatur, Formtemperatur, Heißkanaltemperatur und Substrattemperatur können von den angezeigten Werten abweichen.
Dokumentieren Sie Temperaturmessungen sowohl während des Anfahrens als auch im stabilen Produktionsbetrieb. Einige Haftungsprobleme treten auf, nachdem die Ausrüstung das thermische Gleichgewicht erreicht hat, und nicht bei den ersten freigegebenen Mustern.
Bei Verwendung von Rezyklat prüfen Sie, ob die thermische Vorgeschichte das Fließverhalten der Schmelze oder das Abbauverhalten verändert hat. Schwankende Mahlgutanteile können trotz unveränderter Nenn-Temperatureinstellungen zu Haftungsschwankungen führen.
Stellen Sie Einspritz- und Nachdruckbedingungen für einen vollständigen Grenzflächenkontakt ein
Die Einspritzgeschwindigkeit beeinflusst das Gleichgewicht zwischen Füllung, Schererwärmung, Entlüftung und Benetzung der Grenzfläche. Die richtige Einstellung hängt von Teildicke, Anschnittauslegung, Fließweglänge und TPE-Viskosität ab.
Sehr langsames Einspritzen kann eine vorzeitige Abkühlung an der Substratoberfläche ermöglichen. Sehr schnelles Einspritzen kann Strahlbildung, Lufteinschlüsse, Brandstellen, übermäßige Scherung oder ein instabiles optisches Erscheinungsbild verursachen.
Beginnen Sie mit dem vom Materiallieferanten empfohlenen Bereich und verändern Sie anschließend jeweils nur eine Variable. Vergleichen Sie Teile anhand eines dokumentierten Haftungstests, anstatt sich ausschließlich auf die Sichtprüfung zu verlassen.
Halten Sie einen ausreichenden Einspritzdruck aufrecht, um die Grenzfläche vollständig zu füllen, insbesondere um Rippen, Ecken und Texturen herum. Kurzschüsse in verdeckten Grenzflächenbereichen können später zu lokaler Delamination führen.
Nachdruck und Nachdruckzeit können den Kontakt verbessern, solange der Anschnitt geöffnet bleibt. Ein übermäßiger Nachdruck kann jedoch Grat, Spannungen, Verzug und optische Fehler nahe der Umspritzungsgrenze verursachen.
Verwenden Sie eine Kavitätsdrucküberwachung, wenn das Bauteil kritisch ist oder das Produktionsvolumen hoch ist. Sie bietet ein klareres Bild des tatsächlichen Füll- und Nachdruckverhaltens als der Hydraulikdruck allein.
Die Position des Anschnitts erfordert besondere Aufmerksamkeit. Platzieren Sie den Anschnitt so, dass eine gleichmäßige Strömung über die Haftfläche gefördert und Bindenähte, Fließstockungen oder Lufteinschlüsse an hochbeanspruchten Stellen vermieden werden.
Richten Sie die Schmelzfront, soweit möglich, zuerst auf die größte Haftfläche. Dadurch bleibt das Substrat wärmer und das Risiko wird verringert, dass die Grenzfläche erstarrt, bevor der Nachdruck abgeschlossen ist.
Entlüften Sie die Form korrekt. Eingeschlossenes Gas kann lokalen Kontakt verhindern, Brandstellen erzeugen und intermittierende Haftungsschwächen verursachen, die Bediener fälschlicherweise der Harzqualität zuschreiben können.
Feuchtigkeit, Lagerung und Materialhandhabung konsequent steuern
Die Feuchtigkeitskontrolle beeinflusst sowohl das Erscheinungsbild des Formteils als auch die Haftung beim Umspritzen. Je nach TPE-Chemie kann aufgenommenes Wasser Schlieren, Blasen, eine schlechte Oberflächenqualität, Viskositätsschwankungen oder Grenzflächenschwächen verursachen.
Befolgen Sie die Trocknungsspezifikation des TPE-Lieferanten hinsichtlich Temperatur, Zeit, Taupunkt und maximaler Expositionszeit nach der Trocknung. Gehen Sie nicht davon aus, dass ein Trocknungsprogramm für jeden thermoplastischen Elastomertyp geeignet ist.
Bewahren Sie getrocknetes Material nach Möglichkeit in versiegelten Trichtern oder kontrollierten Zuführsystemen auf. Offene Säcke neben der Spritzgießmaschine können in feuchten Produktionsumgebungen schnell wieder Feuchtigkeit aufnehmen.
Materialverunreinigungen verdienen dieselbe Aufmerksamkeit wie Feuchtigkeit. Das Mischen inkompatibler TPE-Typen, Farbkonzentrate, Reinigungscompounds oder Restharz aus vorherigen Läufen kann die Haftung erheblich verändern.
Verwenden Sie eine eindeutige Materialkennzeichnung, kontrollierte Trichterreinigung und dokumentiertes Spülen beim Anfahren. Schon eine geringe Menge inkompatibler Rückstände kann dazu führen, dass Teile aus der frühen Produktion die Haftungsprüfung nicht bestehen.
Einige Industrieanlagen verwenden feuchtigkeitsempfindliche funktionelle Additive bei Reinigungs- und Wassermanagementvorgängen. Beispielsweise sollte Natriumpolyacrylat CAS#9003-04-7 sorgfältig gelagert werden, da Feuchtigkeitseinwirkung das Handhabungsverhalten beeinflussen kann.
Dieses Material ist für industrielle Formulierungen und Anwendungen zur Wasserrückhaltung relevant, nicht jedoch als universelle Lösung für die TPE-Haftung. Vermeiden Sie die Zugabe nicht verwandter Additive zu Formmassen ohne formelle Kompatibilitätsbewertung.
Stellen Sie die Chargenrückverfolgbarkeit sowohl für das starre Substrat als auch für das Umspritzmaterial sicher. Die Rückverfolgbarkeit hilft, Prozessschwankungen von chargenbedingten Änderungen zu unterscheiden, wenn sich die Haftungsleistung unerwartet verändert.
Vergleichen Sie bei wiederkehrenden Fehlern Harzchargennummern, Trocknungsaufzeichnungen, Luftfeuchtigkeit, Schichtwechsel, Formtemperatur und Maschinenalarme, bevor Sie umfassende Prozessanpassungen vornehmen.
Gestalten Sie Teil und Werkzeug für eine dauerhafte Verbindung
Die Bauteilkonstruktion bestimmt, wie viel Spannung die Grenzfläche erreicht. Selbst eine hervorragende chemische Haftung kann versagen, wenn scharfe Ecken, dünne Haftbereiche, abrupte Dickenänderungen oder schälanfällige Geometrien Belastungen konzentrieren.
Verwenden Sie großzügige Radien an Übergängen zwischen starrem Kunststoff und thermoplastischen Elastomeren. Abgerundete Übergänge verringern lokale Spannungen und unterstützen einen gleichmäßigen Fluss des TPE auf das Substrat.
Konstruieren Sie, soweit möglich, für Scher- und Druckbeanspruchung, statt sich ausschließlich auf Schälfestigkeit zu verlassen. Schälbelastungen konzentrieren die Kraft an der Haftkante und sind für viele umspritze Strukturen besonders anspruchsvoll.
Mechanische Haltemerkmale können eine wertvolle Redundanz bieten. Durchgangslöcher, Fenster, Hinterschneidungen, Nuten und umgreifende Bereiche ermöglichen es dem Elastomer, sich nach dem Abkühlen am starren Bauteil zu verriegeln.
Haltemerkmale müssen dennoch eine zuverlässige Formfüllung und Teileentnahme ermöglichen. Extrem enge Kanäle können frühzeitig erstarren, während starke Hinterschneidungen die Werkzeugauslegung erschweren und das TPE beim Entformen beschädigen können.
Halten Sie im Umspritzbereich eine ausreichend gleichmäßige Wanddicke ein. Große Dickenänderungen können unterschiedliche Abkühlung, Einfallstellen, innere Spannungen und einen inkonsistenten Kontaktdruck über die Grenzfläche hinweg verursachen.
Berücksichtigen Sie Schwindungsunterschiede zwischen dem Substrat und dem TPE. Unterschiedliche Schwindung kann die Baugruppe entweder festziehen oder das Elastomer nach dem Abkühlen vom Substrat wegziehen.
Berücksichtigen Sie die Einsatzbedingungen während der Konstruktionsprüfung. Öle, Reinigungsmittel, Wärme, UV-Einwirkung, Feuchtigkeit und wiederholte Kompression können im Laufe der Zeit sowohl das Elastomer als auch die verbundene Grenzfläche beeinträchtigen.
Etablieren Sie eine praktische Routine zur Fehlersuche bei Delamination
Wenn Delamination auftritt, vermeiden Sie es, mehrere Parameter gleichzeitig zu ändern. Anpassungen mehrerer Variablen können den Fehler vorübergehend verdecken und gleichzeitig die Ermittlung der tatsächlichen Ursache unmöglich machen.
Untersuchen Sie zunächst, wo der Fehler auftritt. Adhäsives Versagen an der Grenzfläche weist auf Probleme bei Kompatibilität, Verunreinigung, Benetzung oder Temperatur hin, während kohäsives Reißen innerhalb des TPE häufig auf eine stärkere Verbindung hindeutet.
Vergleichen Sie fehlerhafte und akzeptable Teile aus derselben Form. Prüfen Sie Anschnittposition, Kavitätsposition, Zykluszeiten, optischen Zustand, Substratcharge, TPE-Charge und die Handhabungshistorie der Bediener.
Achten Sie auf ein Muster über die Kavitäten hinweg. Eine einzelne schwache Kavität kann auf blockierte Entlüftung, ungleichmäßige Formkühlung, lokale Verunreinigung, beschädigte Textur oder ein Ungleichgewicht im Verteilerfluss hinweisen.
Prüfen Sie die Formoberflächen auf Trennmittelablagerungen, Korrosion, Abrieb oder Rückstände von vorherigen Materialien. Die Werkzeugwartung beeinflusst den Substratkontakt direkt und sollte Teil der Haftungskontrollpläne sein.
Verwenden Sie einen einfachen Versuchsplan, wenn eine Optimierung erforderlich ist. Variieren Sie Schmelzetemperatur, Formtemperatur, Einspritzgeschwindigkeit und Nachdruckbedingungen systematisch, während Sie alle anderen Faktoren konstant halten.
Dokumentieren Sie die Ergebnisse in einer Prozessfenstertabelle. Erfassen Sie für jede Versuchsbedingung Einstellungen, Teilegewicht, Zykluszeit, sichtbare Fehler, Haftungsprüfwerte und Versagensart.
Definieren Sie nach der Ermittlung einer robusten Bedingung obere und untere Betriebsgrenzen. Ein Prozess, der nur bei einer exakten Einstellung funktioniert, ist empfindlich und wird wahrscheinlich zukünftige Qualitätsprobleme verursachen.
Schulen Sie Bediener darin, frühe Warnzeichen zu erkennen, einschließlich Gratbildung, Schlieren, Kurzschüssen, stumpfen Oberflächen, ungewöhnlichem Geruch, inkonsistentem Teilegewicht und Änderungen im Schälverhalten.
Überprüfen Sie die Haftung unter tatsächlichen Einsatzbedingungen
Das Bestehen eines anfänglichen Schältests bei Raumtemperatur ist kein endgültiger Nachweis für die Qualität des Umspritzens. Das Teil muss seine Leistung während der erwarteten Umwelt- und mechanischen Beanspruchung beibehalten.
Wählen Sie Validierungsprüfungen entsprechend der Anwendung aus. Griffe für Verbraucherprodukte können Tests mit Schweiß, Sonnencreme und wiederholtem Biegen erfordern, während industrielle Komponenten Beständigkeit gegen Öl, Reinigungsmittel, Wärme oder Vibration benötigen können.
Konditionieren Sie die Muster vor der Prüfung, wenn dies relevant ist. Wärmealterung, Feuchtigkeitseinwirkung, Kältezyklen, Wasserlagerung und Chemikalienexposition können verzögertes Grenzflächenversagen aufdecken, das bei sofortiger Prüfung unentdeckt bleibt.
Prüfen Sie die Bereiche mit der geringsten Leistung, nicht nur leicht zugängliche Stellen. Ecken, dünne Bereiche, anschnittnahe Zonen, Bindenähte und stark gekrümmte Oberflächen liefern häufig die nützlichsten Informationen.
Definieren Sie Annahmekriterien vor der Produktionsfreigabe. Legen Sie Prüfverfahren, Musteranzahl, Konditionierungsverfahren, Fehlergrenze, Versagensart und Häufigkeit laufender Qualitätsprüfungen fest.
Teilen Sie diese Anforderungen mit Materiallieferanten, Formgebern und Qualitätsteams. Die Haftungsleistung ist ein Systemergebnis; daher schaffen nicht abgestimmte Spezifikationen vermeidbare Unsicherheit während der Produktion.
Fazit: Verbessern Sie die Haftung durch Kontrolle der gesamten Grenzfläche
Die Verbesserung der Haftung thermoplastischer Elastomere beim Umspritzen erfordert mehr als die Erhöhung von Temperatur oder Druck. Die besten Ergebnisse entstehen durch die Abstimmung der Materialien, die Vorbereitung der Oberflächen, die Kontrolle der Wärme und die Validierung des vollständigen Prozesses.
Für Anwender ist eine konsequente Fehlersuche der wirksamste Ansatz: Bestätigen Sie zuerst die Kompatibilität, schützen Sie die Substratoberfläche, stabilisieren Sie die Formbedingungen und überprüfen Sie jede Verbesserung durch reproduzierbare Prüfungen.
Wenn die Grenzfläche als kritisches Produktionsmerkmal konstruiert, verarbeitet und geprüft wird, sinkt das Delaminationsrisiko, und umspritze Teile bieten die im Einsatz erwartete Flexibilität, Griffigkeit und Haltbarkeit.