Produkt-Schnellnavigation
Angebot anfordern
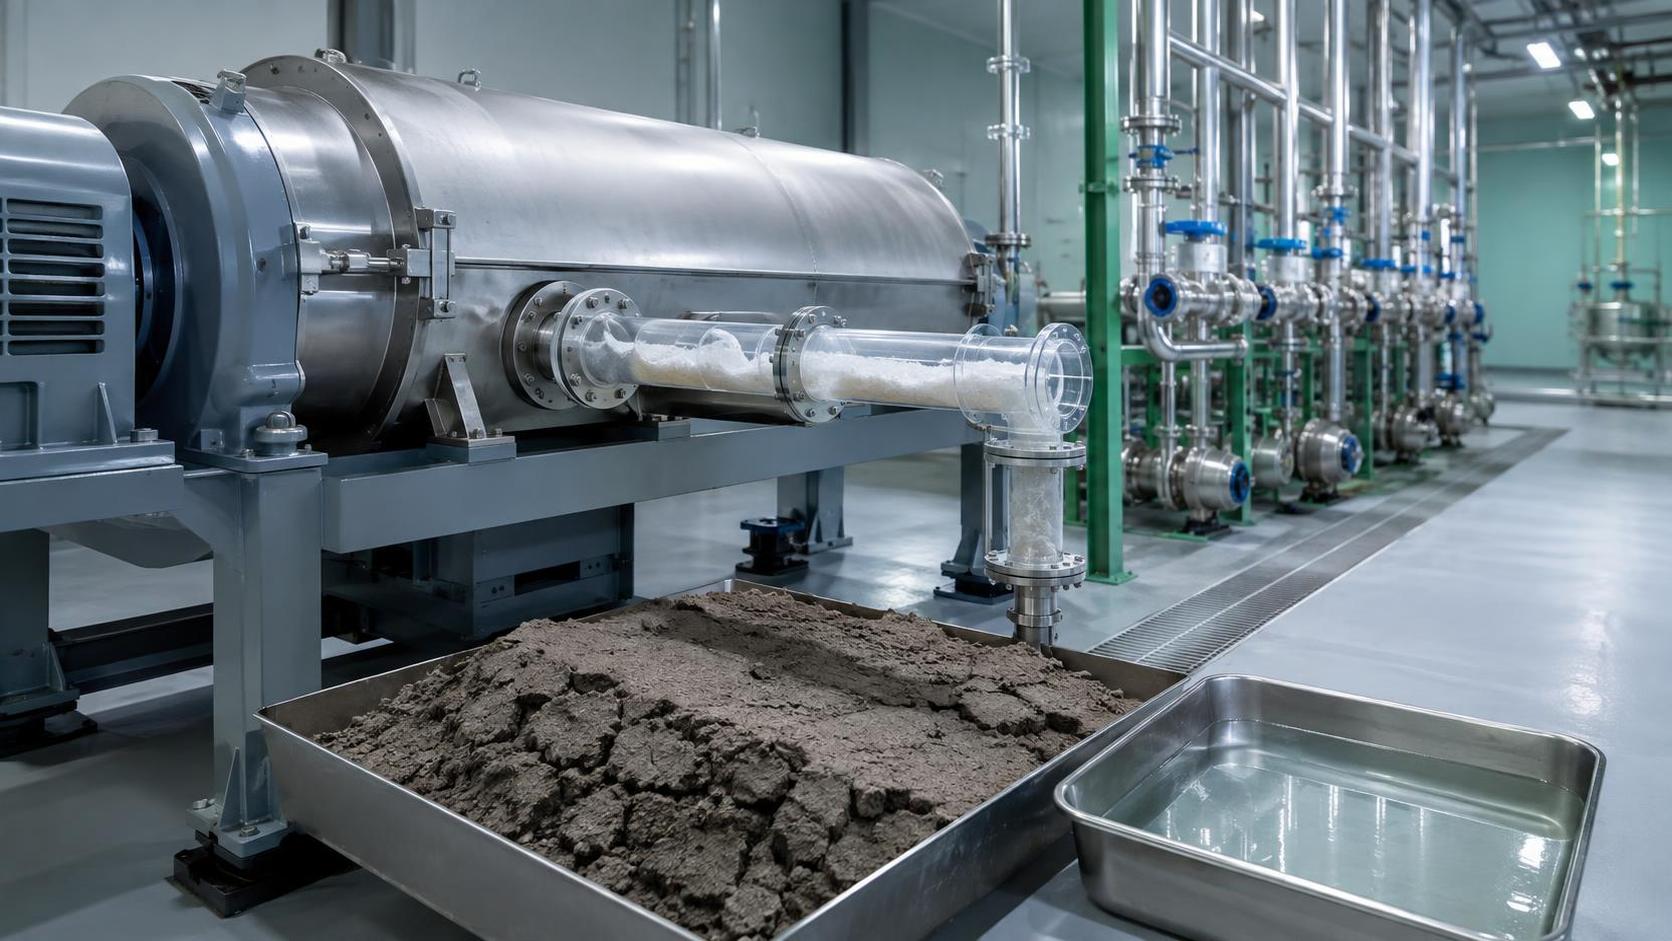
Wenn eine Schlammentwässerungsanlage einen feuchteren Kuchen, trübes Zentrat, instabiles Filtrat oder einen übermäßigen Polymerverbrauch erzeugt, liegt die Ursache häufig nicht allein an der Entwässerungsmaschine. Eine Zentrifuge, Bandpresse, Schneckenpresse oder Filterpresse kann nur dann gut arbeiten, wenn der Schlamm zu stabilen, scherfesten Flocken konditioniert wurde. Die Auswahl des richtigen Polyacrylamid-Flockungsmittels ist daher eine verfahrenstechnische Entscheidung und keine einfache Beschaffungsentscheidung.
Der praktische Ausgangspunkt besteht darin, Polymertyp, Ladungsdichte, Molekulargewicht und Produktform auf den tatsächlichen Schlamm und die eingesetzte Anlage abzustimmen. Für die meisten Entwässerungsanwendungen ist der beste Kandidat nicht unbedingt das Polymer, das im Becherglas die größten sichtbaren Flocken erzeugt. Es ist dasjenige, das einen stabilen Kuchen, akzeptable Filtratklarheit, eine handhabbare Dosierung und eine zuverlässige Leistung bei normalen Schwankungen der Schlammzufuhr liefert.
Mit dem Schlamm beginnen, nicht mit der Polymerbezeichnung
Schlamm ist kein einheitliches Material. Seine Partikelgröße, sein organischer Anteil, seine Mineralfraktion, sein pH-Wert, seine Alkalinität, sein Salzgehalt, seine Temperatur, Restkoagulantien und seine biologische Aktivität beeinflussen alle die Leistung eines Flockungsmittels. Ein Produkt, das in einer Abwasserlinie gut funktioniert, kann nach einer Prozessänderung schlecht wirken, selbst wenn die Entwässerungsanlage unverändert bleibt.
Vor der Produktauswahl sollte bestimmt werden, woher der Schlamm stammt und wie er bereits behandelt wurde. Primärschlamm, Überschussschlamm, Mischschlamm, chemisch gefällter Schlamm und industrieller Prozessschlamm erfordern in der Regel unterschiedliche Konditionierungsansätze. Dasselbe gilt für Schlamm, der eingedickt, ausgefault, mit Kalk behandelt, oxidiert oder mit einem anderen Strom vermischt wurde.
- Primärschlamm enthält häufig größere, leichter absetzbare Feststoffe und kann gut auf eine moderate Polymerbehandlung ansprechen.
- Überschussschlamm ist aufgrund feiner biologischer Feststoffe, extrazellulärer polymerer Substanzen und eines hohen Anteils gebundenen Wassers in der Regel schwieriger zu entwässern.
- Gemischter Primär- und biologischer Schlamm kann sich deutlich verändern, wenn sich das Mischungsverhältnis verschiebt.
- Anorganischer Schlamm oder Metallhydroxidschlamm benötigt möglicherweise ein anderes Ladungsprofil als biologischer Schlamm und kann empfindlich auf pH-Wert und gelöste Salze reagieren.
- Öliger, tensidreicher oder stark organischer Industrieschlamm kann eine geringe Flockenfestigkeit aufweisen, sofern die vorgeschaltete Chemie nicht kontrolliert wird.
Ein Projektteam sollte nach Möglichkeit repräsentative Proben unter mehr als einer Betriebsbedingung anfordern. Eine Probe, die während einer ruhigen, stabilen Phase entnommen wurde, repräsentiert möglicherweise nicht den Schlamm, der bei Spitzenproduktion, Eindringen von Regenwasser, Chargenentleerung, Reinigungszyklen oder Änderungen der vorgeschalteten Chemikaliendosierung entsteht. Ziel ist es, ein Polymer mit einem praktikablen Betriebsfenster auszuwählen und nicht eines, das nur unter idealen Laborbedingungen funktioniert.
Die Ladungsklasse vor der Feinabstimmung der Sorte wählen
Polyacrylamid-Flockungsmittel werden üblicherweise in kationische, anionische, nichtionische und amphotere Produkte eingeteilt. Die richtige Klasse hängt hauptsächlich von der Oberflächenladung und Zusammensetzung der suspendierten Partikel ab, muss jedoch durch Tests bestätigt werden, da das Schlammverhalten von mehr als nur der Ladung beeinflusst wird.
Bei der Entwässerung werden bei der Behandlung von Überschussschlamm häufig zuerst kationische Polymere bewertet, doch „kationisch“ ist keine vollständige Spezifikation. Kationische Sorten können von niedriger bis sehr hoher Ladungsdichte reichen. Eine zu geringe Ladung kann kolloidale Feststoffe unzureichend destabilisiert lassen. Eine zu hohe Ladung kann zu Überdosierung, Ladungsumkehr, fragilen Flocken oder schlechter Filtratqualität führen. Die richtige Sorte ist diejenige, die Aggregation erzielt, ohne das System übermäßig empfindlich gegenüber Dosierungsänderungen zu machen.
Das Molekulargewicht bestimmt die Brückenbildung, ist aber bei höheren Werten nicht automatisch besser
Das Molekulargewicht beeinflusst die Länge der Polymerketten und die Fähigkeit des Polymers, Partikel miteinander zu verbinden. Produkte mit höherem Molekulargewicht können bei niedriger Dosierung große, stabile Flocken erzeugen, wenn der Schlamm gut auf Brückenbildung anspricht. Dies kann für Bandpressen und andere Systeme wertvoll sein, bei denen die Entwässerung durch einen bewegten Kuchen wichtig ist.
Ein sehr hohes Molekulargewicht kann jedoch auch Mischprobleme verursachen. Wird das Polymer nicht schnell und gleichmäßig dispergiert, kann eine lokale Überdosierung gelatinöse Massen oder ungleichmäßige Flocken bilden. In Anlagen mit hoher Scherbeanspruchung können große Flocken zerbrechen, bevor Wasser freigesetzt wird. Eine Sorte mit niedrigerem oder mittlerem Molekulargewicht kann dann ein stabileres Ergebnis liefern, auch wenn die anfängliche Flockengröße kleiner erscheint.
Das Molekulargewicht sollte zusammen mit der Mischanordnung bewertet werden. Ein Produkt kann eine unzureichende Polymerinjektion, schlecht ausgelegte statische Mischer, übermäßige Pumpenscherung oder eine unzureichende Reifezeit nicht ausgleichen. Wenn Bediener berichten, dass sich Flocken im Konditionierungstank bilden, aber vor dem Erreichen der Presse oder Zentrifuge verschwinden, kann das Problem eher mechanische Scherung als Polymerchemie sein.
Das Flockungsmittel auf die Entwässerungsanlage abstimmen
Jede Entwässerungstechnologie stellt unterschiedliche Anforderungen an Flockengröße, Entwässerungsverhalten und Scherfestigkeit. Der Auswahlprozess sollte den gesamten Weg von der Polymeransatzbereitung bis zur endgültigen Kuchenaustragung umfassen.
Bandfilterpressen
Bandpressen benötigen in der Regel sichtbare, gut ausgebildete Flocken, die in der Schwerkraftzone frei entwässern und bei der Kompression intakt bleiben. Ein geeignetes Polymer sollte Wasser rasch freisetzen, ohne dass übermäßig viele Feinpartikel durch das Band gelangen. Zu kleine Flocken können trübes Filtrat erzeugen; zu große, weiche oder klebrige Flocken können das Band zusetzen und den Durchsatz verringern.
Zentrifugen
Zentrifugen setzen konditionierten Schlamm einer erheblichen Scherbeanspruchung aus. Das bevorzugte Produkt erzeugt dichte Flocken, die ihre Struktur während Beschleunigung und Förderung beibehalten. Kuchentrockenstoff, Zentratsklarheit, Drehmoment, Differenzdrehzahl und Polymerdosierung sollten gemeinsam bewertet werden. Eine Sorte, die die Kuchentrockenheit verbessert, aber die Zentratsqualität stark verschlechtert, verlagert möglicherweise lediglich Feststoffverluste in nachgelagerte Prozesse.
Schneckenpressen und Trommelsysteme
Diese Systeme profitieren häufig von Flocken, die Wasser gleichmäßig freisetzen und die Sieboberfläche weder verschmieren noch verstopfen. Bei der Polymerauswahl sollten neben der Feststoffabscheidung auch Kuchenstruktur und Ablöseeigenschaften berücksichtigt werden. Klebriger Kuchen kann die Reinigungshäufigkeit erhöhen und die effektive Betriebszeit verkürzen.
Filterpressen
Filterpressen beruhen im Allgemeinen auf einem kompakteren Kuchenbildungsmechanismus. Das Polymer sollte die Filtration unterstützen, ohne kompressible Feststoffe mit geringer Permeabilität zu erzeugen, die den Zyklus verlangsamen. Wenn chemische Fällung beteiligt ist, erfordert das Zusammenwirken von Flockungsmittel, Koagulant, pH-Einstellchemikalien und Speisedruck eine genaue Prüfung.
Screening-Tests in der richtigen Reihenfolge durchführen
Becherglasversuche sind nützlich, um den Kandidatenbereich einzugrenzen, sollten jedoch nicht als endgültiger Nachweis der Entwässerungsleistung betrachtet werden. Ein Becherglasversuch zeigt, ob ein Polymer Flocken bilden kann, wie schnell die Sedimentation beginnt und ob der Überstand klar wird. Er bildet Bandentwässerung, Zentrifugenscherung, Schneckenpressfiltration oder Kuchenablösung nicht vollständig nach.
Eine zuverlässigere Bewertungsabfolge beginnt mit der grundlegenden Schlammcharakterisierung, führt über Labor-Screening und bestätigt das Ergebnis anschließend unter repräsentativen Anlagenbedingungen.
- Den Ausgangszustand erfassen. Zulauffeststoffe, pH-Wert, gegebenenfalls Leitfähigkeit, Schlammquelle, aktuelle chemische Behandlung, bestehende Polymerdosierung, Kuchentrockenstoff, Erscheinungsbild von Filtrat oder Zentrat sowie Betriebsgrenzen messen oder dokumentieren.
- Kandidatenpolymere einheitlich ansetzen. Für jede Probe dasselbe Verdünnungswasser, dieselbe Konzentration, Reifezeit und Mischmethode verwenden. Ein uneinheitlicher Ansatz kann eine Sorte besser oder schlechter erscheinen lassen, als sie tatsächlich ist.
- Ladungs- und Dosierungsbereich prüfen. Mehrere Ladungsdichten und Molekulargewichtsbereiche vergleichen, anstatt nur ähnliche Sorten zu testen. Flockenbildung, Überstandsklarheit, Absetzverhalten und Empfindlichkeit gegenüber kleinen Dosierungsänderungen beobachten.
- Scherfestigkeit bewerten. Nach der Flockenbildung eine Durchmischung anwenden, die Pumpvorgang oder Anlageneintritt angemessen abbildet. Fragile Flocken können bei schonenden Becherglasversuchen vielversprechend erscheinen, im Betrieb jedoch versagen.
- Einen Pilotversuch oder kontrollierten Anlagenversuch durchführen. Die führenden Kandidaten auf der tatsächlichen Entwässerungsanlage testen und dabei Zulaufbedingungen und Anlageneinstellungen möglichst konstant halten.
- Die gesamte betriebliche Auswirkung vergleichen. Kuchentrockenheit, Feststoffabscheidung, Polymerverbrauch, Durchsatz, Reinigungsaufwand, Filtratbehandlung und Prozessstabilität bewerten. Nicht allein anhand der niedrigsten Dosierung auswählen.
Während eines Anlagenversuchs sollte jeweils nur eine Hauptvariable geändert werden. Die gleichzeitige Änderung von Polymersorte, Polymerdosierung, Zulaufrate, Bandgeschwindigkeit, Zentrifugendifferenzdrehzahl und Verdünnungseinstellungen erschwert die Interpretation des Ergebnisses. Ein kurzer Test kann außerdem die Auswirkungen wechselnder Schlammmerkmale übersehen; daher sollten die Ergebnisse anhand der während des Versuchs vorhandenen Zulaufbedingungen überprüft werden.
Produktform und Qualität der Ansatzbereitung nicht übersehen
Ein Flockungsmittel kann je nach Produktpalette und Anwendung als Trockenpulver, inverse Emulsion, Dispersion oder gebrauchsfertige Flüssigkeit geliefert werden. Die Produktform beeinflusst Lagerung, Handhabung, Auflösezeit, Automatisierungsbedarf und das Risiko von Ansatzfehlern.
Trockenpolymer erfordert häufig kontrolliertes Benetzen und eine ausreichende Reifezeit, um die vollständige Aktivierung zu erreichen. Eine schlechte Pulverdispersion kann Fischaugen erzeugen: teilweise hydratisierte Klumpen mit eingeschlossenem trockenem Polymer. Diese Klumpen verschwenden Wirkstoff und können Leitungen verstopfen oder die Flockungskonsistenz verringern. Emulsionsprodukte können eine schnellere Ansatzbereitung ermöglichen, erfordern jedoch eine geeignete Inversion, Verdünnung und Lagerungspraxis. Die bevorzugte Form sollte zu den am Standort verfügbaren Anlagen, Arbeitsabläufen der Bediener, der Wasserqualität und den Platzbeschränkungen passen.
Dem Ansatzwasser sollte Aufmerksamkeit geschenkt werden. Wasser mit ungeeignetem pH-Wert, übermäßiger Härte, suspendierten Feststoffen oder unverträglichen Restchemikalien kann die Polymerhydratisierung verringern oder die Leistung verändern. Dasselbe Polymer kann allein deshalb uneinheitlich erscheinen, weil sich das Ansatzwasser oder das Verdünnungsverhältnis geändert hat. Die empfohlene Ansatzkonzentration, Reifezeit, den Verdünnungsbereich und die Anordnung des Dosierpunkts bestätigen, bevor ein Produkt als ungeeignet beurteilt wird.
Betriebssymptome als Auswahlhinweise lesen
Sichtbare Symptome können helfen, eine ungeeignete Polymerauswahl von einem Betriebsproblem zu unterscheiden. Sie sollten Tests nicht ersetzen, liefern jedoch eine nützliche Orientierung.
- Trübes Filtrat oder Zentrat bei scheinbar ausreichender Flockengröße: Die Flocken können porös sein, die Dosierung kann zu hoch sein oder Feinpartikel können aufgrund der Anlageneinstellungen entweichen.
- Große, gelatinöse Flocken und schlechte Entwässerung: Dies kann auf Überdosierung, schlechte Polymerverteilung oder eine Sorte hinweisen, die übermäßig kompressible Flocken erzeugt.
- Feine Flocken mit langsamer Sedimentation oder geringer Abscheidung: Die Ladungsdichte kann zu niedrig sein, das Molekulargewicht kann ungeeignet sein oder die vorgeschaltete Koagulation kann unzureichend sein.
- Gute Ergebnisse bei niedriger Zulaufrate, aber Ausfall bei höherem Durchsatz: Mischenergie, Polymerförderkapazität, Reifezeit und Scherbeanspruchung prüfen, bevor das Polymer gewechselt wird.
- Plötzlicher Leistungsverlust nach Änderungen der vorgeschalteten Behandlung: pH-Einstellung, Metallsalzdosierung, Zustand des biologischen Prozesses, Tensideintrag und den Anteil der gemischten Schlammströme prüfen.
Die Beschaffungsspezifikation anhand von Leistungsgrenzen definieren
Sobald eine bevorzugte Sorte bestimmt wurde, sollte die Projektspezifikation mehr als nur den Polymertyp nennen. Sie sollte Schlammquelle, erwarteten Feststoffbereich, Anlagentyp, Produktform, Anforderungen an die Ansatzbereitung, Versuchsmethode und die für die Abnahme verwendeten Leistungskennzahlen definieren. Dadurch werden Unklarheiten vermieden, wenn sich Schlammmerkmale ändern oder später eine Ersatzsorte vorgeschlagen wird.
Es ist zudem sinnvoll, akzeptable Betriebsgrenzen festzulegen, statt eine feste Dosierung zu erwarten. Eine praxisgerechte Spezifikation kann eine stabile Konditionierung über einen definierten Feststoffbereich hinweg verlangen, mit klaren Anweisungen zur Lösungsbereitung und Dosisanpassung. Lagerverträglichkeit, Verpackung, Anforderungen an die Haltbarkeit, Transportbedingungen, Sicherheitsdokumentation und geltende lokale Handhabungsanforderungen sollten vor der endgültigen Beschaffung bestätigt werden.
Die fundierteste Auswahlentscheidung ergibt sich aus der Kombination repräsentativer Schlammproben, disziplinierter Polymeransatzbereitung, anlagenspezifischer Versuche und einer ausgewogenen Bewertung von Kuchenqualität, Feststoffabscheidung und Betriebsstabilität. Dieser Ansatz verhindert, dass ein Polyacrylamid-Flockungsmittel anhand eines einzelnen Sichttests beurteilt wird, und erleichtert die Kontrolle des Entwässerungssystems, wenn sich die Zulaufbedingungen zwangsläufig ändern.
Senden Sie uns noch heute Ihre Anfrage