Produkt-Schnellnavigation
Angebot anfordern
Modifizierte Lebensmittelstärke mit COA: Was jeder Parameter im Analysenzertifikat für Ihre Produktionslinie bedeutet
Zeit : 13-09-2026
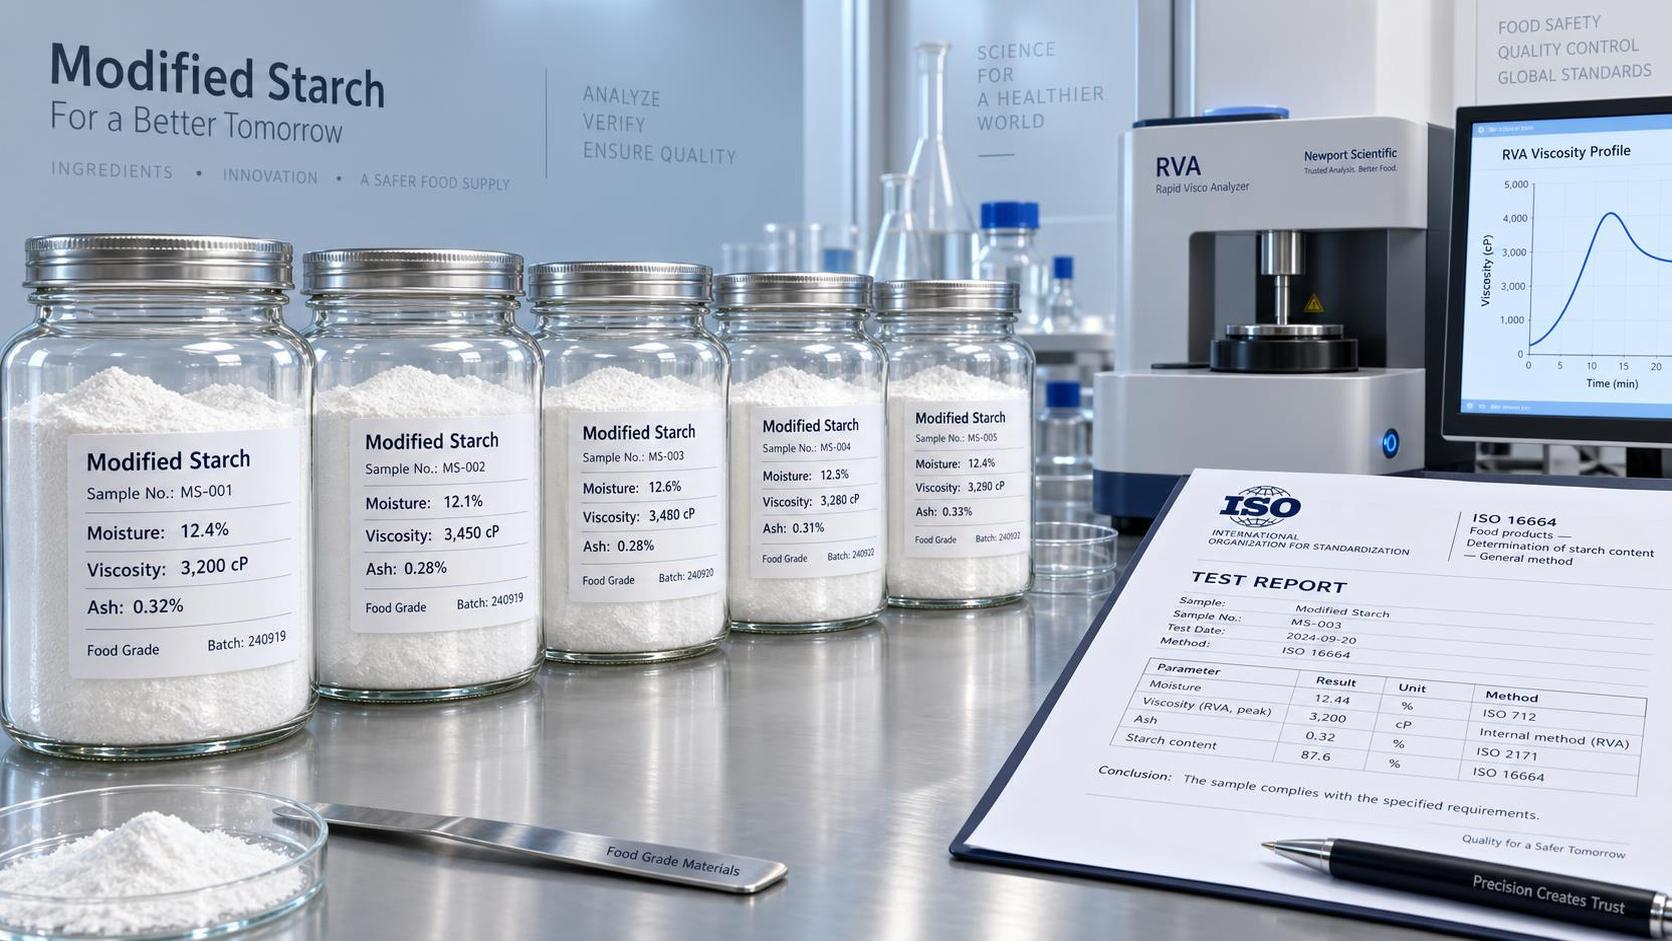
Die Sicherstellung gleichbleibender Qualität und regulatorischer Konformität beginnt damit, Ihre Lebensmittelstärke mit COA zu verstehen – insbesondere wenn sie sich direkt auf die Leistung der Produktionslinie, die Haltbarkeit und die Lebensmittelsicherheit auswirkt. Für Qualitätskontroll- und Sicherheitsverantwortliche in der Chemie- und Lebensmittelindustrie hat jeder Parameter im Analysenzertifikat (z. B. Feuchtigkeit, Viskosität, Aschegehalt, Schwermetalle) operative Bedeutung. Bei Shandong Huafeng Chemical Co., Ltd. unterstützen wir Kunden weltweit mit transparenten, laborverifizierten COAs, die durch ISO-konforme Prüfungen abgesichert sind – damit Sie Risiken mindern, Chargen schneller freigeben und die Integrität Ihrer Lieferkette wahren können.
Doch hier ist ein Aspekt, den viele übersehen: Ein COA ist nicht nur eine Checkliste – es ist ein funktionaler Plan dafür, wie sich Ihr Material *in der Praxis* verhält. Ein Wert wie „Viskosität: 3.200 cP bei 5 % Suspension, 50 °C“ steht nicht für sich allein. Er steht in Wechselwirkung mit Ihrer Scherrate, Hydratationszeit, Ihrem Temperaturprofil und sogar der Umgebungsfeuchte während des Mischens. Die Fehlinterpretation oder falsche Anwendung eines einzigen Parameters kann Folgewirkungen auslösen – die Gelierung verzögern, eine Phasentrennung verursachen oder die Texturstabilität in nachgelagerten Prozessen beeinträchtigen.
Betrachten wir die folgenreichsten Parameter – nicht als abstrakte Zahlen, sondern als Echtzeitsignale, die Ihre Produktionslinie an Sie zurücksendet.
**Feuchtigkeitsgehalt (% w/w)**
Der häufig zuerst aufgeführte Feuchtigkeitsgehalt betrifft selten nur das Wassergewicht. Bei modifizierten Stärken bestimmt er die Fließfähigkeit, mikrobiologische Stabilität und Reaktivität während der thermischen Verarbeitung. Ein Messwert von 12,4 % gegenüber 13,8 % mag gering erscheinen – bis es an Ihrer Trockenmischstation zu Brückenbildung kommt oder die Extrusionszufuhrrate unvorhersehbar schwankt. Zu niedrig? Die Stärke lädt sich elektrostatisch auf und verklumpt. Zu hoch? Das mikrobielle Wachstum beschleunigt sich – selbst in versiegelten Zwischenverpackungen. Die COAs von Huafeng spezifizieren die Feuchtigkeit gemäß AOAC-Methode 950.46 (Vakuumtrockenschrank) und gewährleisten so die Vergleichbarkeit zwischen Laboren und Schichten.
**Viskosität (Brookfield-, RVA- oder Brabender-Profil)**
Hier trifft Theorie auf Drehmoment. Viskositätsdaten ohne Kontext – wie Scherrate, Temperaturrampe oder Hydratationsprotokoll – sind irreführend. Unsere COAs geben die Prüfbedingungen stets ausdrücklich an: z. B. „RVA-Profil: 10 % Suspension, 30–95–50 °C, 7,5 U/min“. Warum ist das wichtig? Weil Ihre tatsächliche Spitzenviskosität um 20–30 % niedriger ausfallen könnte, wenn Ihre Linie Stärke bei 65 °C hydratisiert, das COA jedoch bei 75 °C gemessen wurde – was die Verdickungswirkung in Saucen oder Dressings beeinträchtigen kann. Wir geben sowohl Spitzen- als auch Rücksetzwerte an, die zeigen, ob Ihre Stärke beim Abkühlen ihre Struktur bewahrt – ein entscheidender Faktor bei gekühlten Fertiggerichten.
**Aschegehalt (%)**
Asche bezeichnet den anorganischen Rückstand nach der Verbrennung – überwiegend Natrium, Kalium, Calcium und Spurenmetalle aus Verarbeitungshilfsstoffen oder natürlichen Getreidemineralien. Während bei lebensmitteltauglichen Stärken ein Wert von <0,5 % typisch ist, kann eine Verschiebung von 0,32 % auf 0,48 % zwischen Chargen auf subtile Veränderungen der Herkunft des Ausgangsmaises oder der Reinigungseffizienz hinweisen. Bei natriumarmen Rezepturen – oder Produkten für Märkte mit strengen Mineralstoffgrenzwerten (z. B. Säuglingsernährung) – bildet dieser Parameter die Grundlage für Neuberechnungen der Rezeptur. Huafeng gleicht Aschedaten mit ICP-OES-Ergebnissen ab, um die elementaren Beitragenden zu identifizieren – nicht nur die Gesamtwerte.
**Schwermetalle (Pb, Cd, As, Hg, Cr)**
Konformität ist nicht binär, sondern mehrstufig. Ein COA mit der Angabe „Pb <0,1 ppm“ erfüllt FDA- und EU-Grenzwerte – doch was ist, wenn Ihr Kunde für eine Bio-Zertifizierung <0,05 ppm verlangt? Oder Ihre interne Spezifikation eine Bestätigung der Speziierung erfordert (z. B. anorganisches gegenüber methyliertem Arsen)? Unsere Berichte enthalten die Nachweismethoden (ICP-MS, nicht nur AAS), LOD/LOQ sowie Angaben dazu, ob die Prüfung nach ISO-17025-akkreditierten Verfahren erfolgte. Keine Annahmen. Keine Extrapolationen.
**Schwefeldioxid-(SO₂-)Rückstand**
Nicht alle modifizierten Stärken werden mit SO₂-basierten Bleichmitteln behandelt – doch wenn dies der Fall ist, beeinflussen die Restgehalte die Geschmacksfreisetzung, die Maillard-Bräunung und sogar die Allergenkennzeichnung (SO₂ ist in der EU und im Vereinigten Königreich ein deklarationspflichtiges Allergen). Ein Wert von 28 ppm kann die JECFA-Richtlinien erfüllen, aber eine Neuformulierung auslösen, wenn Ihre Clean-Label-Initiative Sulfite auf 10 ppm begrenzt. Huafeng legt die SO₂-Methode (Monier-Williams) offen und gibt an, ob Proben vor oder nach der Verpackung getestet wurden – da eine Migration aus Auskleidungen auftreten kann.
**Mikrobiologische Parameter (TPC, Hefen/Schimmelpilze, Krankheitserreger)**
Ein COA mit „TPC <100 KBE/g“ bedeutet wenig, wenn Inkubationszeit, Nährmedium und Temperatur nicht bekannt sind. Wir berichten gemäß ISO 4833-1:2013 (aerobe Plattenzählung bei 30 °C, 72 h) sowie separate Prüfungen auf *Salmonella* (nicht nachweisbar/25 g) und *E. coli* (nicht nachweisbar/1 g), abgestimmt auf die Anforderungen von BRCGS und FSSC 22000. Entscheidend ist, dass wir auch grenzwertige Ergebnisse kennzeichnen – nicht nur bestanden/nicht bestanden –, damit Sie Trenddaten vor der Chargenfreigabe bewerten können.
**pH-Wert und Löslichkeitsprofil**
Modifizierte Stärken sind keine inerten Füllstoffe – sie sind pH-empfindliche Hydrokolloide. Ein pH-Wert von 5,8 gegenüber 6,3 verändert die Ionisierung von Phosphatgruppen und damit die Hydratationskinetik sowie das Quellen in kaltem Wasser. Unsere COAs enthalten den pH-Wert, gemessen in einer 1%igen wässrigen Suspension (ISO 750), zusammen mit der Löslichkeit bei definierten Temperaturen – denn „löslich“ bedeutet bei 20 °C etwas anderes als bei 80 °C. Dies zeigt Ihnen, ob Ihr Dispergiertank vorgeheizt werden muss oder ob Kaltstartmischen zu unvollständiger Hydratation führt.
Hinzu kommen weniger offensichtliche, aber ebenso entscheidende Parameter:
**Restreaktanten (z. B. Epichlorhydrin, Natriumtrimetaphosphat)**
Bei vernetzten Stärken müssen nicht umgesetzte Monomere überwacht werden. Huafeng validiert Restgehalte anhand von EFSA-Schwellenwerten – nicht nur anhand regulatorischer Mindestanforderungen – und fügt Zusammenfassungen der Methodenvalidierung bei, damit Sie Unsicherheitsmargen bewerten können.
**Partikelgrößenverteilung (D50, Span)**
Eine enge Verteilung gewährleistet eine gleichmäßige Hydratation. Wenn Ihr Hochscherungsmischer jedoch auf schnelle Benetzung angewiesen ist, kann sich ein D50 von 18 µm sehr anders verhalten als 25 µm – selbst bei identischer Chemie. Wir berichten Daten aus der Laserbeugung gemäß ISO 13320, einschließlich der dokumentierten Brechungsindexeinstellungen.
All dies ersetzt keine interne Verifizierung – aber es *schärft* den Fokus Ihrer Validierung. Wenn Sie genau wissen, was jede Zahl bedeutet und wie sie Ihren Prozessvariablen zugeordnet ist, behandeln Sie COAs nicht länger als Papierkram. Sie nutzen sie als prädiktive Werkzeuge.
Dieselbe Sorgfalt geht über Stärken hinaus. So wenden wir beispielsweise bei der Beschaffung von Lösungsmitteln wie 4-Methyl-2-pentanone CAS#108-10-1, die in der pharmazeutischen Synthese oder zur Polymerauflösung eingesetzt werden, eine vergleichbare Disziplin an: präzise Überprüfung des Flammpunkts (56 °F, ASTM D93), APHA-Farbüberwachung (≤15) und Erstellung von Flüchtigkeitsprofilen – denn Lösungsmittelrückstände beeinflussen die Reinheit des Endprodukts ebenso wie die Stärkehydratation die Textur beeinflusst.
Globale Lieferketten belohnen nicht allein Geschwindigkeit. Sie belohnen *Klarheit*: Klarheit bei Spezifikationen, Klarheit bei Prüfungen, Klarheit bei der Interpretation. Bei Huafeng wird jedes COA von einem qualifizierten Analysten unterzeichnet, ist auf NIST-Standards rückführbar und wird sowohl anhand regionaler Vorschriften als auch Ihrer angegebenen Anwendungsabsicht geprüft – nicht nur anhand allgemeiner Kriterien für Lebensmittelqualität.
Wenn Sie also das nächste Mal ein COA für Lebensmittelstärke mit COA erhalten, haken Sie nicht einfach nur Kästchen ab. Fragen Sie:
• Wurde die Feuchtigkeit unter Bedingungen gemessen, die meiner Lagerumgebung entsprechen?
• Spiegelt die Viskosität mein tatsächliches Scherprofil wider – oder eine idealisierte Laborkurve?
• Werden Schwermetallergebnisse mit Speziierung und Unsicherheit angegeben?
• Entspricht die mikrobiologische Methode meinem Auditstandard?
Denn Konsistenz wird nicht in einem Fass geliefert. Sie wird aufgebaut – ein Parameter, eine Entscheidung, ein Produktionslauf nach dem anderen.
Senden Sie uns noch heute Ihre Anfrage