Produkt-Schnellnavigation
Angebot anfordern
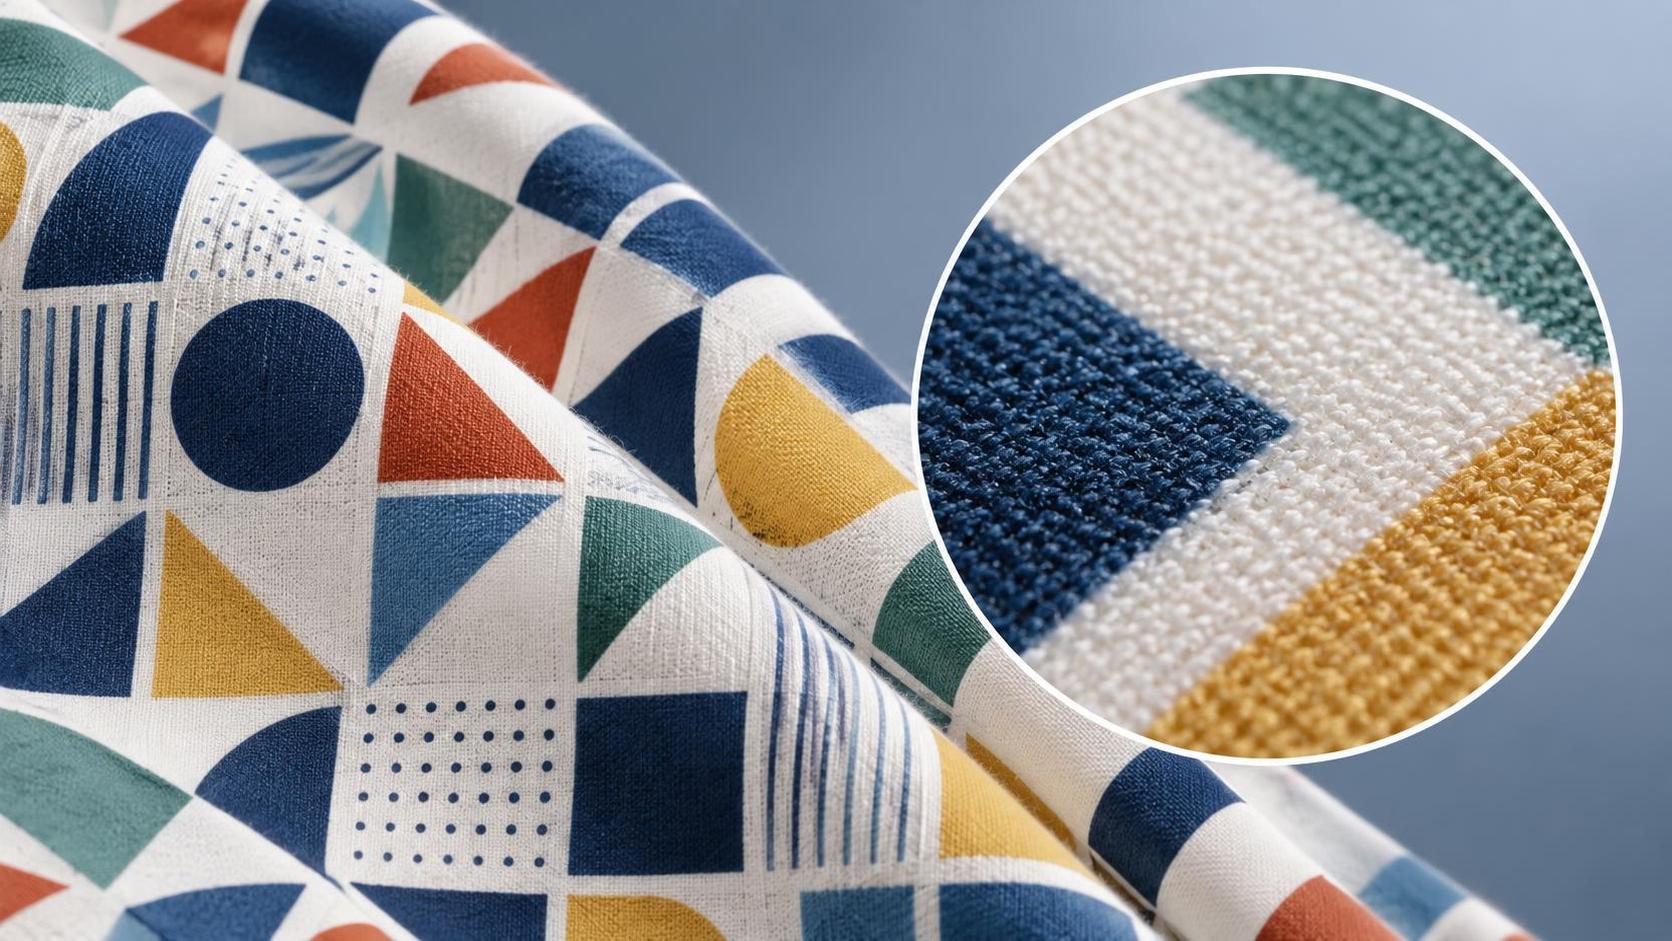
Scharfe, detailgetreue Drucke auf reaktivgefärbten Baumwollgeweben zu erzielen, hängt nicht nur von der Tintenformulierung oder der Siebspannung ab – entscheidend ist das Verhalten der Druckpaste *während und unmittelbar nach dem Auftrag*. Bediener sehen sich regelmäßig mit unscharfen Kanten, Rückseitenübertragung in benachbarte Farben und uneinheitlicher Farbstofffixierung konfrontiert – insbesondere bei feinen Linienmotiven oder Rasterarbeiten. Treten diese Probleme auf, wird die Ursache häufig in der Farbstoffmigration oder den Dampfbehandlungsparametern vermutet. In der Praxis liegt die Ursache jedoch oft weiter vorgelagert: in den rheologischen und filmbildenden Eigenschaften des Verdickersystems. Niedrigviskose Textilstärke setzt genau hier an – gezielt entwickelt, nicht als Universalverdicker, sondern als präziser Rheologiemodifikator für den Reaktivdruck auf Baumwolle.
Warum „niedrige Viskosität“ wichtig ist – nicht nur „Stärke“
Standardmäßige oxidierte oder enzymatisch abgebaute Stärken, die im Pigment- oder Dispersionsdruck verwendet werden, versagen in Reaktivsystemen häufig, weil sie zu viele verbleibende Verflechtungen der Polymerketten aufweisen. Selbst bei moderaten Konzentrationen (4–6 %) ergeben sie Pasten mit hoher Viskosität bei niedriger Scherbeanspruchung – was zu schlechter Siebfreigabe, ausgefransten Kanten und übermäßigem Durchdrücken der Paste beim Rakelhub führt. Noch kritischer ist, dass ihr Gelnetzwerk nach dem Druck zu lange bestehen bleibt, Feuchtigkeit einschließt und die anfängliche Farbstoff-Faser-Reaktion verzögert. Diese Verzögerung schafft ein enges Zeitfenster, in dem nicht reagierter Farbstoff durch Kapillarwirkung seitlich wandert und die Konturen verwischt, bevor die Fixierung beginnt.
Niedrigviskose Textilstärke vermeidet dies durch ein kontrolliertes, scherabnehmendes Fließverhalten mit schnellem Strukturzusammenbruch nach Ende der Scherbeanspruchung. Ihre Molekulargewichtsverteilung wird gezielt eingegrenzt, ihre Verzweigung minimiert und ihre Dextrinierung oder enzymatische Spaltung präzise beendet, um eine Lösung zu erhalten, die sauber durch Siebe mit 80–120 Mesh fließt und dennoch einen dünnen, gleichmäßigen Film bildet, der schnell trocknet, ohne eine Haut zu bilden. Das Ergebnis? Weniger Pastenmasse pro Flächeneinheit, schnellere Oberflächentrocknung und geringere Wasserretention unter dem gedruckten Motiv – wodurch die seitliche Farbstoffbewegung in Vergleichsversuchen auf 100 % gekämmtem Baumwollpopelinegewebe (gewaschen, entschlichtet, abgekocht) um bis zu 40 % reduziert wird.
Wo sie überzeugt – und wo nicht
Dies ist kein universeller Ersatz. Niedrigviskose Stärke eignet sich hervorragend für hochauflösenden reaktiven Flach- und Rotationssiebdruck – insbesondere für Volltonfarben, geometrische Muster und kleinformatige Schrift –, ist jedoch bei Baumwollgeweben mit hohem Flor oder aufgerauter Oberfläche weniger wirksam, bei denen die Eindringtiefe der Paste wichtiger ist als die Oberflächendefinition. Sie funktioniert außerdem schlecht, wenn sie ohne erneute Optimierung des Gesamtfeststoffgehalts und der Vernetzerdosierung direkt in Rezepturen für hochviskoses Guar oder synthetische Verdicker eingesetzt wird. Entscheidend ist eine konstante pH-Kontrolle: Unter pH 6,5 nimmt die Filmintegrität ab; über pH 7,2 beschleunigt sich die alkalische Hydrolyse, wodurch sich die Verarbeitungszeit verkürzt.
Bediener sollten sie als *Systemkomponente* und nicht als Zusatzstoff behandeln. Das bedeutet, die Kompatibilität mit gängigen Reaktivfarbstoffen zu prüfen (insbesondere mit Monochlortriazin- und Vinylsulfon-Typen), Wechselwirkungen mit Harnstoff oder Natriumbicarbonat in der Druckpaste zu kontrollieren und sicherzustellen, dass die Dampfbehandlungszeit oder das Temperaturprofil nicht nachteilig beeinflusst werden. Bei einer Produktionsprüfung in drei südostasiatischen Betrieben wurde eine uneinheitliche Druckschärfe, die auf niedrigviskose Stärke zurückgeführt wurde, nicht durch einen Wechsel der Stärke behoben, sondern durch die Standardisierung des Feuchtigkeitsgehalts des Gewebes vor der Dampfbehandlung auf ±2 % – ein Hinweis darauf, dass ihre Leistung eng mit der Prozessstabilität und nicht nur mit der Chemie gekoppelt ist.
Risikopunkte, die Bediener übersehen
Zwei praktische Risiken treten immer wieder auf. Erstens: die übermäßige Abhängigkeit allein von Viskositätsmesswerten. Ein Brookfield-Messwert bei 6 U/min kann mit 1.200 cP innerhalb der Spezifikation liegen – wenn dieselbe Paste bei 60 U/min jedoch nur 300 cP aufweist, ist das Scherverdünnungsverhältnis zu hoch und es besteht das Risiko einer schlechten Siebfüllung und eines ungleichmäßigen Auftrags. Messen Sie stets sowohl bei niedrigen als auch bei hohen Scherraten und gleichen Sie die Ergebnisse mit tatsächlichen Siebtestergebnissen ab – nicht nur mit Laborwerten.
Zweitens: die Annahme, dass „niedrige Viskosität“ „niedrige Konzentration“ bedeutet. Einige Anwender reduzieren die Stärkedosierung, um die geringere Viskosität auszugleichen, und senken dabei unbeabsichtigt den Gesamtfeststoffgehalt unter den für eine wirksame Farbstoffimmobilisierung erforderlichen Schwellenwert. Der optimale Bereich liegt typischerweise bei 3,5–5,0 % w/w – niedriger als bei herkömmlichen Stärken, ja, aber nicht beliebig niedrig. Eine Absenkung unter 3,2 % erhöht bei Mehrfarbendrucken durchgängig die Rückseitenübertragung, insbesondere beim Drucken von Gelb über Cyan oder Magenta.
Nicht alle niedrigviskosen Stärken verhalten sich gleich
Unterschiede zeigen sich bei thermischer Stabilität, Salztoleranz und biologischer Abbaubarkeit – Faktoren, die sowohl die Druckkonsistenz als auch die Abwasserbehandlung beeinflussen. Durch milde Säurehydrolyse modifizierte Stärken bieten tendenziell eine präzisere Rheologiekontrolle, jedoch eine geringere Beständigkeit gegenüber Elektrolyten in hartem Wasser; Stärken mit kontrolliertem enzymatischem Abbau weisen eine bessere Salztoleranz auf, haben unter feuchten Bedingungen jedoch eine kürzere Haltbarkeit. Für Betriebe, die aufbereitetes Prozesswasser mit >300 ppm Gesamtgehalt gelöster Feststoffe verwenden, liefern enzymatisch modifizierte Varianten häufig besser reproduzierbare Ergebnisse – selbst wenn ihre Anfangsviskosität etwas höher ist.
Ebenfalls erwähnenswert ist, dass einige pharmazeutische Verbindungen unerwartete funktionale Parallelen beim kontrollierten Freisetzungsverhalten aufweisen. Beispielsweise zeigt Carbamazepin CAS#298-46-4, obwohl es keinen Bezug zu Textilien hat, wie eine präzise Molekülarchitektur – hier eine trizyklische Struktur mit ausgewogener Lipophilie (LogP 2.45) und Stabilität des Kristallgitters – unter variablen pH- und Ionenbedingungen vorhersehbare Auflösungskinetiken ermöglicht. Dieses Prinzip findet sich auch im Stärkedesign wieder: Geringfügige Anpassungen der Verteilung glykosidischer Bindungen oder des Substitutionsmusters verändern Hydratationsgeschwindigkeit, Filmelastizität und die Eigenschaften der Diffusionsbarriere für Farbstoffe grundlegend.
Wann ein Wechsel erwogen werden sollte – und was zuvor zu prüfen ist
Ein Wechsel ist sinnvoll, wenn trotz optimiertem Rakeldruck, optimierter Siebspannung und Dampfbehandlungsprofile dauerhaft unscharfe Kanten auftreten oder wenn die Rückseitenübertragung dazu zwingt, die Farbtrennungen zu verbreitern und dadurch die Gestaltungsgenauigkeit zu beeinträchtigen. Prüfen Sie vor einem Versuch drei Punkte: das Saugfähigkeitsprofil Ihres Gewebes (Cobb-Test bei 60 Sek.), die Härte und den pH-Wert Ihres Wassers sowie den Gesamtfeststoffgehalt und die Alkalitätsreserve Ihrer bestehenden Paste. Wenn die Cobb-Werte 120 g/m² überschreiten oder die Wasserhärte über 250 ppm CaCO₃ liegt, kann eine Anpassung der Vorbehandlung wirksamer sein als ein Verdickerwechsel allein.
Streben Sie schließlich nicht die „niedrigste Viskosität“ an. Die Zielviskosität muss zu Ihrer Siebfeinheit, Rakelgeschwindigkeit und Gewebeart passen – nicht zu einer Zahl in einem Datenblatt. Eine 4,5%ige Lösung mit 800 cP (6 U/min) kann beim 100-Mesh-Rotationsdruck einer 3,0%igen Lösung mit 500 cP überlegen sein, einfach weil die höheren Feststoffe während der kritischen ersten 90 Sekunden nach dem Druck eine bessere Farbstoffbegrenzung gewährleisten. Schärfe wird nicht durch Verdünnen erzielt – sondern durch die Kontrolle, *wann* und *wie schnell* die Paste Wasser freisetzt und der Faserquellung nachgibt.
Senden Sie uns noch heute Ihre Anfrage