Produkt-Schnellnavigation
Angebot anfordern
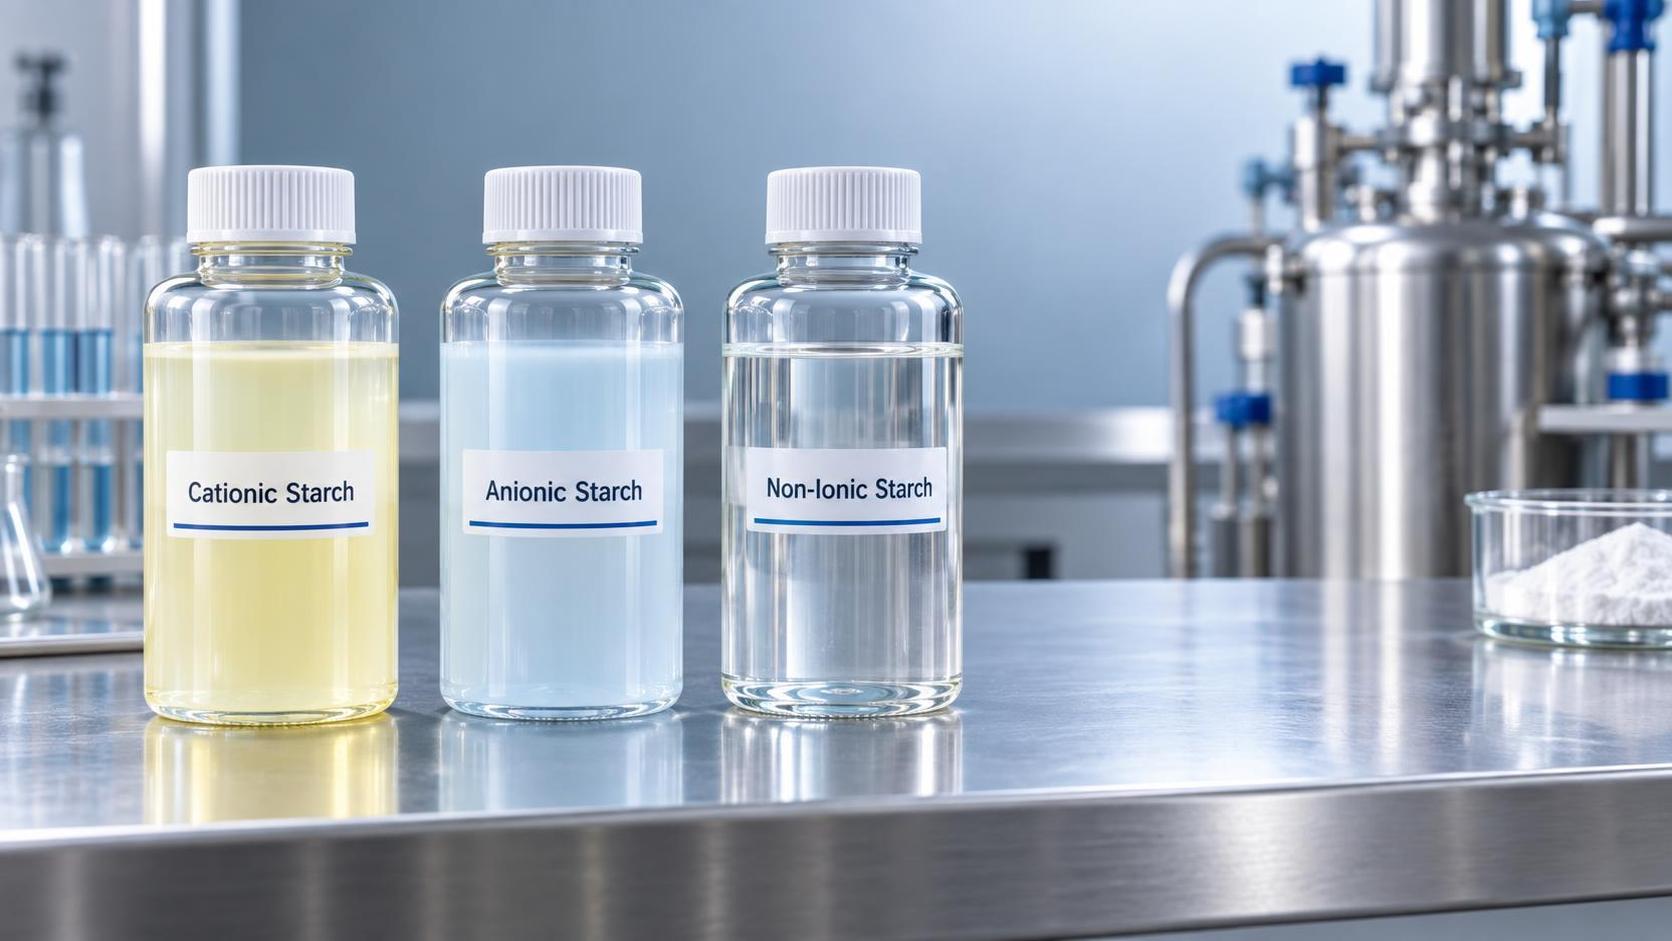
Kationisch, anionisch oder nichtionisch? Die Wahl der richtigen modifizierten Stärke für die Papierleimung — Ein praxisorientierter Leitfaden für Anlagenbediener
Wenn Sie eine Papiermaschine betreiben — insbesondere bei Geschwindigkeiten über 800 m/min — oder Rezepturen für Mischungen aus Recyclingfasern, füllstoffhaltige Papiere oder leichtgewichtige gestrichene Sorten anpassen, kennen Sie wahrscheinlich diesen Engpass: Die Leimungsleistung nimmt ab, während die Anforderungen an Oberflächenfestigkeit, Tintenhalt, und Laufbarkeit im Trockenteil steigen. Modifizierte Stärke ist in den meisten Nassendsystemen nach wie vor das wichtigste Leimungsmittel, doch die Wahl des falschen ionischen Typs führt nicht nur zu suboptimalen Ergebnissen — sie kann Ablagerungen verursachen, Retentionshilfsmittel beeinträchtigen oder sogar den gesamten Faserstoff destabilisieren. Das ist keine Theorie. Es passiert, wenn kationische Stärke ohne Dosierungskalibrierung auf anionische Füllstoffe trifft oder wenn sich nichtionische Stärke nicht an stark anionischen Eukalyptuszellstoff anlagern kann.
Warum der ionische Charakter wichtiger ist als die „Stärkeeigenschaft“
Modifizierte Stärke als Leimungsmittel für die Papierindustrie fungiert nicht nur als Filmbildner, sondern auch als molekulare Brücke. Ihre Wirksamkeit hängt von der elektrostatischen Affinität ab — nicht nur von Viskosität oder Geliertemperatur. Die Oberfläche der Zellstofffasern ist überwiegend anionisch (aufgrund von Carboxylgruppen aus Hemicellulose und Lignin), insbesondere bei Holzstoff oder Recyclingzellstoffen. Füllstoffe wie GCC und PCC weisen stark negativ geladene Oberflächen auf. Retentionssysteme basieren häufig auf kationischen Polymeren. Die Ladung der Stärke entscheidet daher darüber, ob sie stark adsorbiert, destruktiv konkurriert oder einfach ausgewaschen wird.
Kationische Stärken (typischerweise mit quartären Ammoniumgruppen verethert) sorgen für eine schnelle, hochaffine Bindung an Fasern und Feinstoffe. Das bedeutet ausgezeichnete anfängliche Blattfestigkeit und verbesserte Rupffestigkeit — jedoch nur, wenn das System nicht mit anderen Kationika übersättigt ist. Eine Überdosierung kann kolloidale Instabilität verursachen und zu Ablagerungen in Leimpressen oder Trockenpartien führen. Anionische Stärken (häufig mit Phosphat- oder Sulfatestern modifiziert) widerstehen Ausfällungen in stark kationischen Umgebungen und sind besser mit kalziumbasierten Füllstoffen kompatibel — ihre Faseraffinität ist jedoch geringer, sodass höhere Dosierungen erforderlich sind und oft die Trockenreißfestigkeit beeinträchtigt wird. Nichtionische Stärken (z. B. Hydroxyethyl- oder acetylierte Typen) bieten neutrale, vorhersehbare Rheologie und minimale Beeinträchtigung der Retentionschemie — sie beruhen jedoch fast ausschließlich auf Wasserstoffbrückenbindungen und mechanischer Verflechtung, wodurch sie anfällig für Scherabbau sind und bei Rohstoffen mit geringer Mahlbarkeit und hohem Füllstoffanteil weniger wirksam sind.
Praxisnahe Kompromisse: Festigkeit vs. Stabilität vs. Laufbarkeit
Es gibt kein universell „Bestes“. Was auf einer Maschine für 100 % gebleichten Kraftliner funktioniert, kann auf einer Zeitungsdruckpapierlinie mit 70 % Deinkingstoff katastrophal versagen — selbst bei identischen Dosierungsraten. So wägen Anlagenbediener die Optionen tatsächlich ab:
- Kationische Sorten zeichnen sich dort aus, wo Faserbindung höchste Priorität hat: Verpackungskartons, Kraftsackpapiere und Tissue-Basispapiere. Sie erhöhen den Mullen-Berstdruck und die Scott-Bindefestigkeit deutlich — selbst bei 0.3–0.5% bezogen auf den Zellstoff — erfordern jedoch eine strenge Kontrolle von pH-Wert (optimal 4.5–6.2) und Leitfähigkeit. In Werken, die hochaschehaltigen Ausschuss oder mit kommunalem Klärschlamm gemischten Faserstoff einsetzen, können unerwartete Spitzen im Anionenbedarf kationische Stärke neutralisieren, bevor sie die Fasern erreicht.
- Anionische Sorten sind die pragmatische Wahl für alkalische Papiere mit hohem Füllstoffanteil — insbesondere wenn der Anteil an gefälltem Calciumcarbonat (PCC) über 20% liegt. Ihre negative Ladung verhindert die Koagulation mit Ca²⁺-Ionen und vermeidet Konkurrenz mit kationischen Retentionshilfsmitteln. Erwarten Sie jedoch nicht, dass sie kationische Stärke bei der Oberflächenleimung ersetzen; ihre Filmintegrität unter dem Kalander ist geringer, und unterhalb von pH 7.5 zeigen sie eine verminderte Wirksamkeit.
- Nichtionische Sorten eignen sich besonders für Spezialanwendungen, bei denen Konsistenz wichtiger ist als reine Festigkeit: Durchschreibpapier-Basispapier, Thermopapier-Träger oder Mischungen mit synthetischem Latex. Ihre Neutralität macht sie ideal für geschlossene Weißwassersysteme mit hohen Konzentrationen gelöster Feststoffe. Aufgrund des fehlenden elektrostatischen Antriebs zeigen sie jedoch eine schwache Leistung bei Sulfitzellstoffen mit niedrigem pH-Wert oder in Maschinen mit aggressiven Vorpressnipps, die Stärkegranulate vor der vollständigen Hydratation scheren.
Wenn „natürlicher Ursprung“ nicht ausreicht — achten Sie auf funktionelle Konsistenz
Manche Käufer gehen davon aus, dass pflanzlich gewonnene Stärken automatisch eine breitere Kompatibilität oder regulatorische Sicherheit bedeuten. Das ist irreführend. Der natürliche Ursprung ist für bestimmte pharmazeutische Hilfsstoffe relevant — wieTussilagon CAS#104012-37-5, das aus Blütenknospen von Tussilago farfara für die Erforschung entzündlicher Signalwege isoliert wird — doch die Papierherstellung erfordert reproduzierbare Rheologie, eine enge Partikelgrößenverteilung und Stabilität der Ladungsdichte von Charge zu Charge. Eine Stärke mit der Kennzeichnung „GVO-frei“ oder „pflanzenbasiert“ sagt nichts über ihr Substitutionsmuster, ihren Vernetzungsgrad oder ihren Restmonomergehalt aus. Entscheidend ist, ob der Hersteller die Oxidations-, Kationisierungs- oder enzymatischen Spaltungsschritte ausreichend präzise kontrolliert, um die Ladungsdichte über verschiedene Lieferungen hinweg innerhalb von ±5% zu halten — und ob er die Leistung unter Ihren spezifischen Faserstoffbedingungen validiert, nicht nur in Labor-Becherglasversuchen.
Drei Prüfungen vor Spezifikation oder Bemusterung
Bevor Sie sich zu Versuchen verpflichten — oder schlimmer noch, die Anwendung hochskalieren — prüfen Sie diese drei Punkte mit Ihrem Lieferanten:
- Faserstoffspezifische Ladungstitrationsdaten. Fragen Sie nach Zeta-Potenzial-Verschiebungskurven, die *in Ihrem tatsächlichen Weißwasser* und nicht in destilliertem Wasser gemessen wurden. Eine kationische Stärke, die in reinem Wasser eine Adsorption von +12 mV zeigt, kann in Ihrem Ausschusssystem mit hohem Anionenbedarf auf +2 mV absinken.
- Scherstabilitätsprofil. Fordern Sie Daten zur Viskositätsbeständigkeit nach 5 Minuten bei 10,000 s⁻¹ an (Simulation der Scherung im Leimpressennipp). Viele modifizierte Stärken verlieren unter dieser Belastung >40% ihrer scheinbaren Viskosität — wodurch die Filmbildung beeinträchtigt wird.
- Restgehalte an Formaldehyd oder Acetaldehyd. Nicht nur zur Geruchskontrolle: Aldehyde reagieren mit aminbasierten Bioziden, die in Leimpressensystemen verwendet werden, verringern die Wirksamkeit von Konservierungsmitteln und beschleunigen das mikrobielle Wachstum in Stärketanks.
Lieferanten, die nur allgemeine Spezifikationsblätter bereitstellen — oder darauf bestehen, dass ihre Stärke „für jeden funktioniert“ — sind für die Fehlersuche unter realen Bedingungen nicht ausgestattet. Zuverlässige Partner führen Pilotversuche mit repräsentativem Faserstoff durch, verfolgen die Leimungseffizienz mittels Cobb60- und Hercules-Test und korrelieren Laborergebnisse mit tatsächlichen Kennzahlen zur Maschinenlaufbarkeit: Bahnabrisse pro Schicht, Reinigungsfrequenz der Leimpresse und Schwankungen des Glanzes nach dem Kalander.
Abschließender Hinweis: Optimieren Sie keinen Parameter isoliert
Eine höhere Leimungseffizienz durch den Wechsel zu einer kationischen Stärke mit höherem Substitutionsgrad kann die Trockenreißfestigkeit um 5% steigern — doch wenn dadurch der Gehalt an anionischen Störstoffen über kritische Flockungsschwellen steigt, zahlen Sie dies durch mehr Ascheflecken, Siebmarkierungen und Stillstandszeiten. Die richtige modifizierte Stärke als Leimungsmittel für die Papierindustrie ist nicht jene mit der höchsten Ladung oder dem niedrigsten Preis. Es ist diejenige, deren ionisches Verhalten zur Nettoladung Ihres Faserstoffs, zur chemischen Architektur Ihrer Retentionsstrategie sowie zu den Scher- und Verweilzeitbeschränkungen Ihrer Maschine passt. Beginnen Sie dort — und betrachten Sie jede neue Sorte als Systemvariable, nicht nur als direkt einsetzbaren Ersatz.
Senden Sie uns noch heute Ihre Anfrage